医疗零件品类细分

氧化锆超声手术刀绝缘座加工如何控制崩边与同轴度?

2026-10-08 医疗零件品类细分

超声手术器械的换能器组件需要在有限空间内完成振动传递、定位和电气隔离。氧化锆绝缘座通常包含同轴阶梯孔、安装法兰、径向槽和小孔阵列,结构紧凑且边缘较多。陶瓷零件一旦出现微裂纹、崩边或孔轴偏移,可能影响后续装配贴合与受力均匀性,因此加工重点不只是达到尺寸,还要保持材料完整性和可清洁状态。

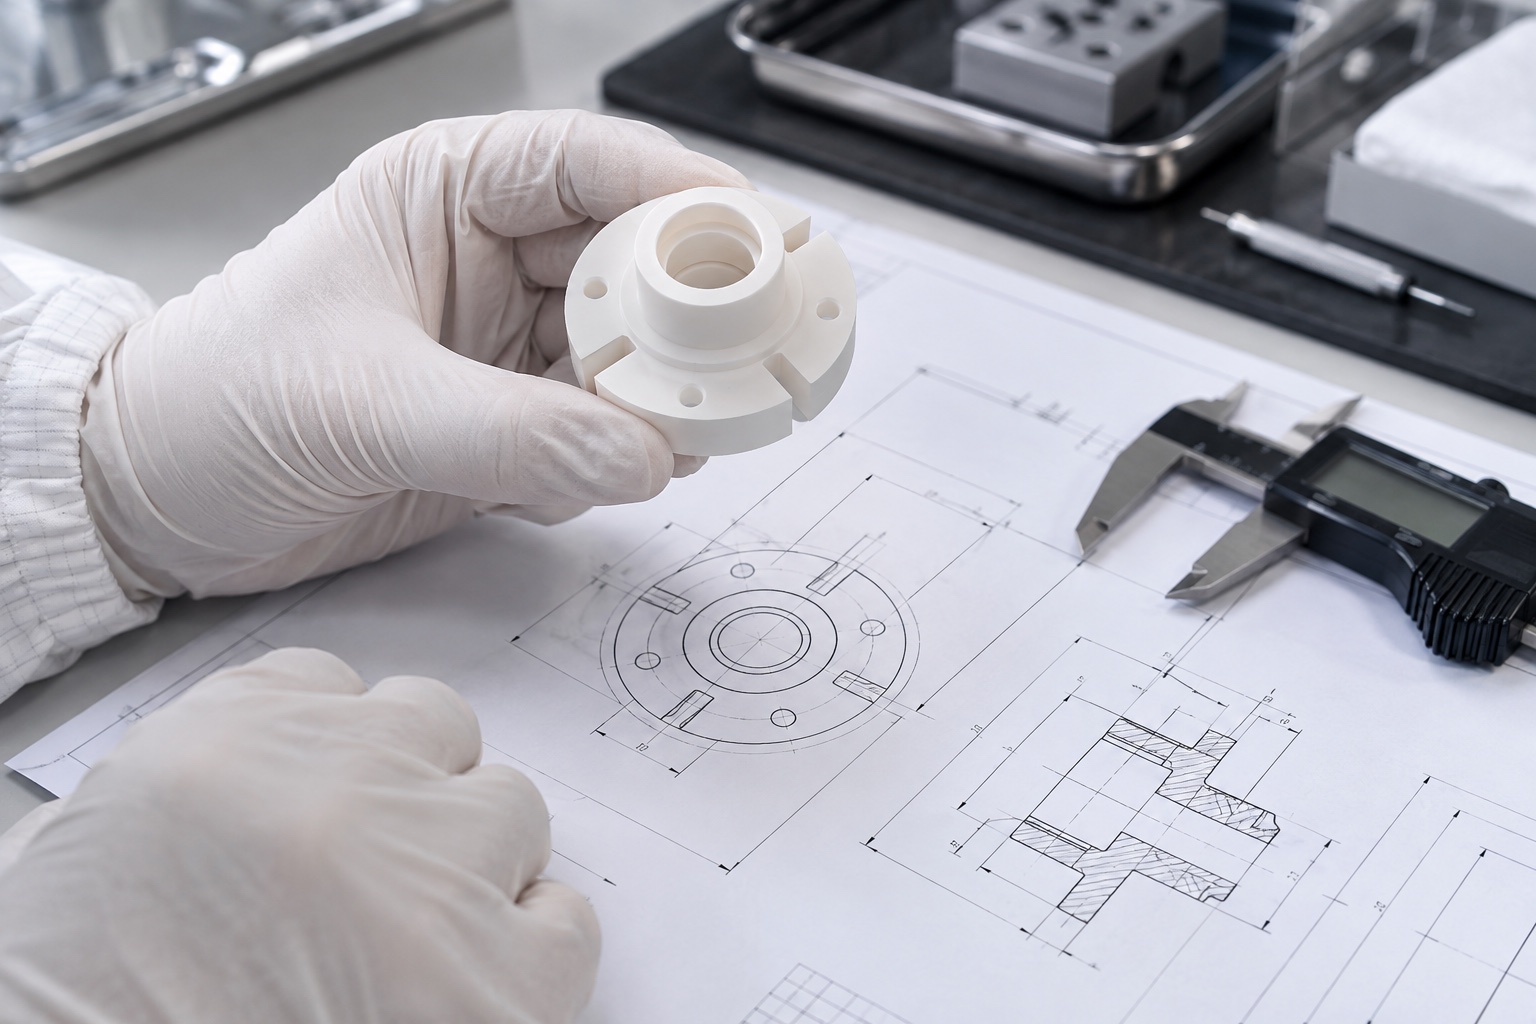
氧化锆超声手术刀绝缘座加工如何控制崩边与同轴度?图纸与零件

一、从烧结毛坯开始管理尺寸

氧化锆毛坯的密度、烧结收缩和预留余量会影响后续加工。项目启动时应确认材料牌号、烧结状态、颜色要求和批次证明,不能只按金属零件思路选毛坯。余量过小可能无法去除表层缺陷,余量过大则增加磨削时间和热负荷。对于关键阶梯孔和法兰面,应把烧结变形纳入工艺评审,并在粗加工后重新建立稳定基准。

二、夹具需要低应力且受力均匀

陶瓷抗压能力较好,但对局部拉应力和冲击敏感。刚性夹爪若直接压在薄壁或开槽附近,可能在加工中形成肉眼难见的裂纹。夹具应扩大接触面积,使用软质垫层或定制定位套,并把夹紧点布置在实体区域。精加工前需清除夹具表面的陶瓷颗粒,避免硬颗粒造成点接触和表面压伤。

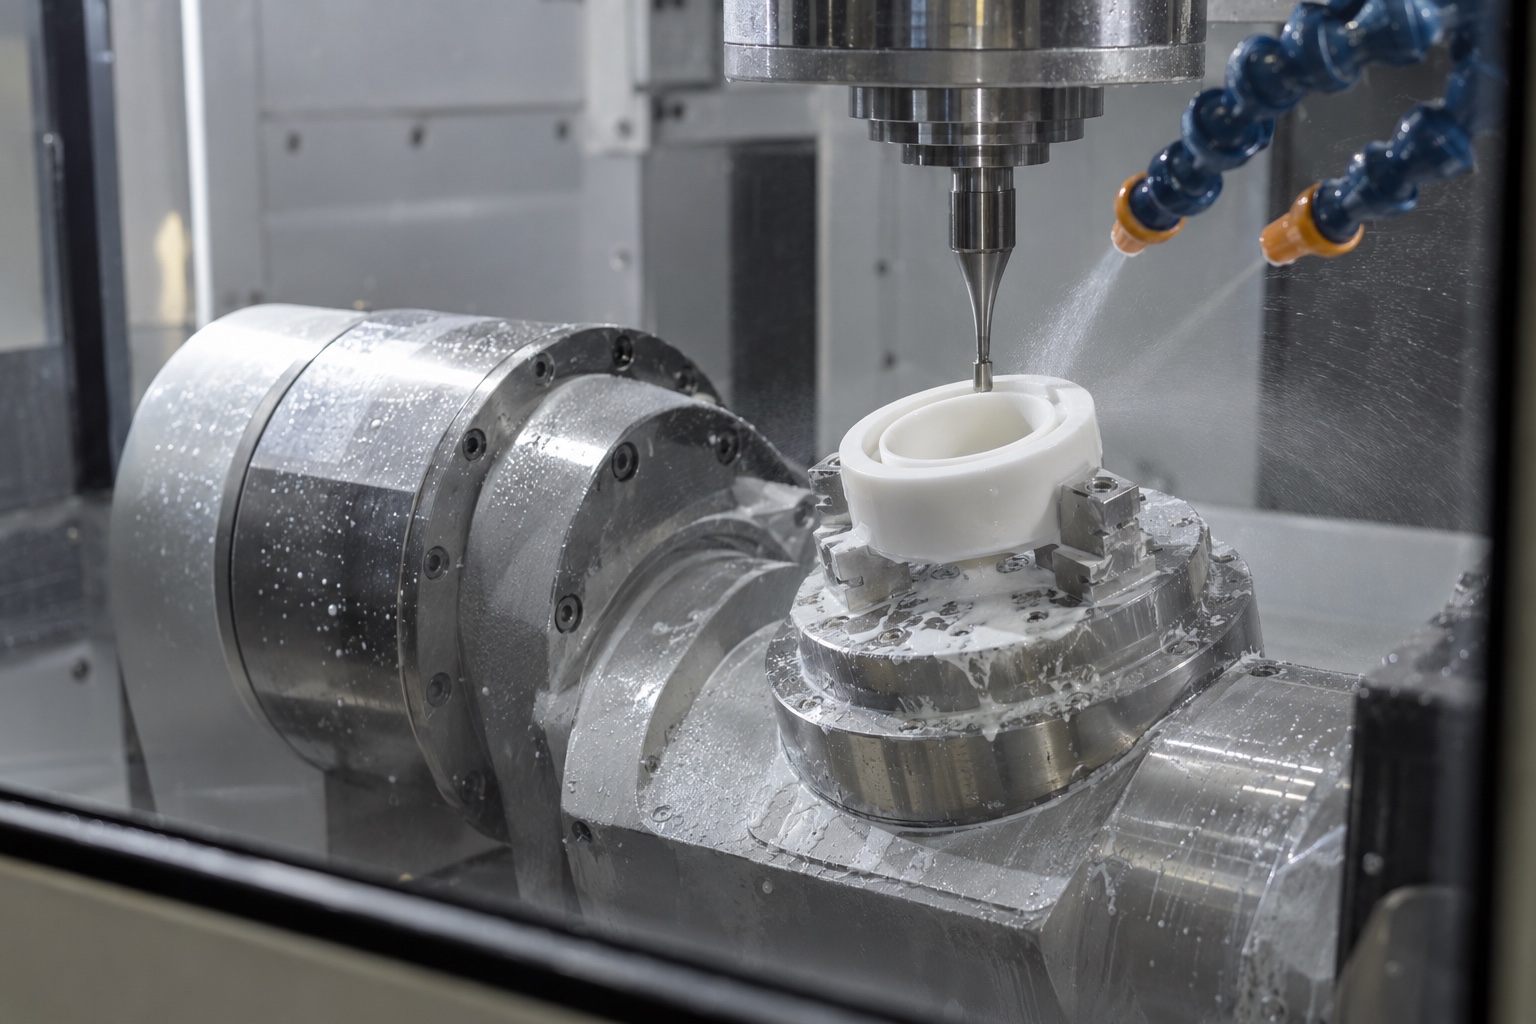
氧化锆超声手术刀绝缘座加工如何控制崩边与同轴度?加工场景

三、金刚石磨削决定孔面与边缘质量

同轴阶梯孔通常采用金刚石工具分级磨削。刀具跳动、颗粒度、线速度、进给和冷却共同影响孔径、圆度和表面状态。粗加工负责稳定去除余量,半精加工修正形状,精加工以较小切深完成尺寸。工具进入和退出边缘时应降低瞬时负荷,并设计合理倒角,避免出口处产生崩口。加工中保持充分过滤的冷却液,也能减少磨粒重复划伤。

四、径向槽与交叉孔要控制应力集中

径向槽会削弱局部刚性,槽根圆角和加工顺序需要结合受力方向评估。一般先完成稳定基准和主体孔面,再加工槽口及小孔,并保留足够支撑。窄槽不宜一次达到全部深度,应采用多次浅切和稳定排屑。交叉位置完成后需要放大检查,确认没有尖角缺口、残留磨屑或贯穿裂纹。

五、同轴度检测必须对应装配基准

内孔、端面和外部安装孔之间的关系决定绝缘座在换能器中的定位。检测时应以实际装配面建立坐标系,使用三坐标、圆度仪或非接触测量设备组合验证。陶瓷表面硬且光洁,测针力和夹具支撑应保持稳定,避免零件在测量中移动。对细小边缘可采用光学放大检查,尺寸合格与外观完整应同时判定。

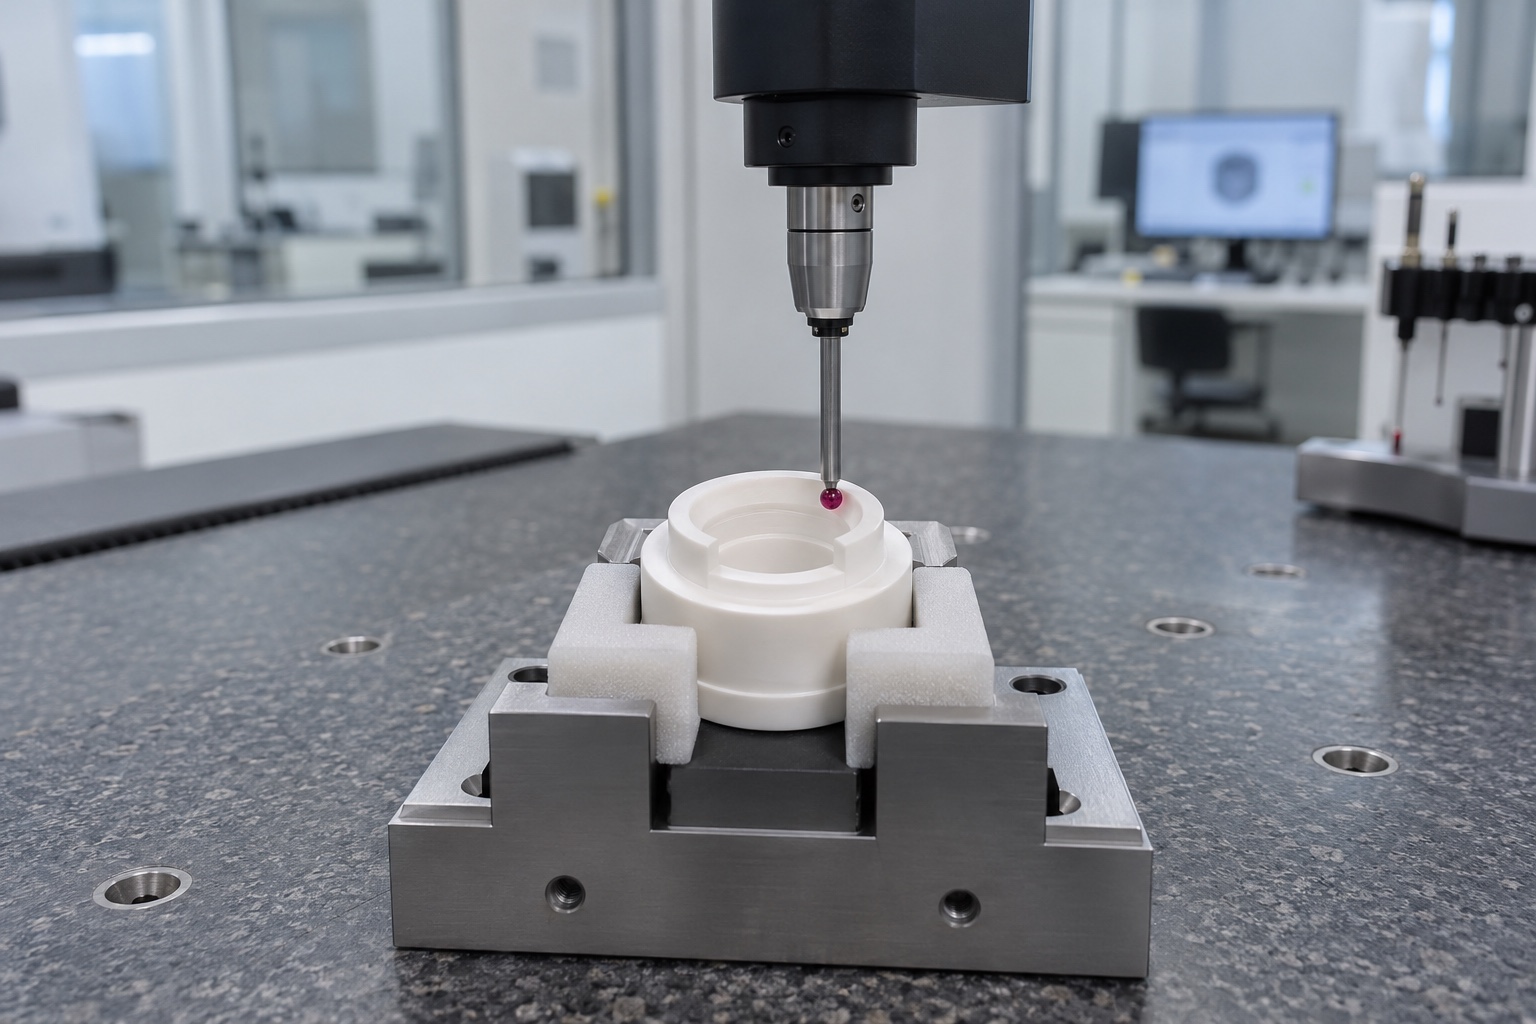
氧化锆超声手术刀绝缘座加工如何控制崩边与同轴度?检测场景

六、清洁和包装是制造过程的一部分

陶瓷磨削后的微细粉末容易滞留在盲孔、槽口和台阶处。清洁工艺应与客户要求匹配,并避免使用可能留下腐蚀或污染残留的方法。清洁后在合适光照下检查孔槽,再采用独立分隔包装,防止运输中零件相互碰撞。批次号、检测记录和清洁状态应可追溯。

样件转入小批量前,还应把毛坯批次、工具编号、夹紧方式、关键尺寸补偿和崩边判定样板记录下来。装配试验若发现局部干涉或接触不均,应先结合检测数据分析,不宜直接用手工修磨改变功能面。把首件结果固化为检验基准,才能让不同批次保持一致。

氧化锆绝缘座的稳定制造依赖毛坯、夹具、金刚石工具、检测与洁净控制的连续配合。提供完整图纸、材料规范、关键功能面和装配要求,有助于加工方在打样前识别崩边、薄壁和检测风险,并为后续小批量建立可复制的工艺。

177-5111-8438

177-5111-8438

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

tanghangyun@oemach.com

tanghangyun@oemach.com

邮箱