微信同号扫码咨询
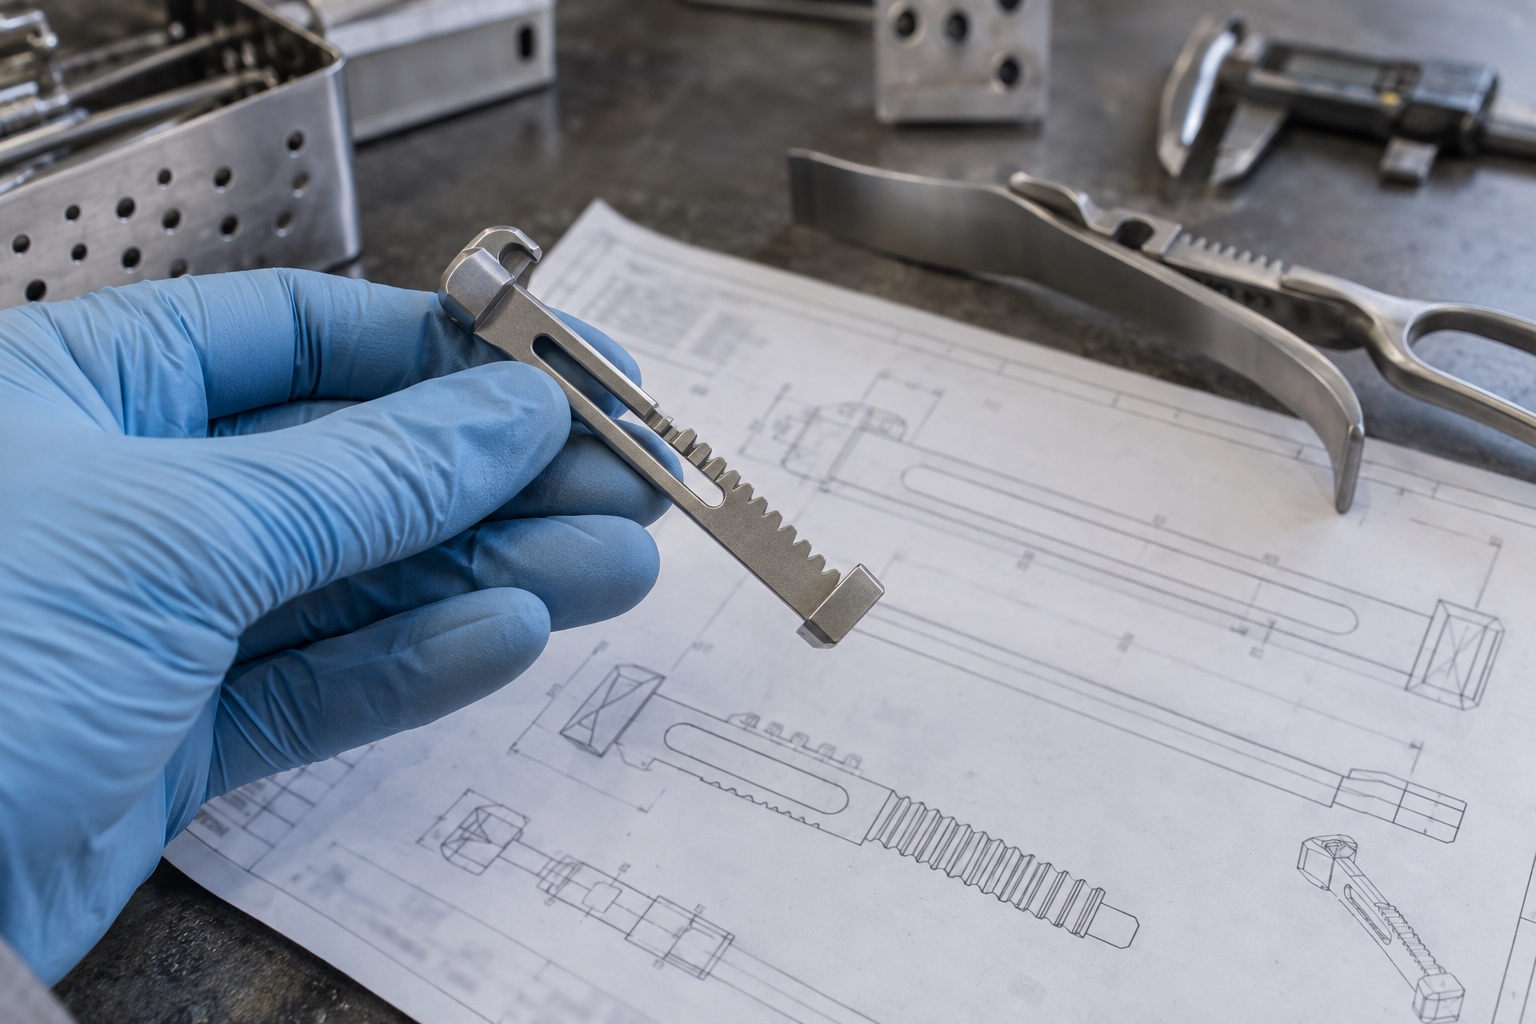
骨科牵开器需要在有限空间内完成撑开、定位和可靠锁止,棘齿滑块正是决定操作手感与保持力的核心零件之一。它看似是一根带齿长条,实际同时包含连续棘齿、长导向槽、安装孔、限位面和局部加强结构。任何一个尺寸孤立合格,都不代表总成一定顺畅;真正的难点是让齿形、滑动基准与装配孔在同一工艺链中保持稳定关系。
工艺评审不能只看尺寸公差表。棘齿的节距、压力角与齿顶状态影响每一级锁止位置和释放阻力;导向槽宽度、直线度及侧壁粗糙度决定滑动是否顺畅;安装孔和限位面则决定零件在器械中的姿态。建议在图纸上明确功能基准,并将棘齿轮廓、导向槽和安装孔的位置度统一关联到该基准,避免不同工序各自找正后产生累积偏差。
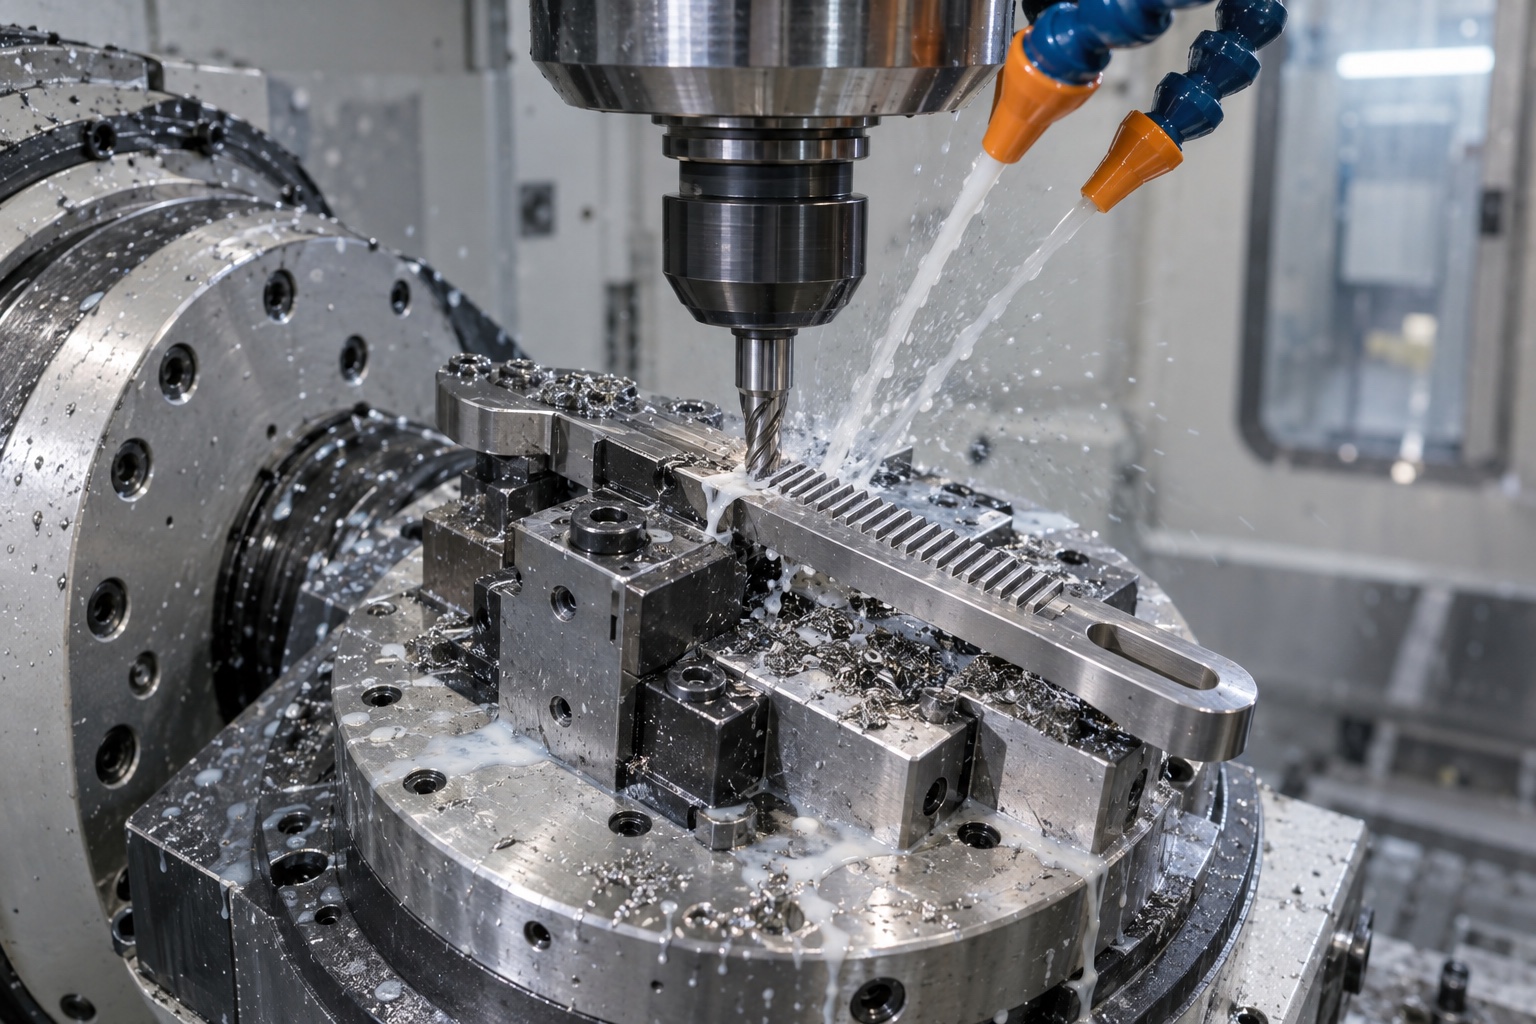
TC4导热性较低,切削热容易集中在刀尖,长时间摩擦还可能带来粘刀、刃口磨损和表面拉伤。加工时宜使用锋利、稳定的硬质合金刀具,控制切削线速度,并以充分冷却及时带走热量。对于长薄结构,粗加工不宜一次去除大量余量,应采用对称、分层的方式释放材料应力,保留均匀精加工余量,再通过稳定装夹完成最终尺寸。
连续小齿会放大刀具跳动和程序误差。可根据齿形选择成形刀、球刀或小径立铣刀分层走刀,先建立稳定齿根,再精修齿面。首件应检查若干单齿,也要检查跨齿累计长度和整段轮廓。齿顶不能留下尖锐翻边,齿根又不能因过度抛修改变啮合角度,因此去毛刺需要在放大观察条件下定向处理,并用对偶件验证锁止与释放动作。
导向槽往往贯穿零件主要长度,开槽后截面刚性明显下降。若使用高夹紧力直接压紧,松夹后尺寸可能回弹。更稳妥的做法是扩大支撑面积,使用软爪、随形托块或真空辅助,减少局部压痕;粗、精加工之间安排翻面和自然释放,并以功能基准重新找正。精修槽侧壁时采用小切深顺铣,避免刀具在薄壁上反复推挤。
装配卡滞通常不是某一个宽度超差,而是槽宽、侧壁平行度、直线度、对偶件尺寸和表面毛刺共同叠加的结果。研发打样阶段应先建立尺寸链,根据器械工作温度、表面处理厚度和清洁状态确定合理间隙。若对偶零件也由同一供应链加工,可采用配对检测和功能样件验证,将“尺寸合格”进一步转换为“装配动作合格”。
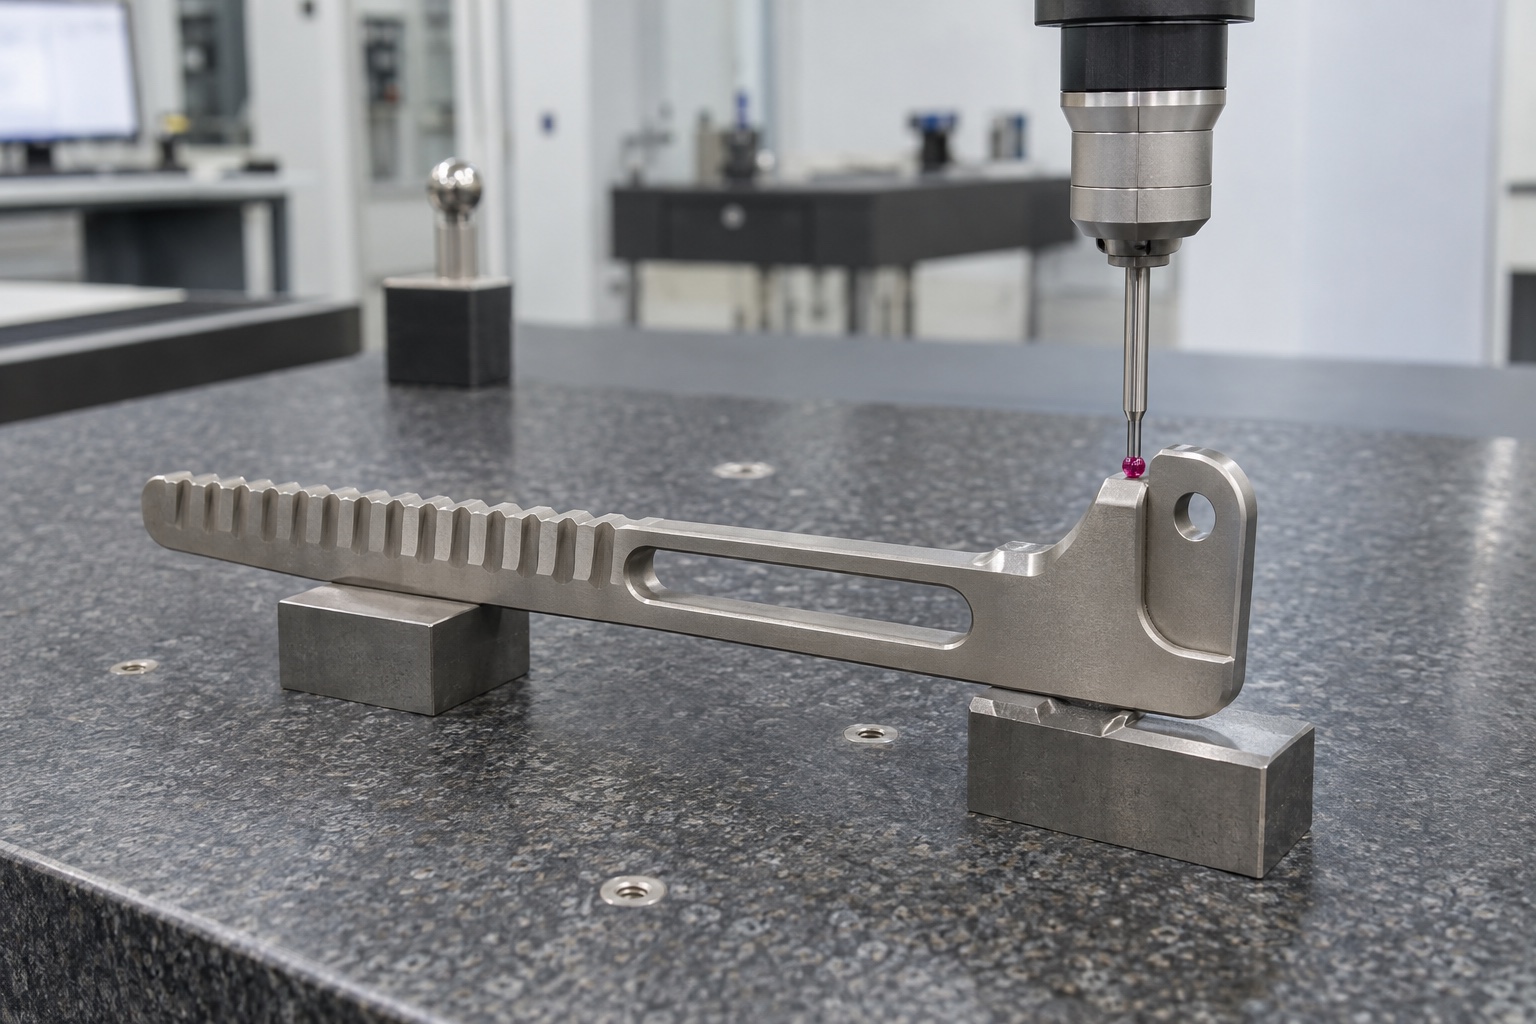
棘齿轮廓可用影像仪或轮廓测量设备检查,安装孔和基准面位置关系可由三坐标完成,长槽则应在多个截面测量宽度并评估直线度。对于薄长件,检测支撑方式要与自由状态要求一致,避免测量夹具把零件压平。首件报告中应记录基准建立方式、抽检位置与测量温度,使后续批次能够复现。
加工结束后的金属屑、磨料和清洗残留会影响装配与后续表面处理。建议把显微去毛刺、清洗、干燥、外观复检和独立包装写入工艺流程,同时保存材料批次、关键刀具、检验记录和不合格处置。需要强调的是,加工供应商提供的是零件级质量控制,最终器械的生物相容性、清洁验证和灭菌确认仍应由产品责任方按法规体系完成。
询价时除2D和3D文件外,最好同步提供配合件尺寸、锁止级数、目标手感、表面处理及重点检测项目。首批可先做少量工艺样件,完成尺寸和装配验证后再冻结刀具、夹具与检验规范。这样既能减少反复改图造成的浪费,也能让后续小批量在齿形、滑动间隙和外观质量上保持一致。
TC4骨科牵开器棘齿滑块的加工价值,不在于追求所有尺寸都极端严格,而在于识别真正影响锁止和滑动的功能特征,并用稳定的基准、刀具、装夹和检测把这些特征串联起来。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱