博客文章

PEEK压框松夹后就变形?比色池模块零件加工的5个检查点

2026-10-29 博客文章

先说结论:机床上测得合格,不等于松夹后仍是同一状态

PEEK压紧框在夹具上测量正常,取下后却出现翘曲或台阶贴合不均,不能先认定是机床精度不够。材料状态、切削热、去料布局、夹紧力和测量条件都会参与结果。对比色池模块这类框形结构,首先应问清楚:图纸要求的是自由状态,还是在规定支承与夹紧条件下的状态。

压框是机械结构件,尺寸合格不等于模块光学性能合格。这里讨论加工和验收方法,不把外观平整当作使用效果证明,也不以材料名称替代具体用途的符合性评价。

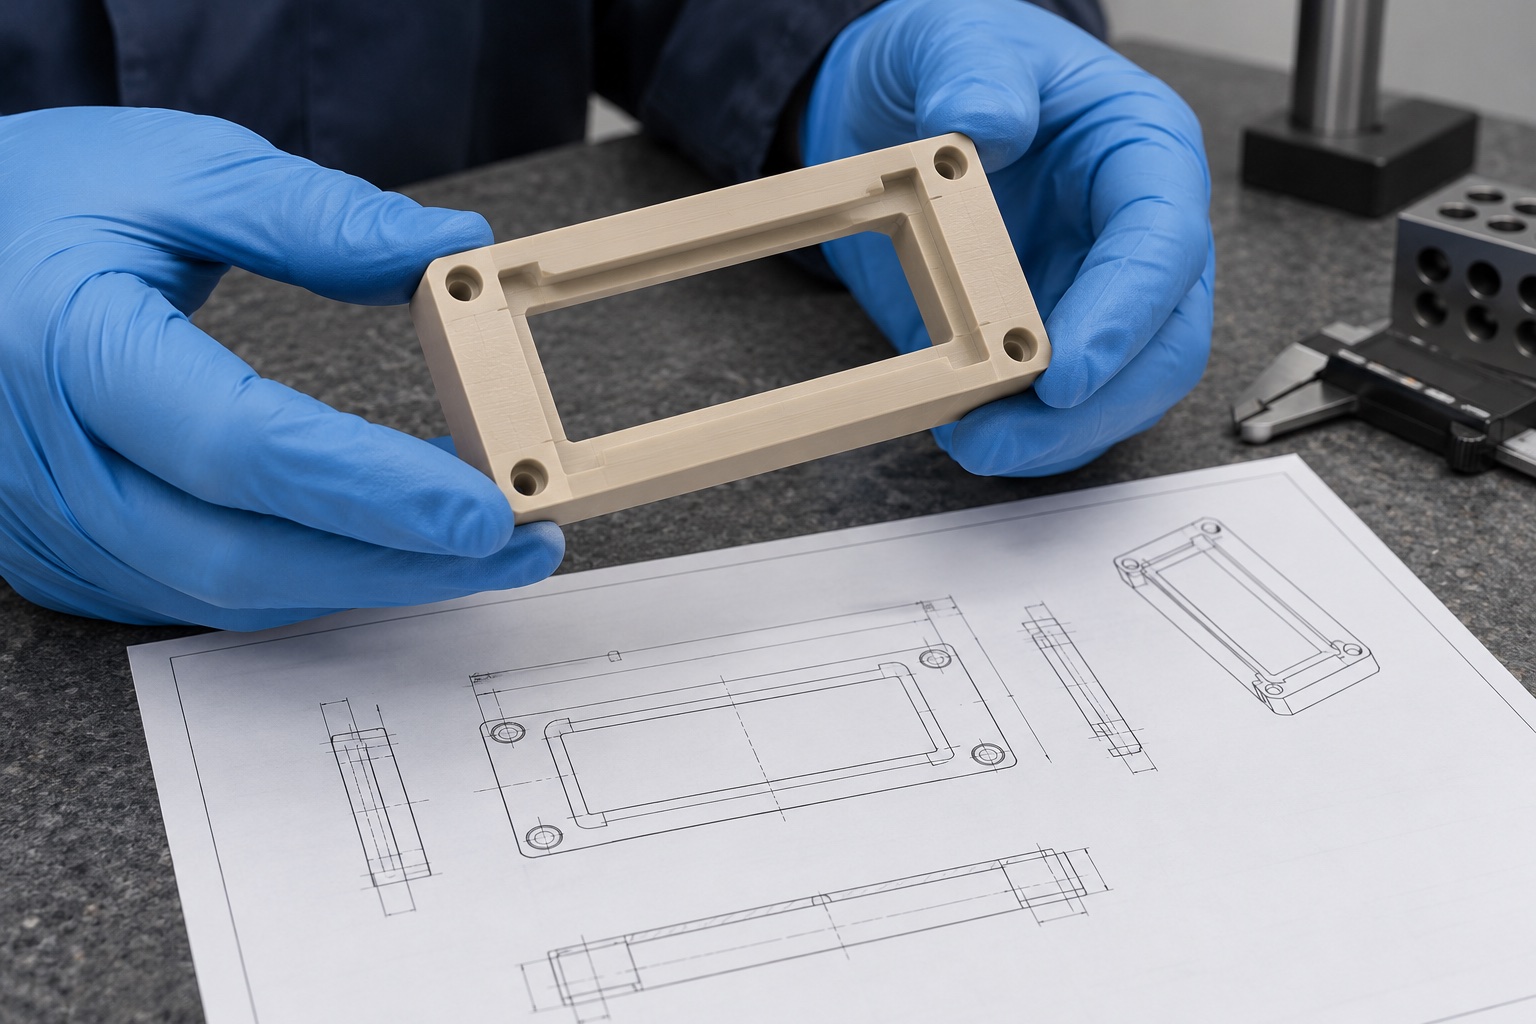
戴手套核对PEEK比色池压紧框与图纸接触台阶

5个检查点:把状态写清,才能比较结果

检查对象 容易漏掉的条件 下单与验收确认
材料与状态 牌号或半成品处理信息不清 确认来源、状态和资料要求
夹紧支承 夹具把框体强压成平面 区分加工夹持与验收支承
去料顺序 开窗和薄边加工改变刚性 评审余量与粗精加工安排
热与排屑 切削热及切屑影响表面 评审刀具状态和冷却相容性
测量与装配 自由状态和锁紧状态混用 标明温度、支承及检验时点

一、先确认材料,再决定工艺

PEEK不是一个可以忽略牌号与半成品状态的统称。不同填充体系、来源和加工历史可能带来不同响应;采购应明确牌号、材料证明以及允许的替代范围。不能因为外观颜色相近,就把另一种塑料或不同状态的板材直接替用。需要后续热处理时,也应按材料与工艺要求评审,而不是套用固定温度。

工程塑料加工的一般影响因素可参考Ensinger加工技术问答对热、夹持与尺寸稳定性的说明。资料能帮助形成评审问题,但不能直接证明某个定制框体已经通过验证。

二、不要用过大的夹紧力掩盖原始状态

框形件开窗后,支承面积和刚性分布发生变化。夹具如果把原本不平的区域强压到台面上,加工后松开就可能得到不同状态。应评审支承位置、压紧点和加工顺序,保证固定可靠,同时避免把薄边当作主要受力点。可在合适工序间复测,不靠最后一次强夹修面解释所有偏差。

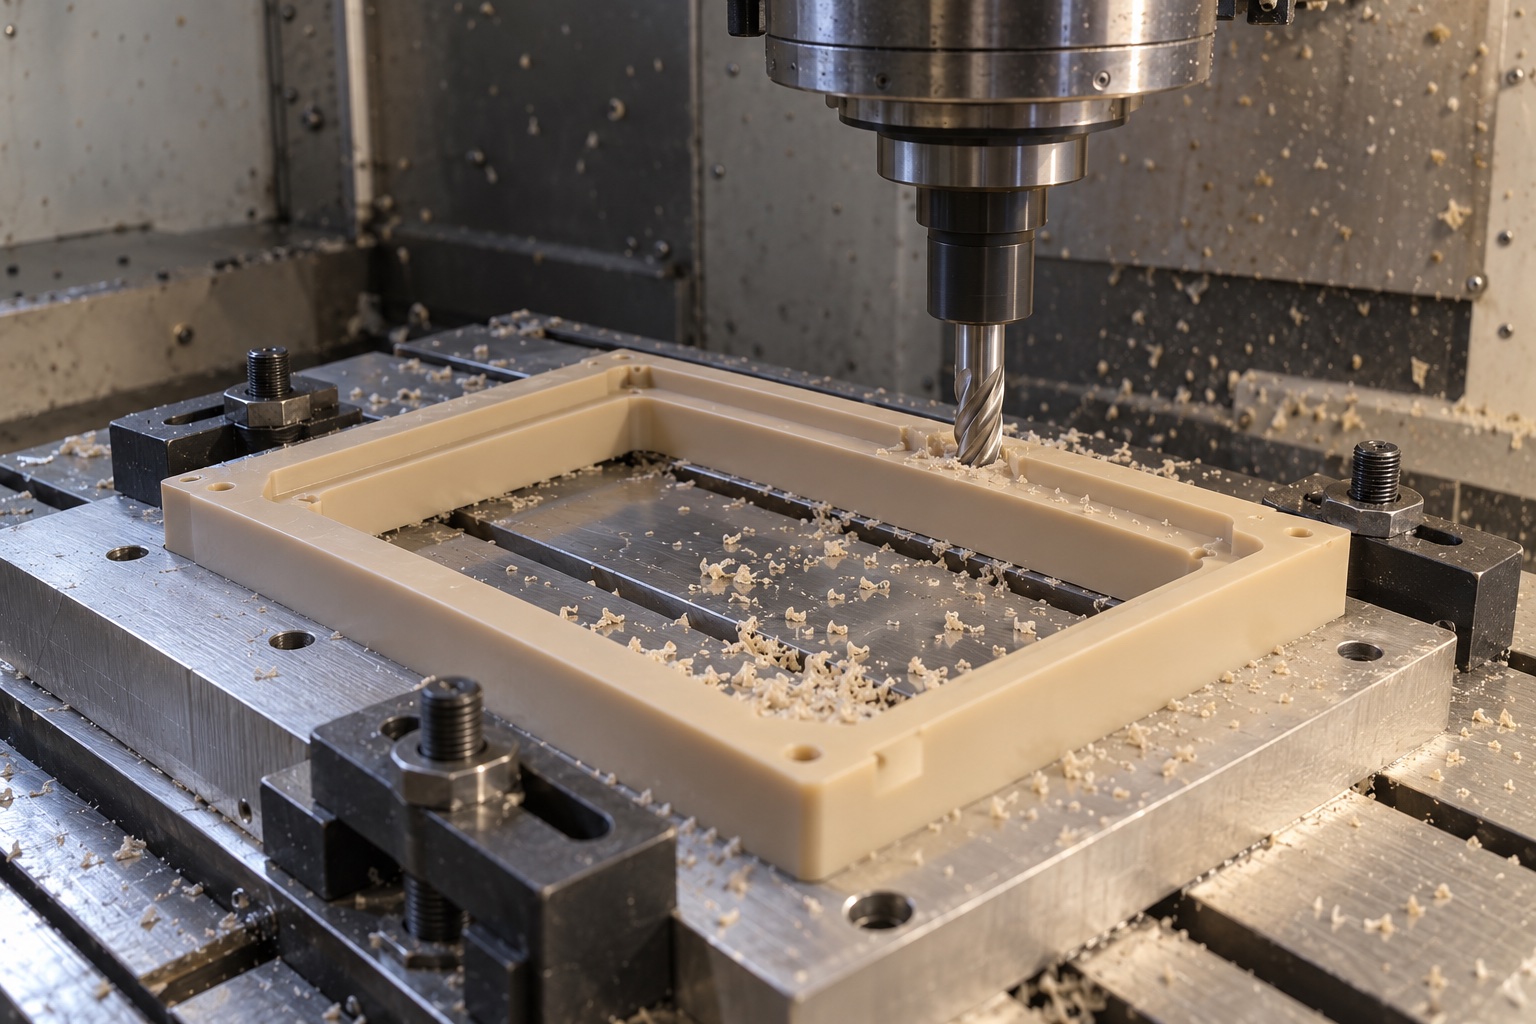
CNC立式铣刀加工PEEK压紧框的承托台阶

切削热、排屑与刀具状态同样值得记录。刀具钝化或切屑反复切削可能增加局部热和表面问题。冷却及清洗介质需考虑材料与后续使用要求;不能为改善加工随意引入未经确认的介质,也不宜把边缘全部大幅倒圆以掩盖毛刺。

三、测量报告要写明温度、支承和时点

量具或三坐标应根据孔、台阶和框体结构选择,不是设备名称越高级就必然更可靠。轻薄框体要避免测量或支承本身明显改变零件形状。加工刚结束与充分稳定后的结果也不应无条件直接比较,双方应先约定检验条件和允许的状态差异,再判定是否需要工艺调整。

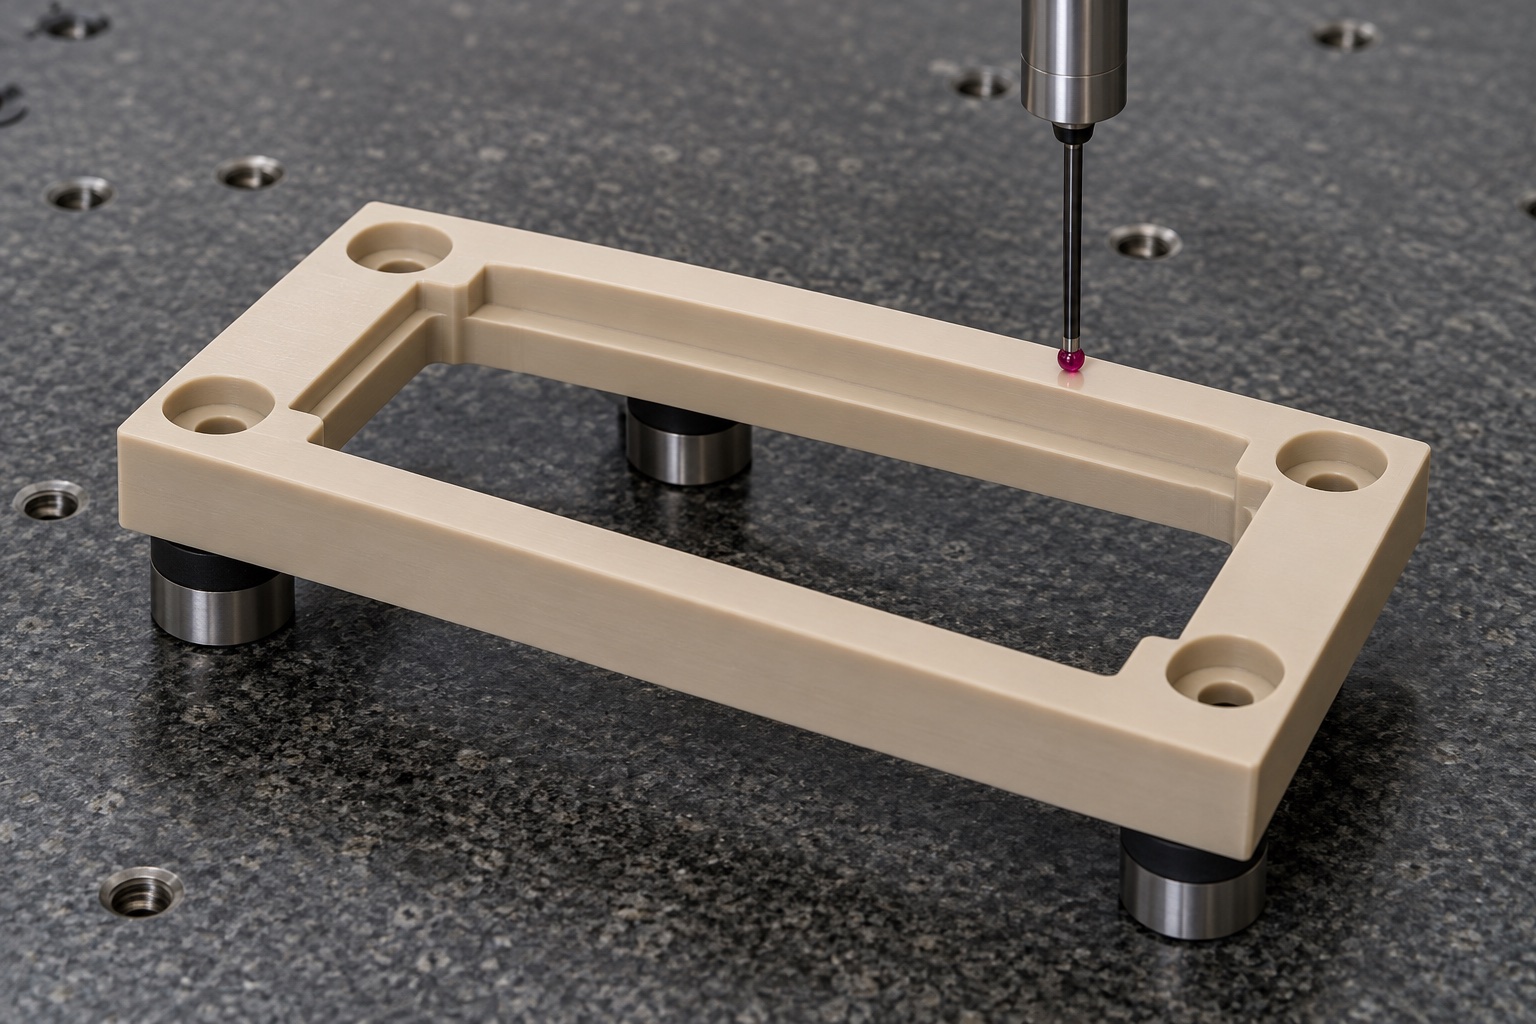
三点支承下使用三坐标检查PEEK框体上表面

例如,可以记录图号与版本、材料批次、检验温度、支承位置、放置时点及关键尺寸。这个格式仅为沟通示例,不是实测报告;没有实际测量数据时,不填写具体合格率或虚构变形量。装入模块后的接触状态,应与框体自由状态分开保存,便于后续追踪。

常见问题

换成更厚的框体就一定不变形吗?

不能一概而论。壁厚可能改变刚性和装配空间,应由设计方结合接触和载荷要求确认,不能由加工方自行加厚。

能把工件压平后再做最终检验吗?

只有验收明确规定相应支承和夹紧条件时才可采用,不能用强压结果冒充自由状态。

尺寸报告能代替清洁或光学验证吗?

不能。不同要求应分别确认方法、接受条件和负责环节,必要时安排阶段交付并标明未完成项目。

提交图纸时,把实际接触关系一起交清

可参考PEEK比色池模块压紧框定制说明整理资料。向医疗配件精密加工站咨询时,建议同时提供二维图、STEP模型、牌号与数量、模块接触面、夹紧方式、清洗条件和关键验收项目。先识别功能尺寸与状态,再讨论单件打样和小批量。

提交图纸,咨询PEEK结构与检验评审,电话:17751118438。具体工艺、检测范围与交期以确认方案为准。

177-5111-8438

177-5111-8438

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

tanghangyun@oemach.com

tanghangyun@oemach.com

邮箱