微信同号扫码咨询
316L传感器压座装入检验分析仪温控模块后,即使螺钉已经拧紧,探头仍可能出现摆动。排查不能只盯槽径:紧固件提前到底、沉孔深度、台阶干涉以及承托槽接触位置,都可能改变实际受力。先确认哪两个表面真正接触,再判断问题属于设计、加工还是装配。
本文讨论机械零件的加工与验收,不把外观光亮、材料名称或尺寸合格当作温控性能证明。压座不包含传感器本体,接触要求应与具体探头和安装方案对应。
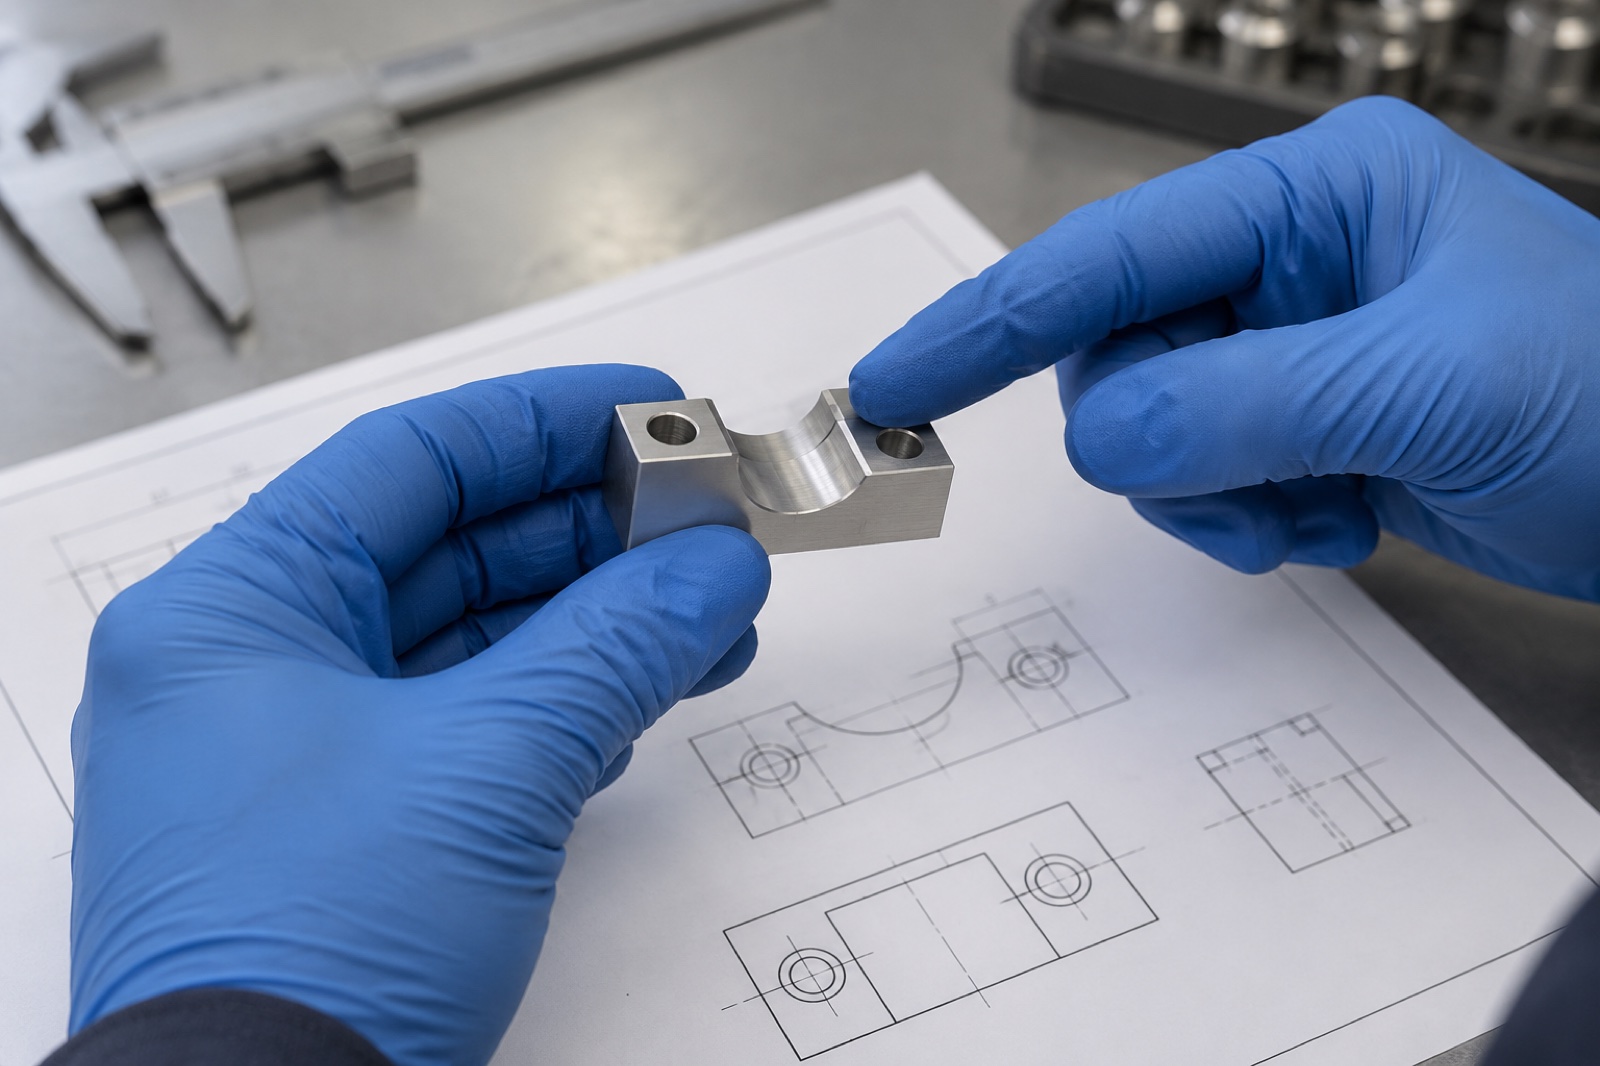
先核对二维图、模型和探头外形是否属于同一版本。槽形、包覆范围、入口过渡和轴向避让都会影响接触。仅测一个槽宽数值,无法完整描述承托状态;应按图纸选择轮廓或相关尺寸的检测方法,并说明测量方向。
若探头存在包覆层或外形差异,应由设计方确认配合与允许夹持载荷。加工方不能为消除晃动自行缩小槽口,也不能用过度抛光修出没有图纸依据的新轮廓。
检查螺钉长度、有效螺纹深度、沉孔底面、垫片及压座台阶。听到拧紧反馈,并不能证明压座已把载荷传给探头。应结合装配剖面确认接触顺序,必要时用受控试装区分螺钉到底、台阶顶住与承托接触。
锁紧条件由装配方案确定,不应随意增加扭矩解决松动。若需修改沉孔或台阶,先更新图纸并确认受影响尺寸,再安排返修,避免现场手工修磨后丢失版本记录。
压座的安装面决定支承,固定孔决定安装位置,承托槽负责与探头配合。这些特征需要关联评审,不能把几个孤立尺寸分别判合格就结束。工艺上可结合结构评估装夹转换与精加工顺序,减少重复找正引入的不一致。
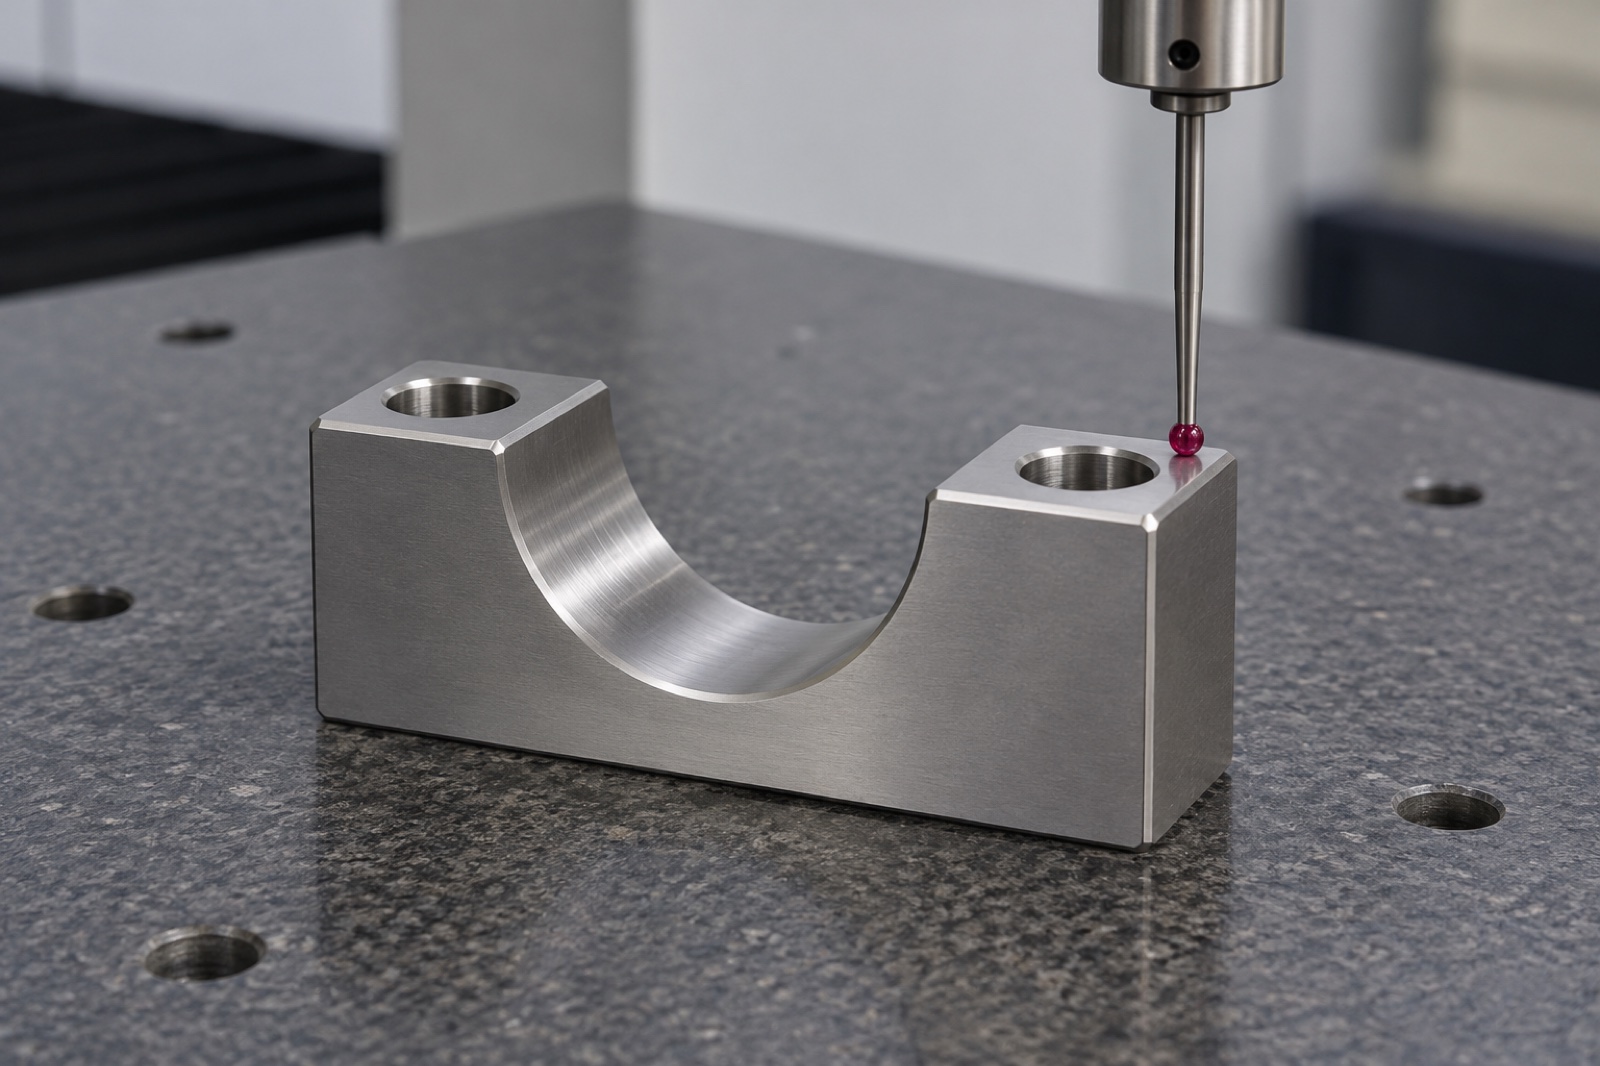
测量报告应注明基准、检验状态和对应图号。对不便直接触测的曲面,应先讨论测头可达性及替代检测方案,而不是承诺任何结构都能靠三坐标一次测全。
安装孔出口、槽口与台阶交界是检查重点。去毛刺应保持功能边界,不能用大倒角掩盖崩口或改变承托面积。清洁检查也应关注沉孔、避让处和包装前的再污染风险。
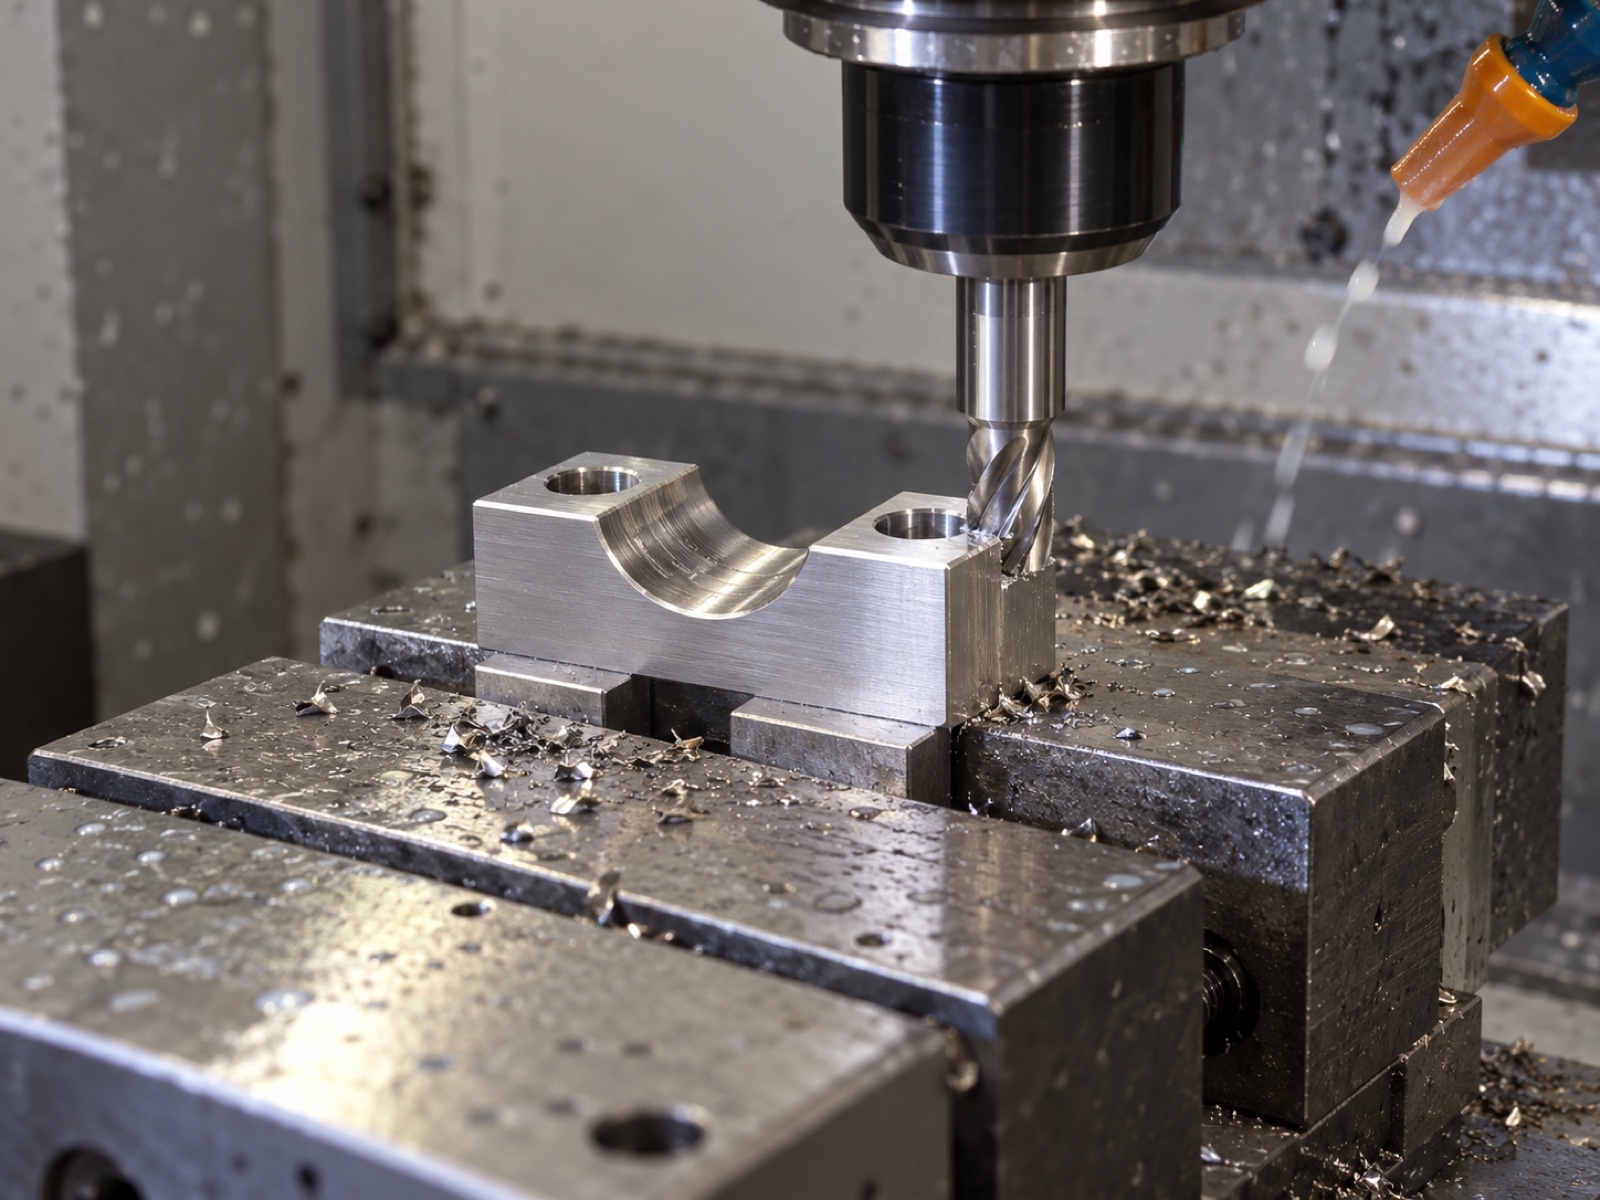
不锈钢切削还要关注刀具状态与工件刚性。Alleima不锈钢加工资料说明了奥氏体不锈钢的加工硬化倾向;这类通用知识可用于工艺评审,不能替代具体零件的检验记录。
承托轮廓、孔位和安装面可以列入机械检验;接触后温度响应、传感器校准及系统控制效果,需要相应模块试验。不能因机械件尺寸合格,就直接填写温控精度或长期可靠性的承诺。
建议先交样件并保存试装反馈,再冻结小批量版本。记录可包括材料批次、图号、关键测量项和装配条件;没有实测数据时,不编造合格率、响应时间或稳定性数值。
不一定。先确认接触与压紧路径,再由设计方判断是否需要变更材料。
应优先控制功能关系,过度收紧非关键尺寸会增加成本,却未必解决接触问题。
询价时明确文件、工序和接受条件,不能把普通去污写成无菌交付。
可结合316L温控模块传感器压座定制说明整理需求。向医疗配件精密加工站提交图纸时,请同时说明探头外形、锁紧方式、材料牌号、数量和检验边界,先评审再确定打样与小批量方案。
提交图纸,咨询传感器压座工艺与验收评审,电话:17751118438。具体加工、检验范围与交期以确认方案为准。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱