博客文章

样本管转运卡顿,是拨轮孔位不准吗?5个加工与验收检查点

2026-11-02 博客文章

先说结论:卡顿不等于中心孔加工不准

POM拨轮在检验分析仪中承担样本管的间隔与转运作用。零件检验正常,装机却出现局部卡顿时,不能先把原因归到中心孔。槽形与试管接触高度、槽位分度、安装状态、导轨间隙和残留碎屑,都值得按顺序检查。先确认卡在什么位置、什么工况,再决定复测哪个特征。

本文讨论机械加工和验收,不涉及检测结果准确性的判断。拨轮外观完整或尺寸合格,不代表整机转运可靠性已经通过验证,也不能把普通POM名称当作医疗用途符合性证明。

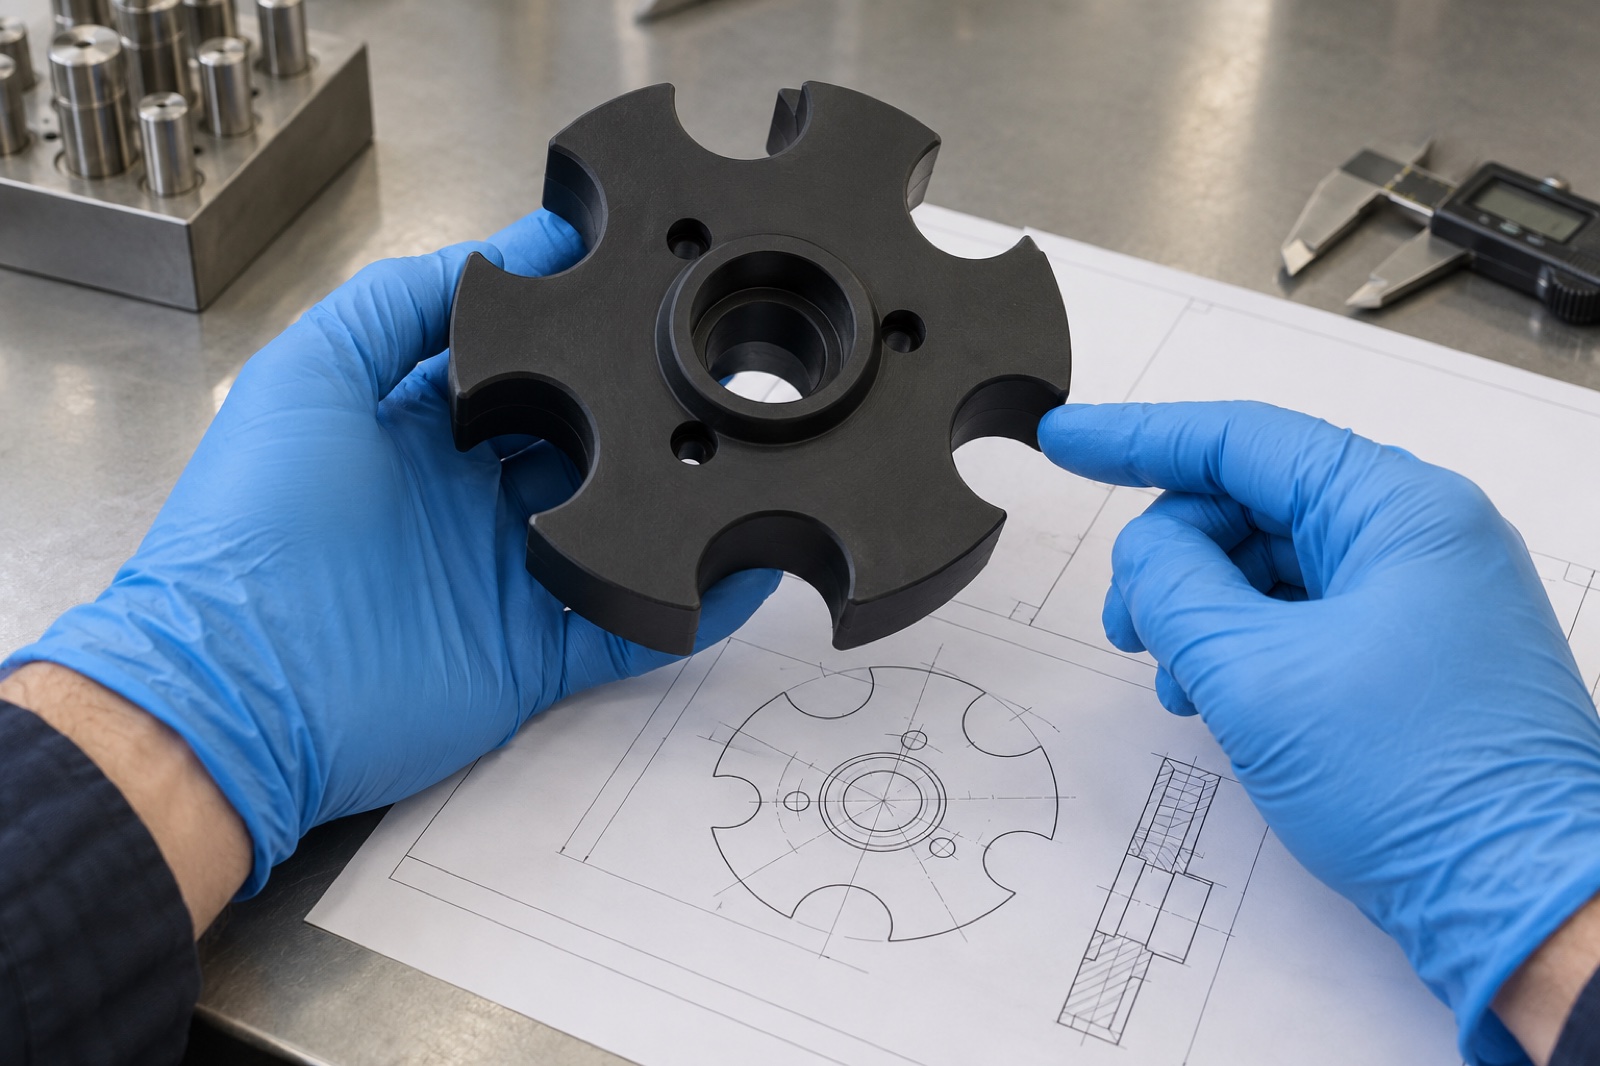
戴手套核对POM拨轮槽口与工程图纸

5项检查清单

检查对象 容易漏掉的问题 确认动作
试管适配 标称直径不能描述全部外形 确认接触高度与适用范围
分度基准 各槽单独合格但整体错位 按共同基准检验槽位关系
夹紧与热 强夹或刚加工完就定论 约定支承、温度和时点
边缘清洁 翻边或碎屑影响运动 按图去毛刺并检查残留
整机验证 尺寸报告被当成转运保证 单独安排试装和工况验证

一、先确认接触的是哪一段管身

样本管的标称直径只是一个信息,实际接触还可能受管身外形、标签、附件和导向高度影响。应由设计方确认允许使用的试管范围、接触区域和必要间隙,不能仅凭一张照片或单个样管确定全部配合。

发生卡顿时可记录对应槽位、试管类型、运动方向及相邻机构状态。若需要修改槽形,应先确认图纸版本和影响范围,不能在现场把所有槽口随意磨宽后直接转入小批量。

二、承托槽与中心安装孔必须关联检验

中心孔、安装端面与周向承托槽的关系决定实际安装定位。每个槽分别测得宽度合格,不等于它们相对中心和安装方向的位置都合格。图纸应说明共同基准、分度要求及需要控制的轮廓,避免只列一组彼此独立的尺寸。

检验方法要考虑测头可达性、槽口形状和零件支承。可结合量具、轮廓或三坐标方案讨论,但不能因为使用了某种设备,就省略基准、测量路径和验收条件。

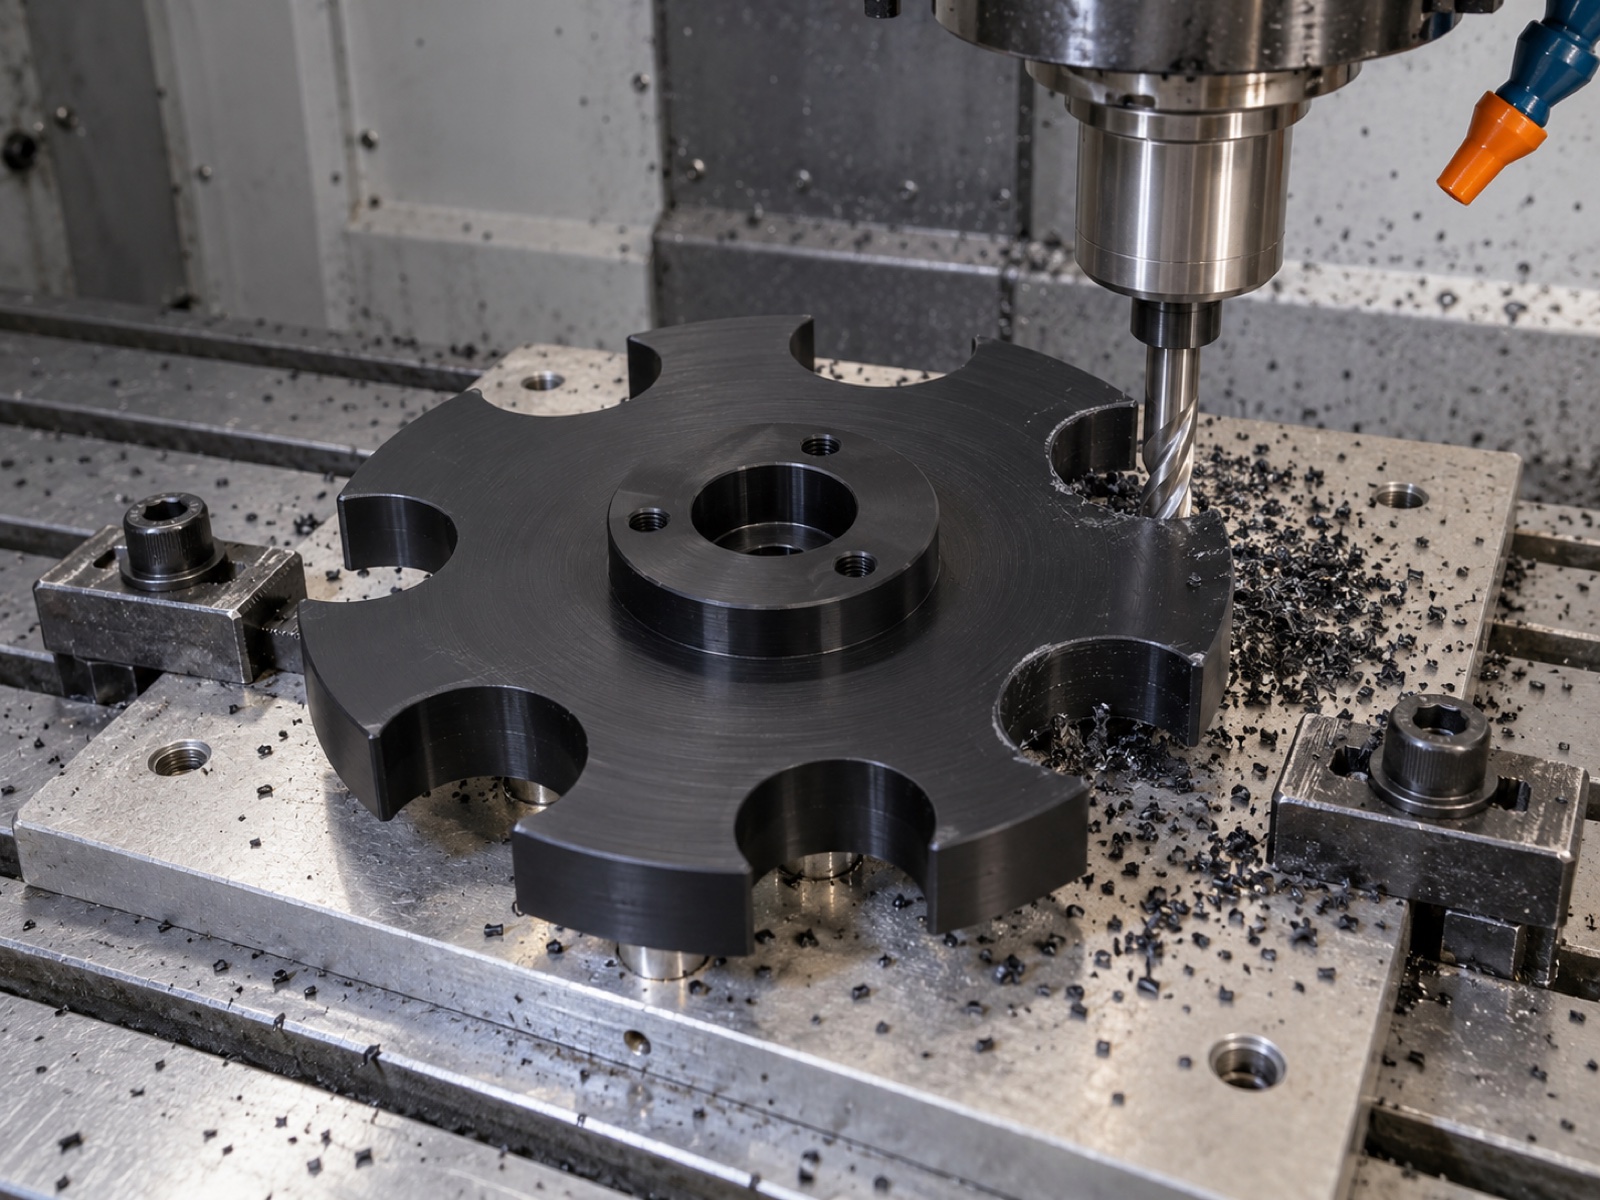
CNC铣削POM拨轮外缘承托槽

三、装夹变形与加工热不能被测量忽略

POM属于工程塑料,装夹支承、切削热和材料状态都需要结合结构评审。轮毂强夹、薄区局部受力或排屑不畅,可能使加工状态与松夹后的状态不同。工艺应兼顾固定可靠和变形控制,不靠最终强压修面掩盖变化。

Ensinger工程塑料加工问答把热过程、材料状态及夹紧列为尺寸稳定性相关因素。该资料可作为评审参考,不能代替具体拨轮的检验记录,也不能据此指定所有牌号通用的热处理条件。

四、去毛刺要保住轮廓,清洁要看到槽底

承托槽边缘、中心孔台阶和固定孔出口应纳入检查。去毛刺不是越圆越好,更不能用过度倒角修出新的接触轮廓。若图纸对边缘和表面有要求,应说明接受方式,并在加工后复核关键边界。

清洁检查关注槽底、台阶和包装前残留碎屑。清洗介质、温度及后续处理应与材料和使用要求相容,普通去污不能表述为无菌交付;需要特殊洁净要求时,应单独约定方法、条件和负责环节。

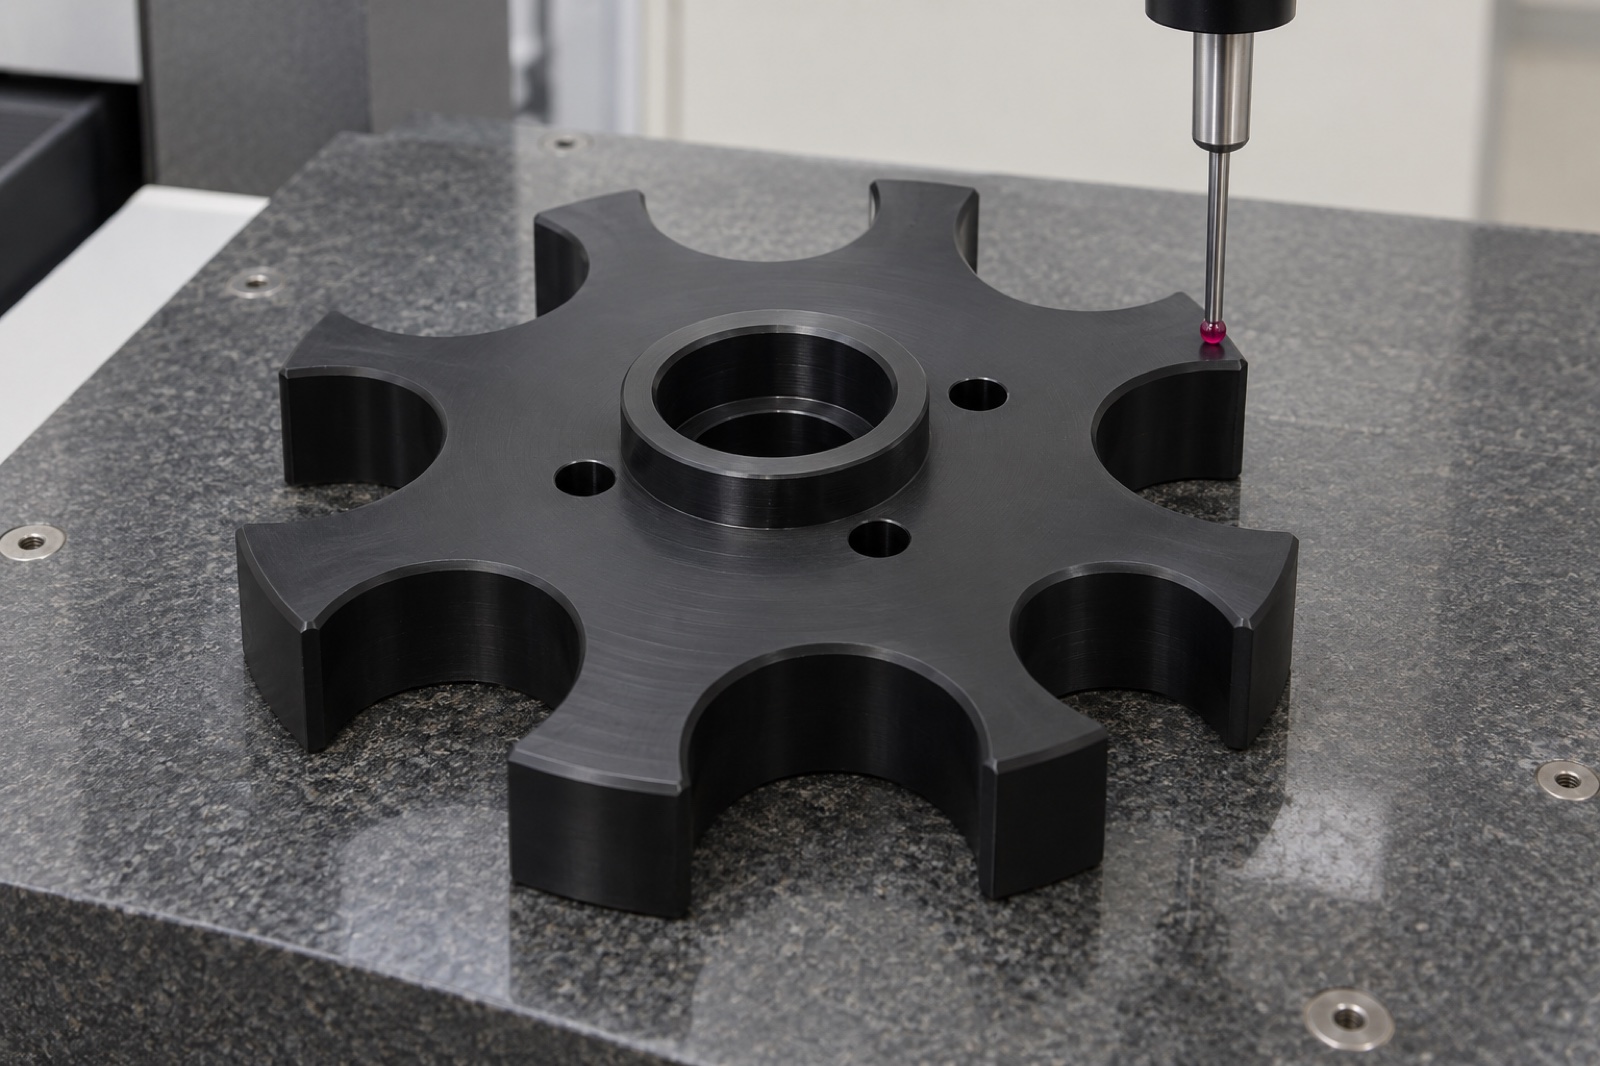
三坐标测头检查POM拨轮上表面与槽位

五、把静态尺寸检查与动态转运验收分开

零件侧可记录图号、材料批次、基准和关键尺寸;整机侧则需确认试管范围、导轨关系、速度及负载条件。一次手动转动顺畅,不等于所有实际运行条件都已覆盖,不能据此填写寿命或成功率数值。

建议先做样件试装,保存卡顿位置与装配反馈,再冻结小批量版本。若只在特定槽位或特定试管上发生问题,应先比较对应条件,避免反复收紧全部尺寸却没有触及真正原因。

常见问题

换成更硬的材料就能消除卡顿吗?

不能保证。先确认轮廓、间隙和运动关系,再由设计方评审材料。

可以只保留中心孔检验吗?

不能省略图纸要求的槽位和轮廓关系,应按功能确定检验项目。

是否需要拿整机做每次出厂检验?

由约定验收方案决定,零件交付范围与整机试验应分开说明。

提交图纸时,把实际适配条件一并交清

可参考POM样本管转运拨轮定制说明准备二维图、STEP模型、材料与数量、样本管范围、安装界面和关键检验要求。医疗配件精密加工站可据此讨论打样与小批量方案,避免只凭外观报价。

提交图纸,咨询拨轮结构与加工评审,电话:17751118438。具体工艺、检测范围和交期以确认方案为准。

177-5111-8438

177-5111-8438

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

tanghangyun@oemach.com

tanghangyun@oemach.com

邮箱