博客文章

接头拧紧后仍偏斜?316L安装螺套加工的5个检查点

2026-11-03 博客文章

先说结论:拧紧的反馈,不一定来自正确的支承

检验分析仪液路接头装到316L螺套后出现偏斜,不能先认定螺纹精度不够。螺纹根部、定位台阶、支承端面或邻件干涉,都可能提前限制装配位置。先确认哪个表面真正承担定位,再决定检查孔轴、端面还是配套接头。

本文讨论安装结构件的加工与验收,不把材料名称、外观或机械尺寸合格当作密封和洁净验证证明。展示图中的结构与最终订货图纸可能不同,不能拿图片估算公差。

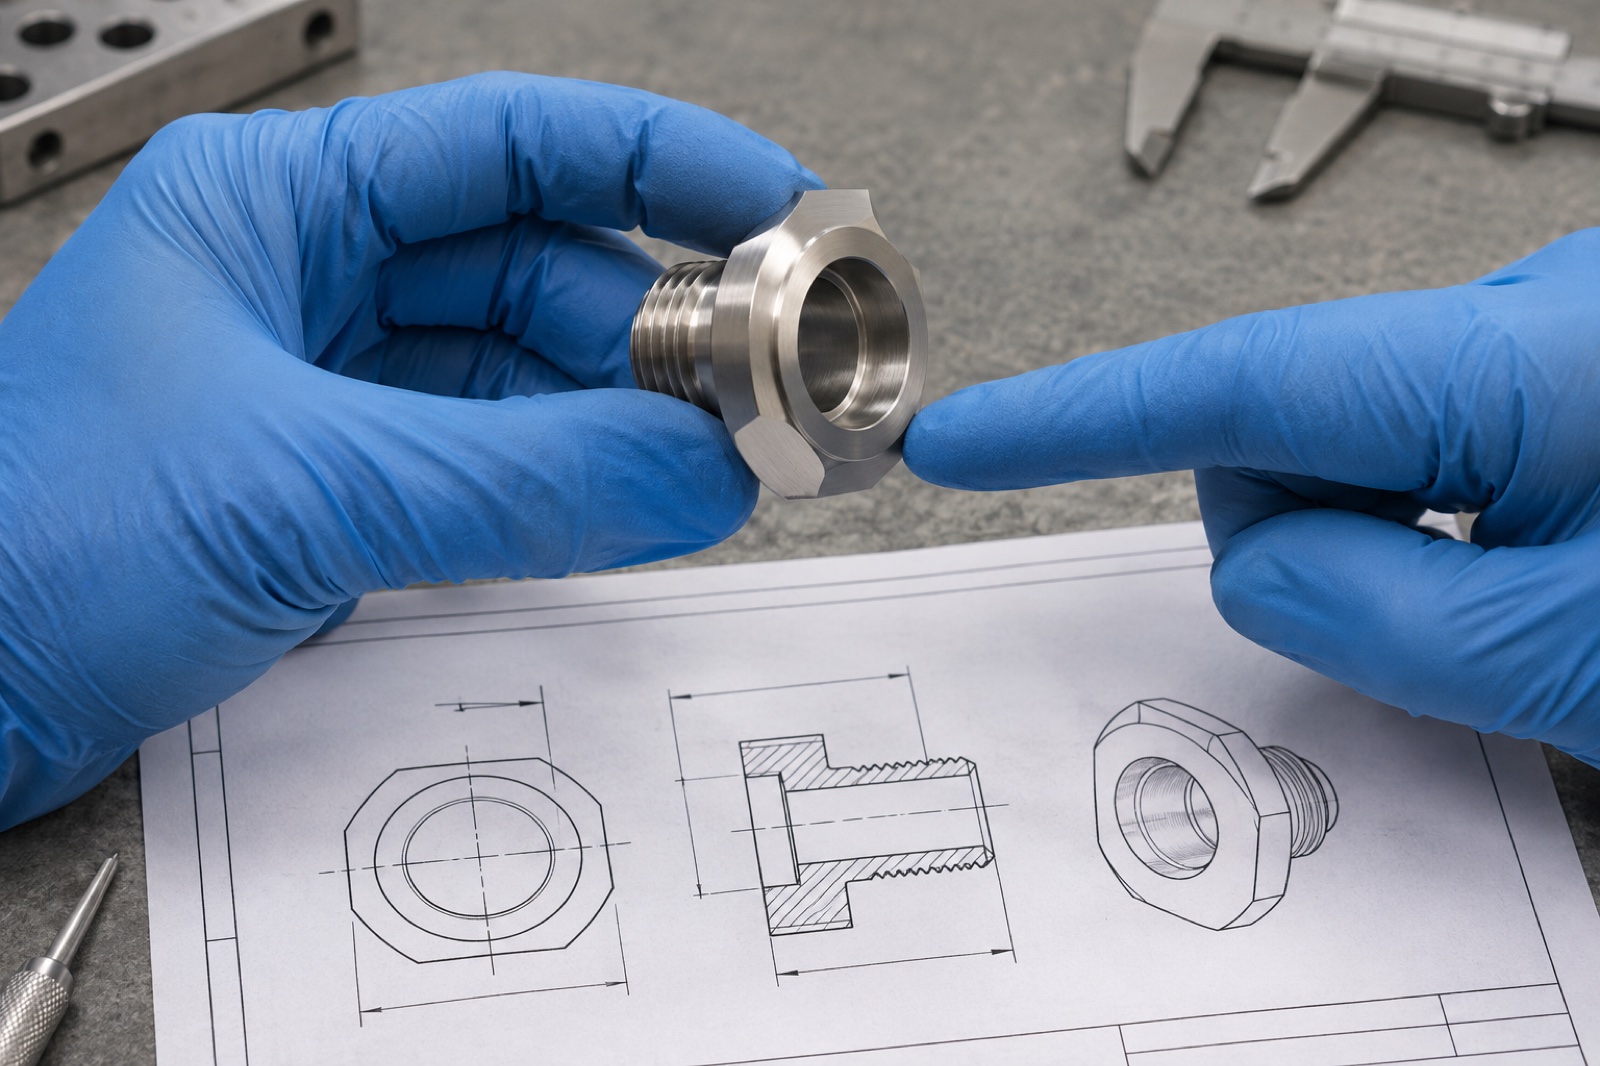
戴手套核对不锈钢安装螺套与图纸支承面

5项检查清单

检查对象 容易漏掉的问题 确认动作
实际接触 螺纹到位但端面未贴合 核对装配剖面与接触顺序
共同基准 螺纹和内孔分别合格 关联检验孔轴与支承面
台阶避让 根部或邻件提前干涉 确认安装空间与有效行程
刀具边缘 翻边、切屑影响定位 评审刀具和去毛刺工序
验证边界 把尺寸报告当作密封证明 分别定义机械与液路验证

一、把接触顺序画清楚,区分定位与锁紧

从装配剖面核对螺套、接头和设备安装孔的接触顺序。若零件先在非预期位置顶住,继续增加扭矩可能只是加大局部载荷,未必让接头回到正确位置。不能把拧得更紧当作偏斜问题的通用处理办法。

记录出现偏斜的装配方向、支承位置和锁紧条件,再比较样件与图纸。需要改变垫片、台阶或螺纹长度时,应由设计方确认版本,不在现场随意修磨后直接转批量。

二、螺纹、内孔和端面要按共同基准检查

外螺纹负责连接,内孔和台阶可能承担定位或避让。它们各自测量合格,不能直接推出装配关系正确。图纸应明确哪些面和轴线建立功能基准,以及需要控制的位置或几何关系。

加工可根据结构评审同次装夹与二次找正的安排。检验时既要覆盖规定的螺纹项目,也要选择适合内孔、台阶和端面的检测方法,不能只靠一个通止规判断全部要求。

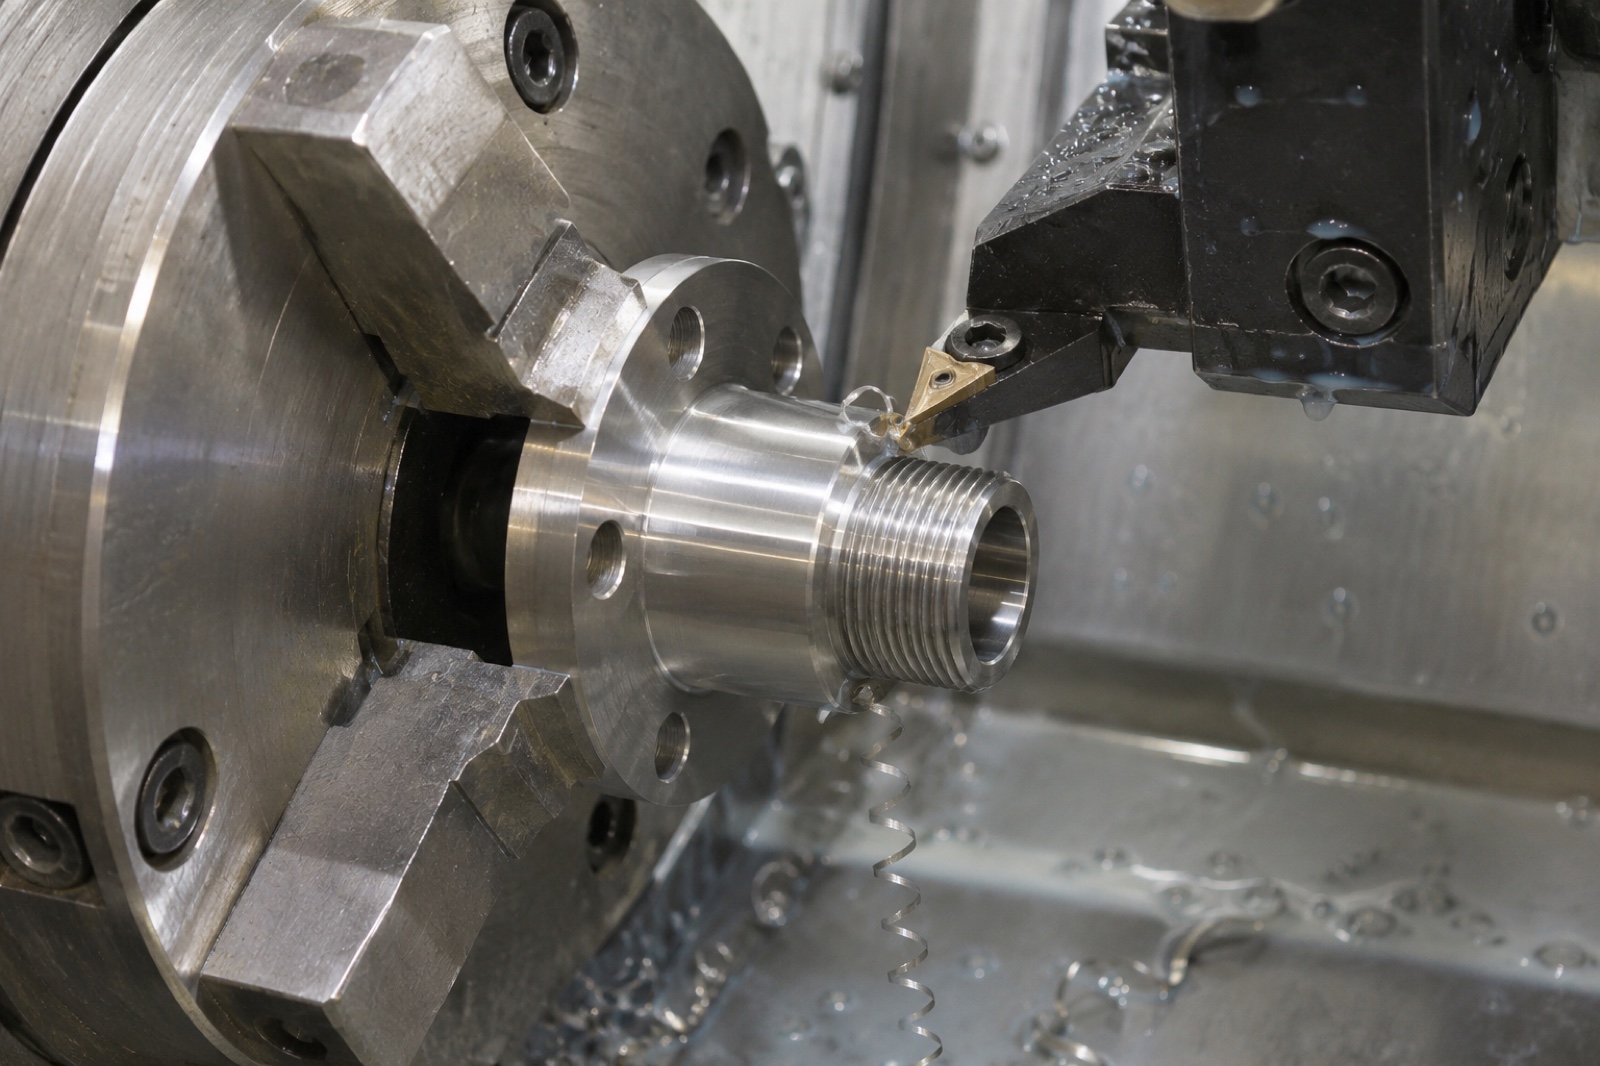
CNC车床加工316L螺套外圆与台阶

三、根部和台阶的空间,要与配套件一起核对

螺纹退刀位置、倒角、台阶深度和配套件入口都会影响装配空间。出现局部接触痕迹时,应区分正常定位接触与不希望出现的干涉,不能仅看外露长度相同就判断安装一致。

修改退刀槽或加大倒角需要保留功能边界。还应说明测量方向和检验时点,避免因不同支承或不同装配条件,把两个不具可比性的结果直接判成加工波动。

四、切削和去毛刺不能只追求表面发亮

孔口、螺纹起止处和台阶交界是检查重点。翻边或残留切屑会干扰接触,去毛刺却不能改变定位轮廓。应评审刀具状态、排屑和清洁方法,并对处理后的关键边缘进行复核。

Alleima不锈钢加工资料提示奥氏体不锈钢的加工硬化等影响因素。通用加工知识可用于工艺讨论,但不等于某个316L螺套已经获得尺寸或用途验证。

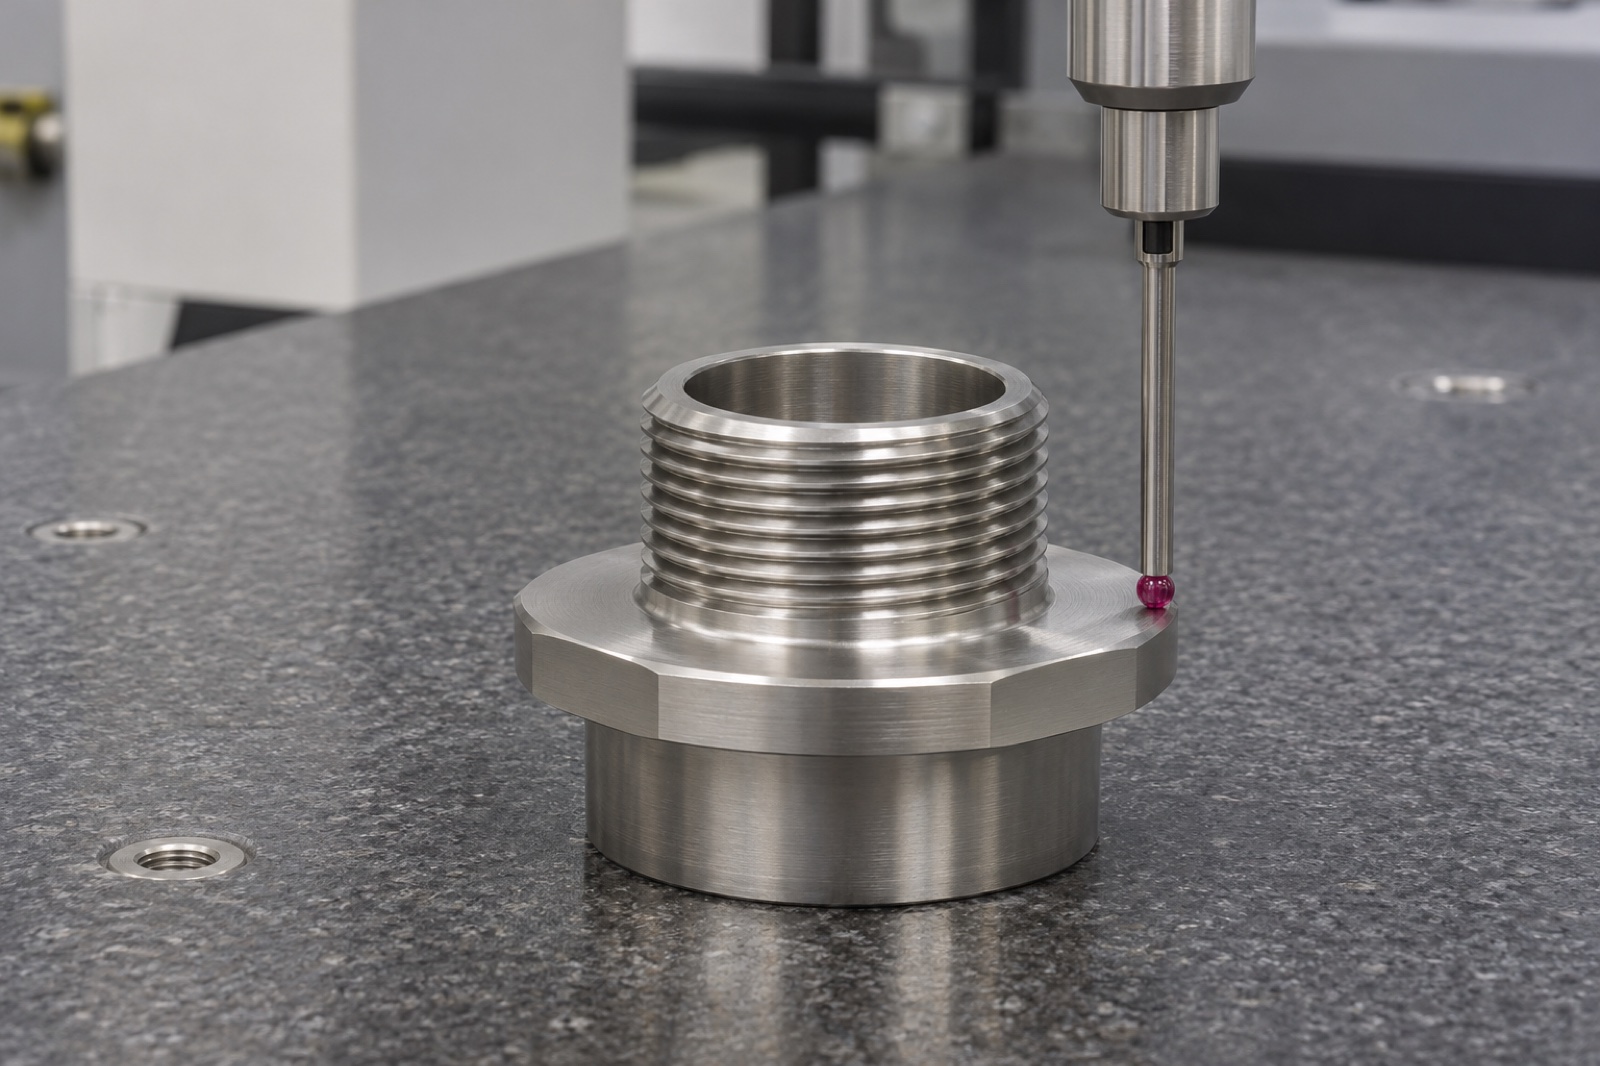
三坐标测头检查螺套支承端面

五、尺寸、密封和清洁要求分别约定

机械检验可记录图号、材料批次、螺纹、内孔和端面项目;接头泄漏、介质相容性与清洗要求则需要各自的条件和接受标准。只有尺寸报告时,不应补写未经试验的密封性能。

建议先用样件完成装配反馈,确认定位、避让与锁紧条件,再冻结小批量版本。对问题件保存对应接头和安装位置的信息,先找到偏差来源,避免反复收紧所有尺寸。

常见问题

把螺纹公差收得更紧就能解决吗?

未必。先判断定位由什么特征决定,再有针对性地调整要求。

可以用密封胶补偿偏斜吗?

不能作为通用加工修复方案,介质与装配方法应由设计方确认。

打样报价前应补充哪些资料?

提供二维图、模型、材料数量、配套安装界面及需要交付的检验文件。

下单前,把功能与验收条件交清

可参考316L接头安装螺套定制说明整理资料。向医疗配件精密加工站提交需求时,把实际安装和验收条件一起交清,再评审工艺、检测及小批量安排。

提交图纸,咨询316L螺套加工与检验,电话:17751118438。具体工艺、检测范围与交期以确认方案为准。

177-5111-8438

177-5111-8438

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

tanghangyun@oemach.com

tanghangyun@oemach.com

邮箱