微信同号扫码咨询
康复训练设备中的凸轮或连杆机构,需要轴承座稳定支撑往复、摆动或偏心运动。45钢轴承座通常集成偏心轴承孔、安装底面、阶梯轴支撑和润滑通道。零件外形看似厚实,但运动轴线、底面和孔组之间只要存在偏差,就可能在装配后产生卡滞、异响或不均匀磨损。
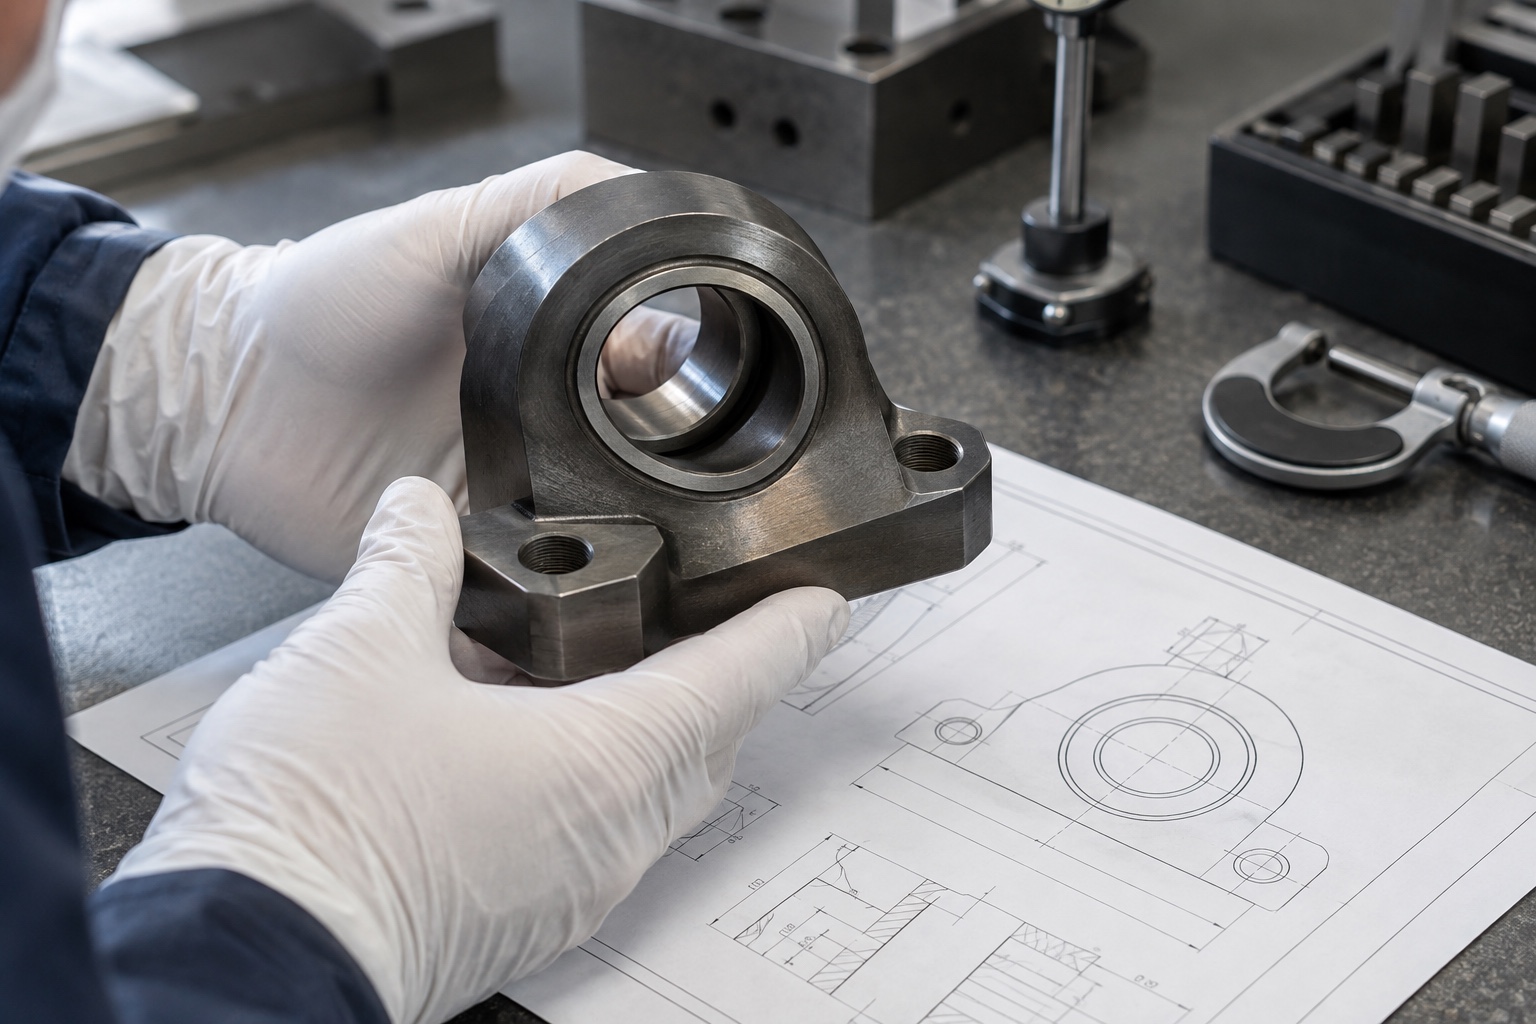
设计评审应先确认轴承型号、轴径、偏心距、运动方向和轴承座的安装方式。偏心孔决定随动机构的运动轨迹,安装底面与定位孔决定零件在设备中的位置,因此三者应处在同一尺寸链中。若偏心尺寸仅从毛坯边缘标注,加工和检测都难以稳定复现真实装配关系。
图纸还应区分定位面、紧固面和一般外观面。轴承孔入口倒角、挡肩高度和压盖安装面需要与实际轴承及紧固件匹配。润滑接口的位置也应考虑油路可达性,避免装机后被外壳或线束遮挡。
45钢可按设计要求进行调质或局部表面处理,但加热与冷却可能改变孔径、端面和底面形位。如果热处理前已经把偏心孔加工到最终尺寸,后续变形可能造成配合失效。工艺通常需要根据目标硬度安排粗加工、热处理和最终精加工,并为关键面保留合理余量。
热处理后的硬度变化会影响镗削、磨削和刀具寿命。首件必须在最终材料状态下检测,不能只引用处理前数据。若零件还需要发黑或其他防护,也要明确轴承孔、贴合面和润滑接口是否遮蔽,并在最终交付状态复测关键尺寸。
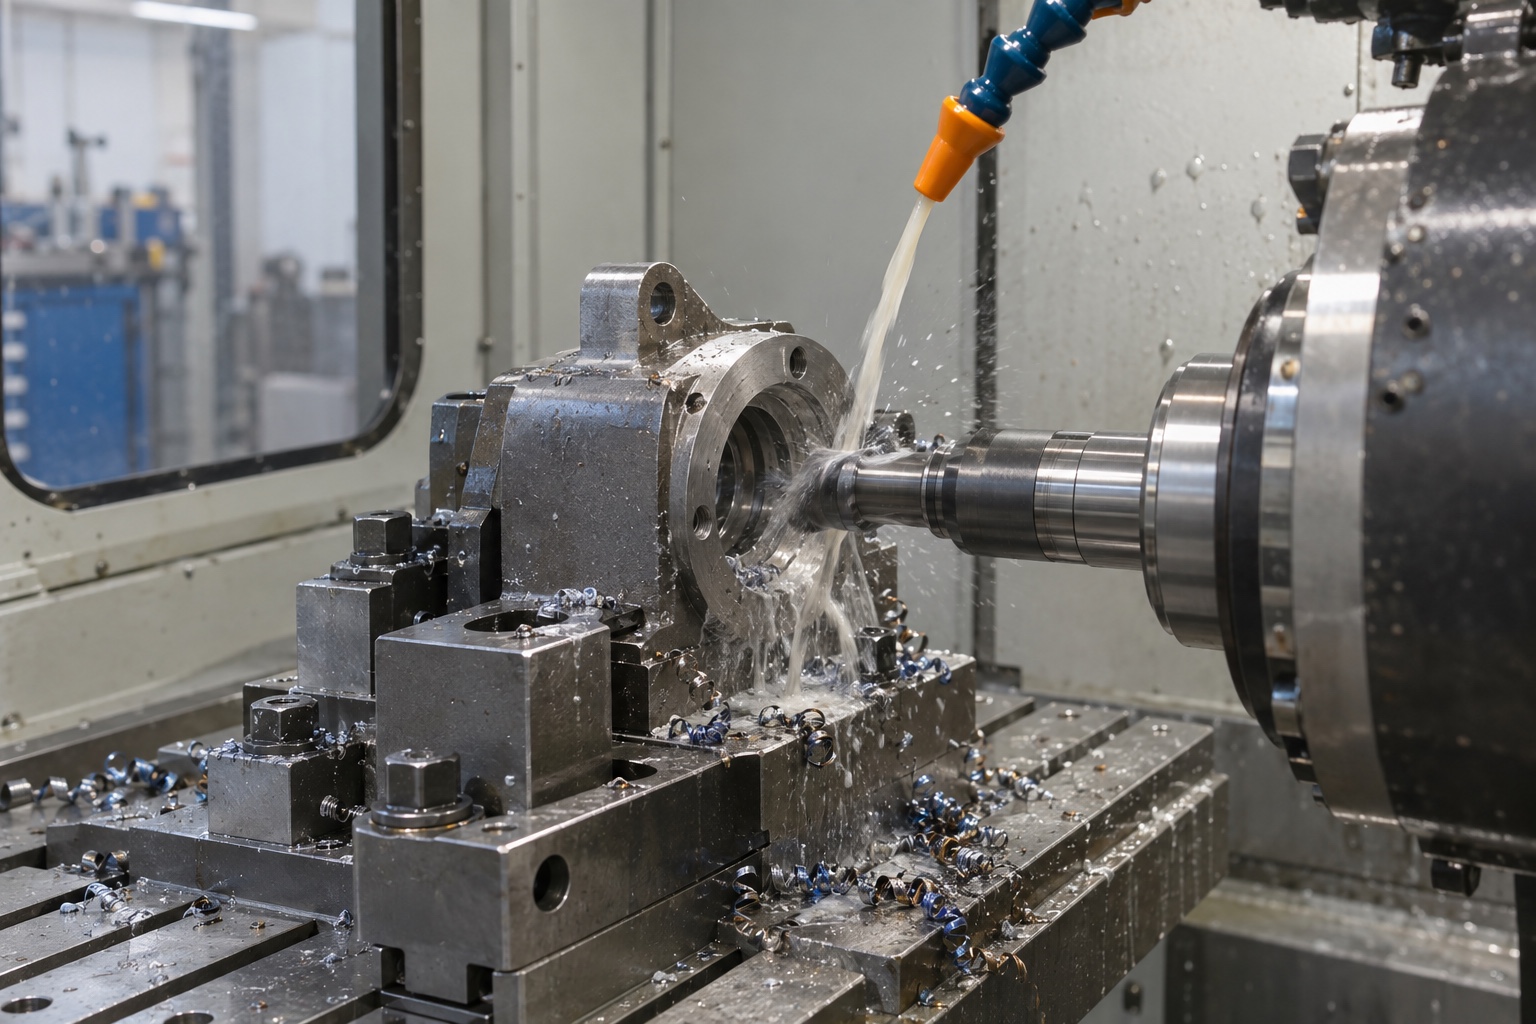
偏心轴承孔与外圆不同轴,多次翻面容易累积误差。可先建立安装底面和定位孔,再用可靠夹具完成偏心孔与相关端面;有条件时通过多轴或车铣复合减少重复找正。具体方案应依据零件毛坯、孔深和机床行程确定。
轴承孔加工不仅要控制直径,还要关注圆度、圆柱度、表面纹理和挡肩垂直关系。夹紧力过大可能使孔周区域受力,松夹后孔形变化。最终测量应在自由状态进行,必要时使用实际轴承检查压装或间隙配合。
润滑孔常从外部钻入并与轴承孔或油槽相交,内部出口容易留下毛刺。毛刺可能阻碍供油或在运行中脱落。加工后应使用适合结构的工具处理交叉处,并通过内窥镜、放大成像或清洁检查确认,不能只观察外部孔口。
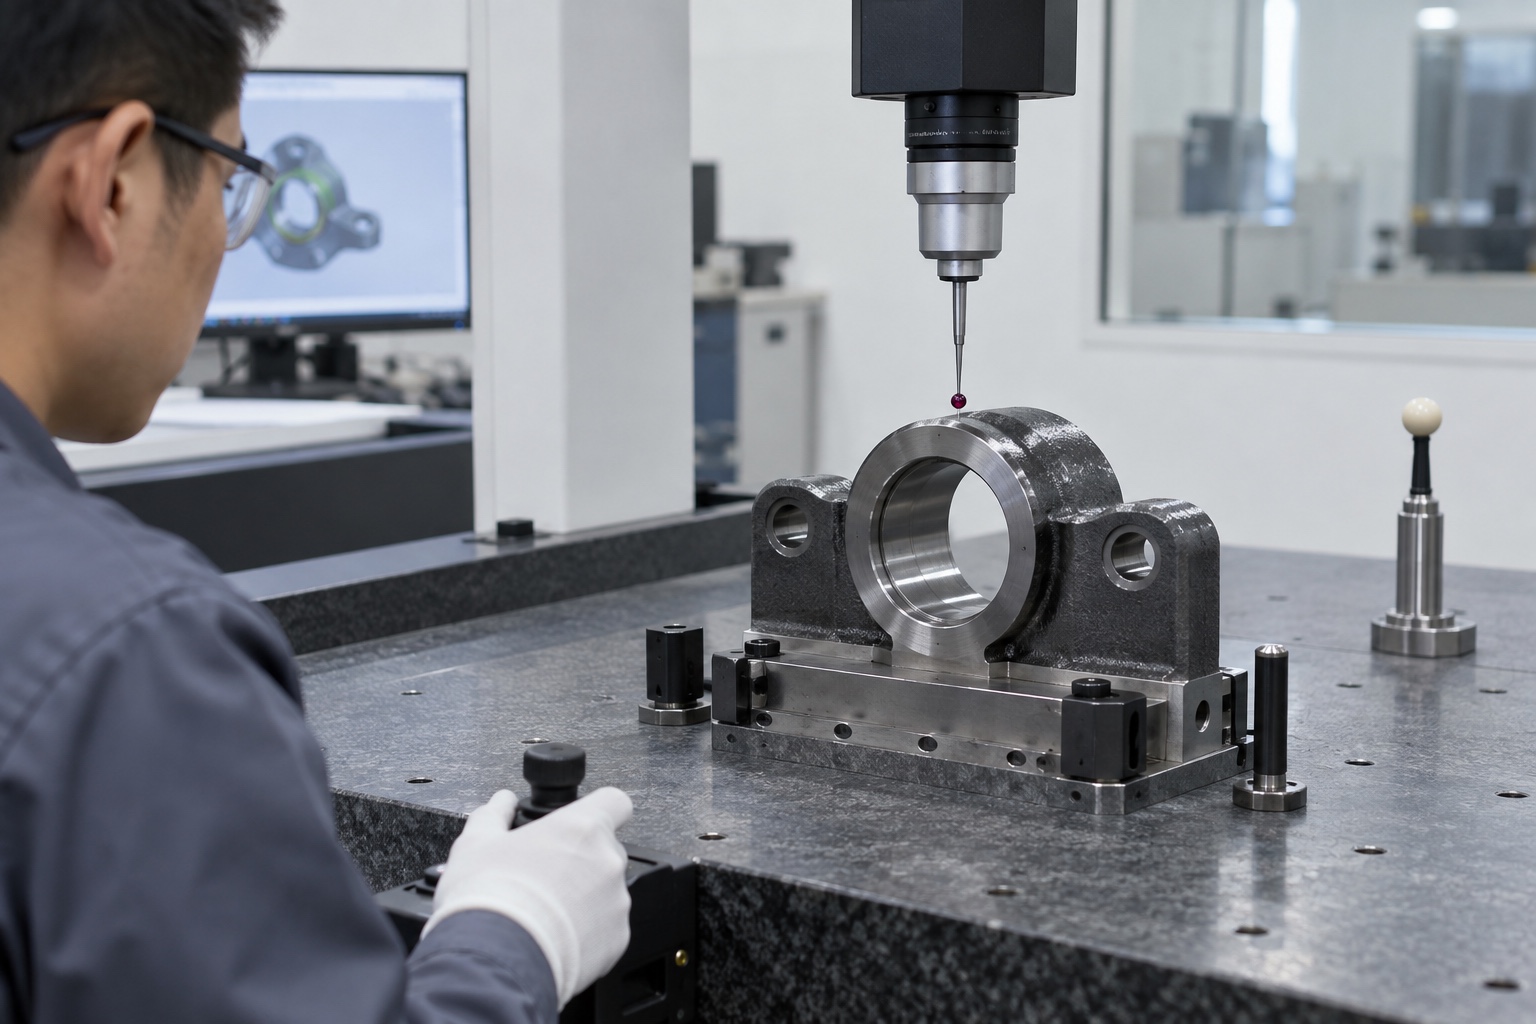
三坐标可检查偏心距、安装孔组和基准关系,内径量仪及圆度设备适合补充轴承孔检测,平板和高度规可快速筛查底面。报告应注明热处理状态、测量基准和支撑方式。尺寸合格后仍需由设备方完成运动、载荷、噪声和耐久验证。
下单时提供2D图纸、3D模型、45钢材料状态、热处理规范、轴承型号、数量和关键形位公差。首件先完成尺寸检测,再与轴承、轴和连杆试装,检查运动是否顺畅、润滑通道是否连通。验证后固定毛坯、装夹、热处理批次和检验方案。
交付包装应保护精密孔和安装底面,防锈材料不能堵塞润滑孔或污染后续装配。每批建议记录材料炉批、热处理批次、图纸版本和关键检测结果,使设备改版或现场维护时能够追溯零件状态。
康复设备45钢轴承座的稳定交付,关键在于偏心孔、安装基准、最终硬度与真实运动状态相互对应。把这些要求在打样前说明,能减少装机后返修和批次波动。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱