微信同号扫码咨询
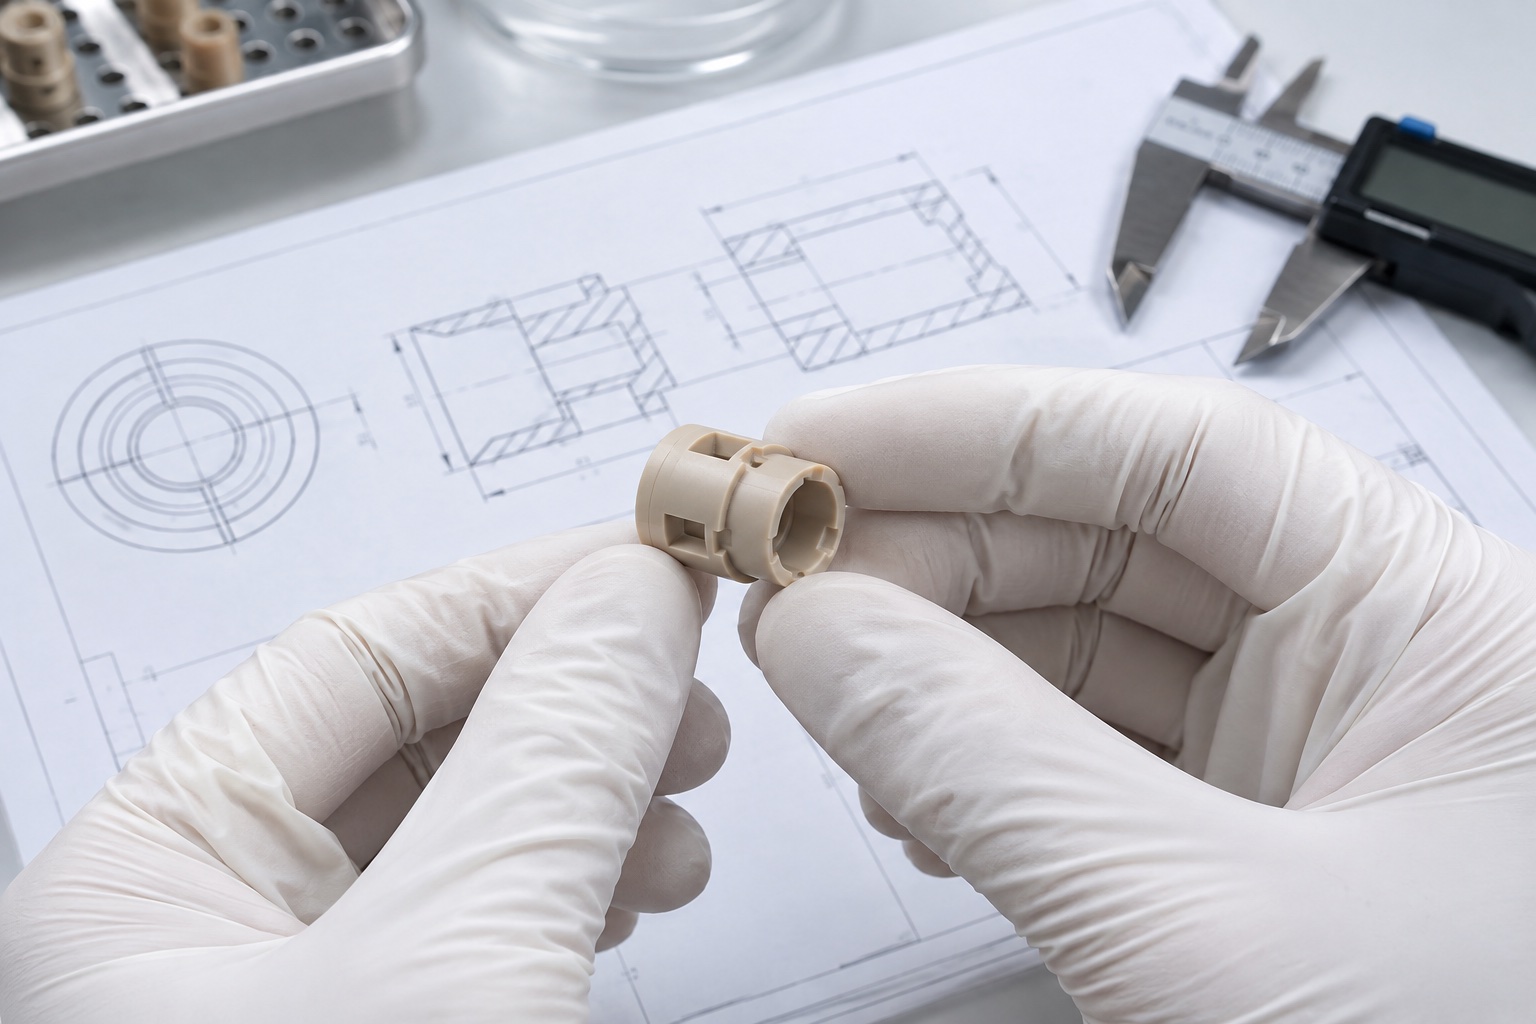
PEEK关节镜刨削手柄绝缘衬套常用于外科电动手柄、内窥镜相关模块和医疗器械连接结构中。它的尺寸不大,但承担绝缘隔离、导向定位和装配支撑等作用。对这类零件来说,单纯把外形加工出来并不够,薄壁稳定性、内孔圆度、槽口毛刺和绝缘间隙都会影响后续装配。
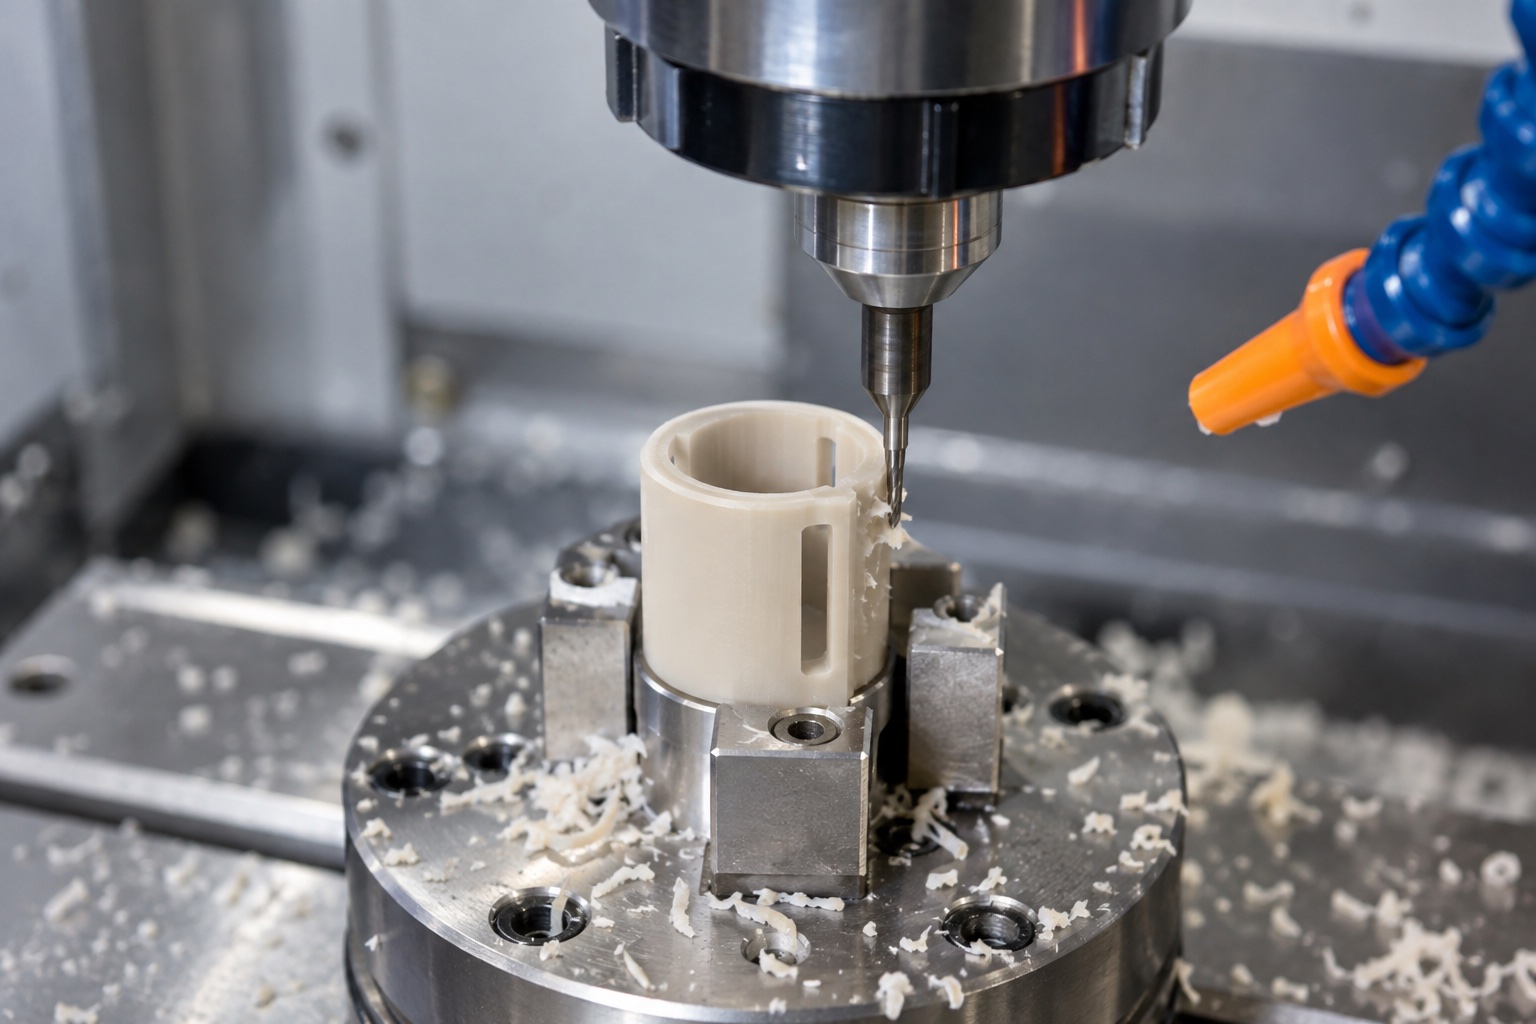
PEEK强度高、耐温性好,但加工时仍然会受刀具热量和夹持力影响。薄壁套筒如果夹得过紧,松开后容易回弹;刀具不够锋利时,孔口和槽边会出现毛边。加工前应根据壁厚、孔径和槽位规划装夹方式,尽量让受力均匀。
对于薄壁绝缘衬套,粗加工和精加工应分开安排。粗加工先释放大部分余量,精加工再控制内外径、台阶和槽位。若一次切削过多,材料局部受热和变形会让内孔圆度偏离预期。
绝缘衬套通常与金属轴、手柄壳体或导向结构配合,关键并不只是一个孔径,而是内孔、端面、台阶高度和侧向槽口共同决定装配间隙。加工时应先确认实际配合件尺寸,再确定内孔公差和倒角方式。
内孔加工可以采用钻、镗、铰或精车组合,具体取决于孔径、深度和圆度要求。若零件有长槽或侧窗,应注意槽口加工后薄壁刚性下降,必要时先完成内孔,再加工外侧槽位,并安排终检。
PEEK槽口毛刺有时不明显,但装配时会增加摩擦或影响绝缘件贴合。尤其是关节镜刨削手柄这类零件,内部可能存在旋转或插拔结构,槽口边缘若有细毛刺,会影响装配顺畅度。去毛刺应以不破坏尺寸为前提,不能简单大倒角。
比较稳妥的做法,是在图纸中明确允许倒角范围、关键配合面和禁止划伤区域。加工后通过放大检查、塞规、实配件试装等方式确认槽口状态。
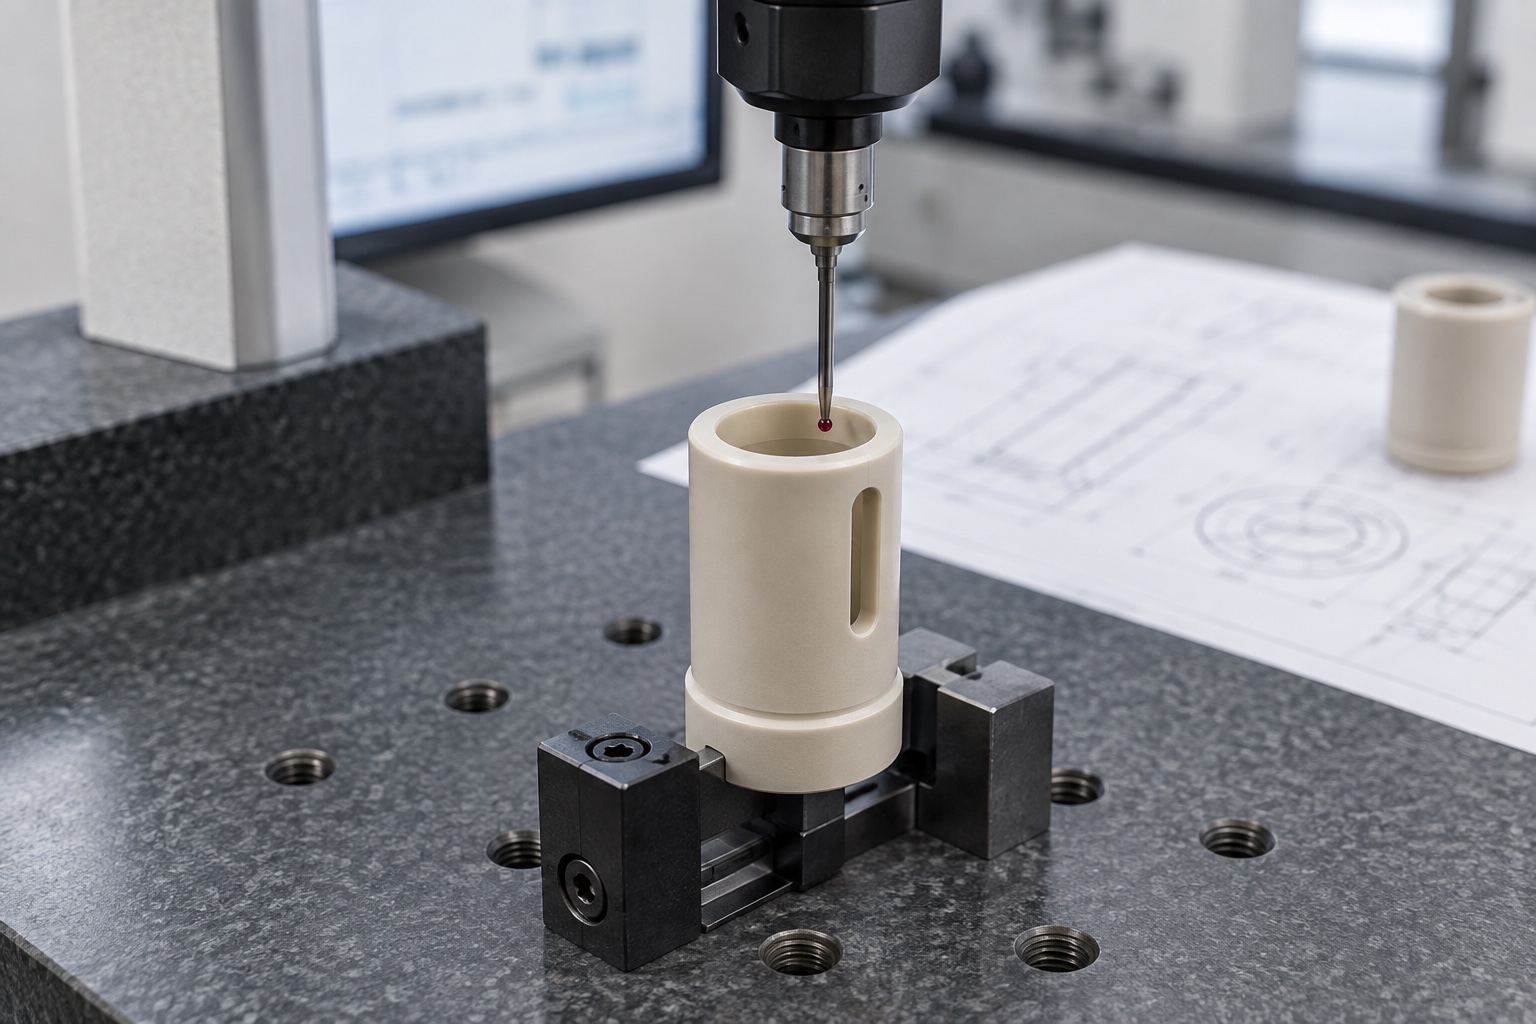
PEEK绝缘衬套检测通常包括内外径、同轴度、圆度、槽宽、台阶高度、端面垂直度和外观毛刺。若绝缘间隙很关键,应使用实际配合基准建立检测逻辑,而不是只看单个尺寸是否合格。
对于医疗器械研发打样,建议把样件装配后的手感、插拔阻力和旋转顺畅度也记录下来。塑料件的功能表现往往和金属配合件一起出现,单独检测尺寸合格,并不一定代表总成装配已经稳定。
如果后续要进入小批量生产,应在首件阶段固定装夹方式、刀具规格、去毛刺方法和清洁包装要求。这样既能减少批次之间的差异,也能避免因人工修毛刺过度而破坏绝缘间隙。
还需要注意的是,PEEK零件在包装和运输环节也要避免划伤关键面。对于用于手柄内部的绝缘件,外观轻微压痕虽然不一定影响强度,但可能改变局部接触状态。交付前可按功能面、外观面和非关键面分级检查,既保证质量,也避免无意义的过度检验。
洁净交付时,还应确认孔内、槽内没有残留切屑和粉末,避免装配后进入器械运动区域。
下单时建议提供3D模型、2D图纸、材料牌号、数量、关键配合件尺寸、是否需要洁净包装以及应用场景。医疗器械精密塑料零件的核心,是把材料特性、加工变形和装配功能放在一起考虑,才能让样件稳定进入小批量生产。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱