微信同号扫码咨询
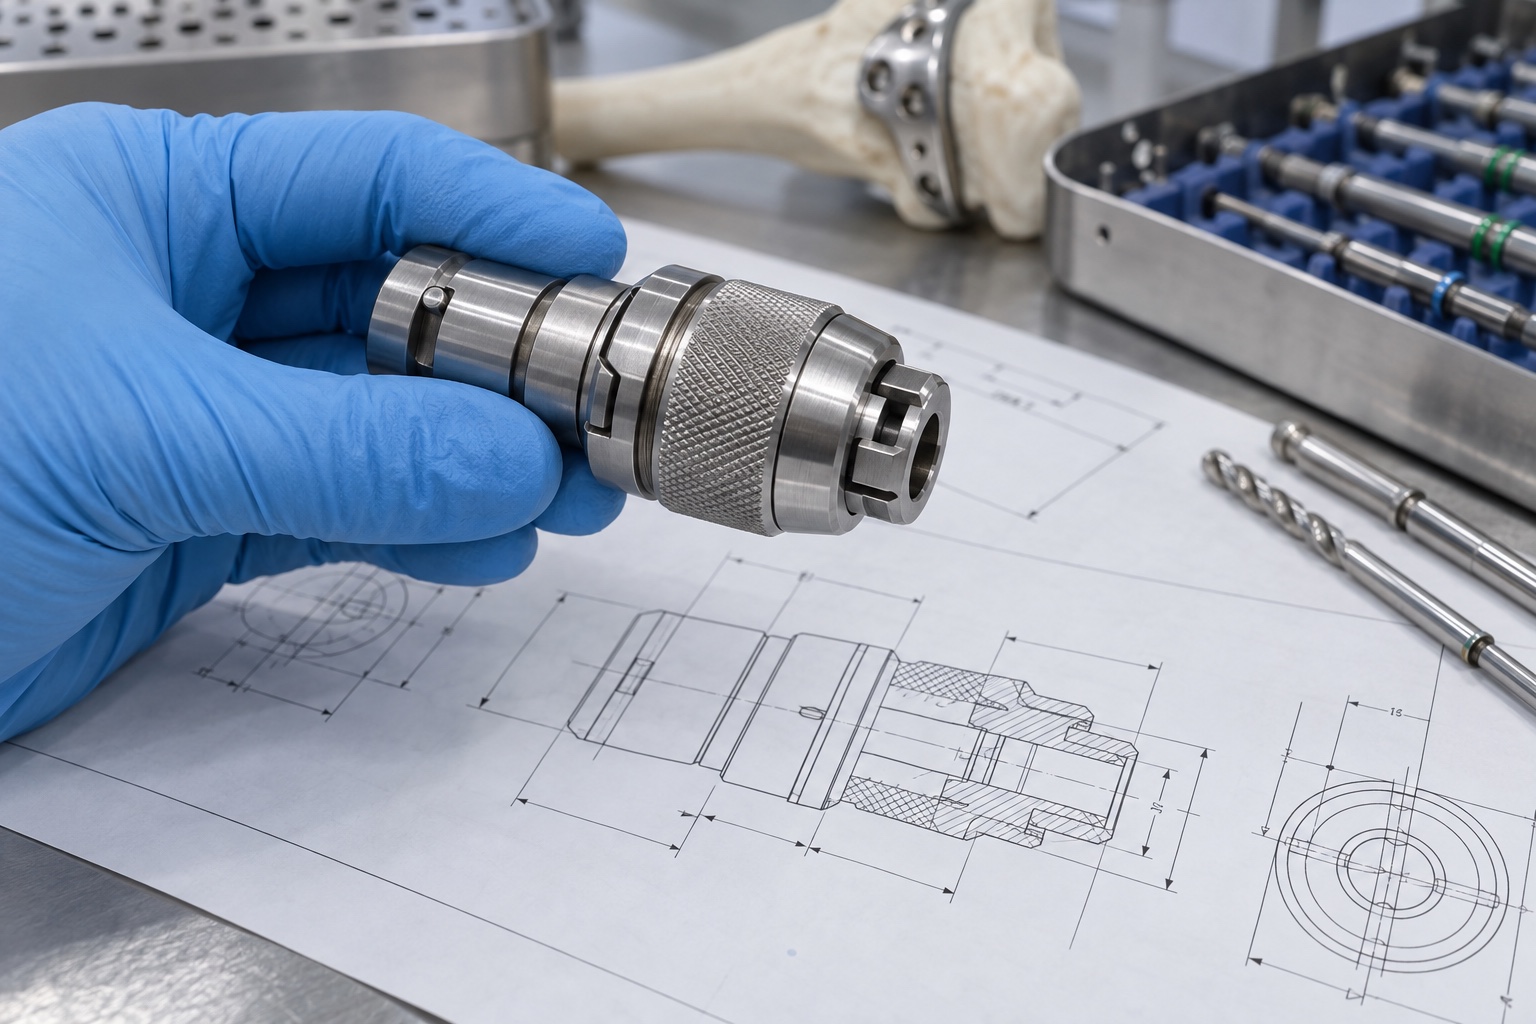
骨科动力钻快换夹头连接动力手柄与钻头、磨头或扩髓工具,需要在短时间内完成插入、锁紧和释放。夹持偏心会造成工具跳动,锁紧不充分可能带来松脱风险,释放阻力过大又会影响操作效率。零件虽小,却集成内锥、滚珠孔、驱动槽、滑套配合面与端面定位,因此加工目标必须同时覆盖轴线精度、锁紧行程、耐磨性和清洁性。
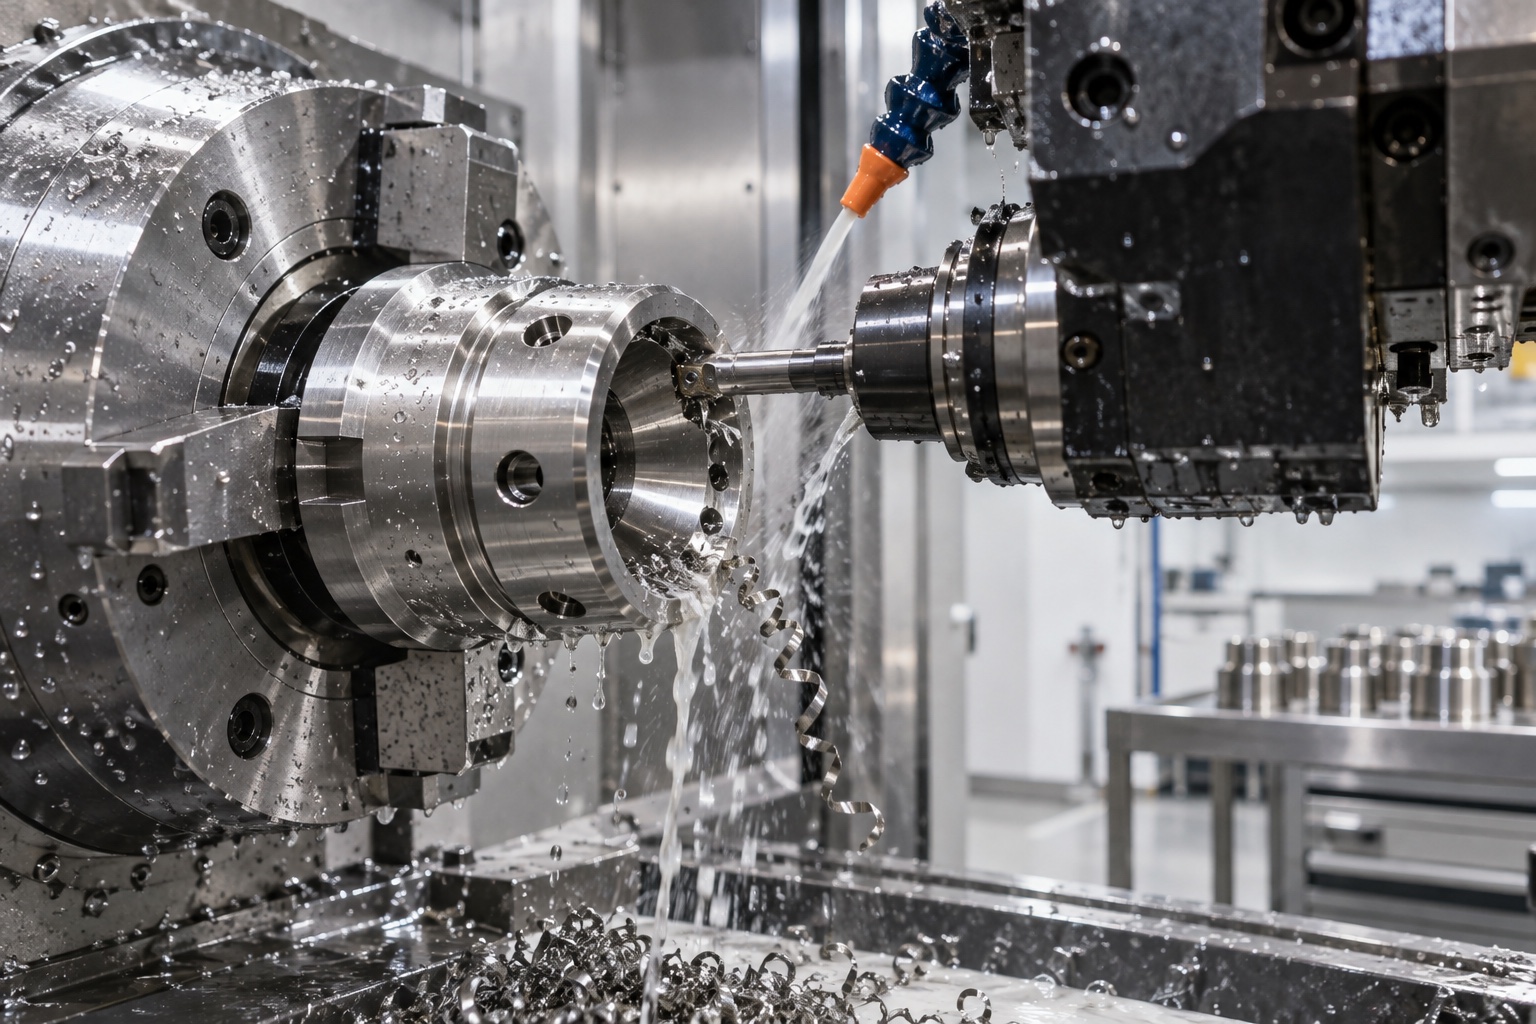
17-4PH沉淀硬化不锈钢具有较高强度和耐腐蚀性,适合反复工作的动力器械连接件。不同固溶与时效状态会改变硬度、切削负荷和尺寸稳定性。工艺评审应先明确最终硬度和热处理顺序:粗加工后时效时要保留均匀余量与可靠基准,使用预硬料则需要更高刚性的刀具和稳定参数,并避免刀具磨损导致表面硬化和尺寸漂移。
快换夹头的内锥、外圆、驱动接口和端面共同决定工具轴线。较理想的工艺是先建立稳定的中心孔和端面,再在一次装夹中完成关键回转表面。需要翻转时使用精密止口或软爪重复定位,避免各工序独立找正。夹紧力应均匀,防止薄壁套筒发生椭圆;卸夹后还要复测圆度和同轴度,确认不是夹具约束下的假合格。
内锥或精密夹持孔不仅要满足直径和锥度,还要关注圆度、直线度、表面粗糙度及与驱动端的同轴关系。粗加工后留出稳定余量,热处理或静置后再精镗、磨削或精车。加工过程中保持刀具连续切削,避免停刀环纹。可使用锥度量规、气动量仪或涂色接触检查确认配合,不能只依靠单截面直径判断。
滚珠锁紧孔、卡槽或弹簧孔通常沿周向分布,孔位相位和深度不一致会造成锁紧力偏斜。加工前校准回转轴与主轴中心,使用刚性短刀具建立导向,再完成钻削、铰削与沉孔。交叉边缘必须受控去毛刺,既要保证滚珠顺畅,又不能扩大有效承载区。多组孔应使用统一坐标与刀具补偿,并设置过程抽检。
夹头可能在时效后进行钝化、硬化处理或局部涂层。热处理引起的尺寸变化虽然不大,但对内锥和滑套配合足以产生影响。应通过首件建立补偿值,明确哪些表面在处理后达到最终尺寸。表面处理前彻底去油和去毛刺,处理后复检孔径、端面、螺纹与外观,并确认锁紧孔内无残液、氧化物或颗粒。
动力器械夹头包含小孔、槽和内腔,普通外观检查容易遗漏残屑。可根据结构采用反向倒角刀、柔性刷具、定向冲洗和洁净气体吹扫,并通过内窥或白布检查验证。去毛刺不能破坏锁紧边缘和锥面接触长度。完成后按照客户规范清洗、干燥和独立包装,材料批次、热处理批次与清洁记录保持关联。
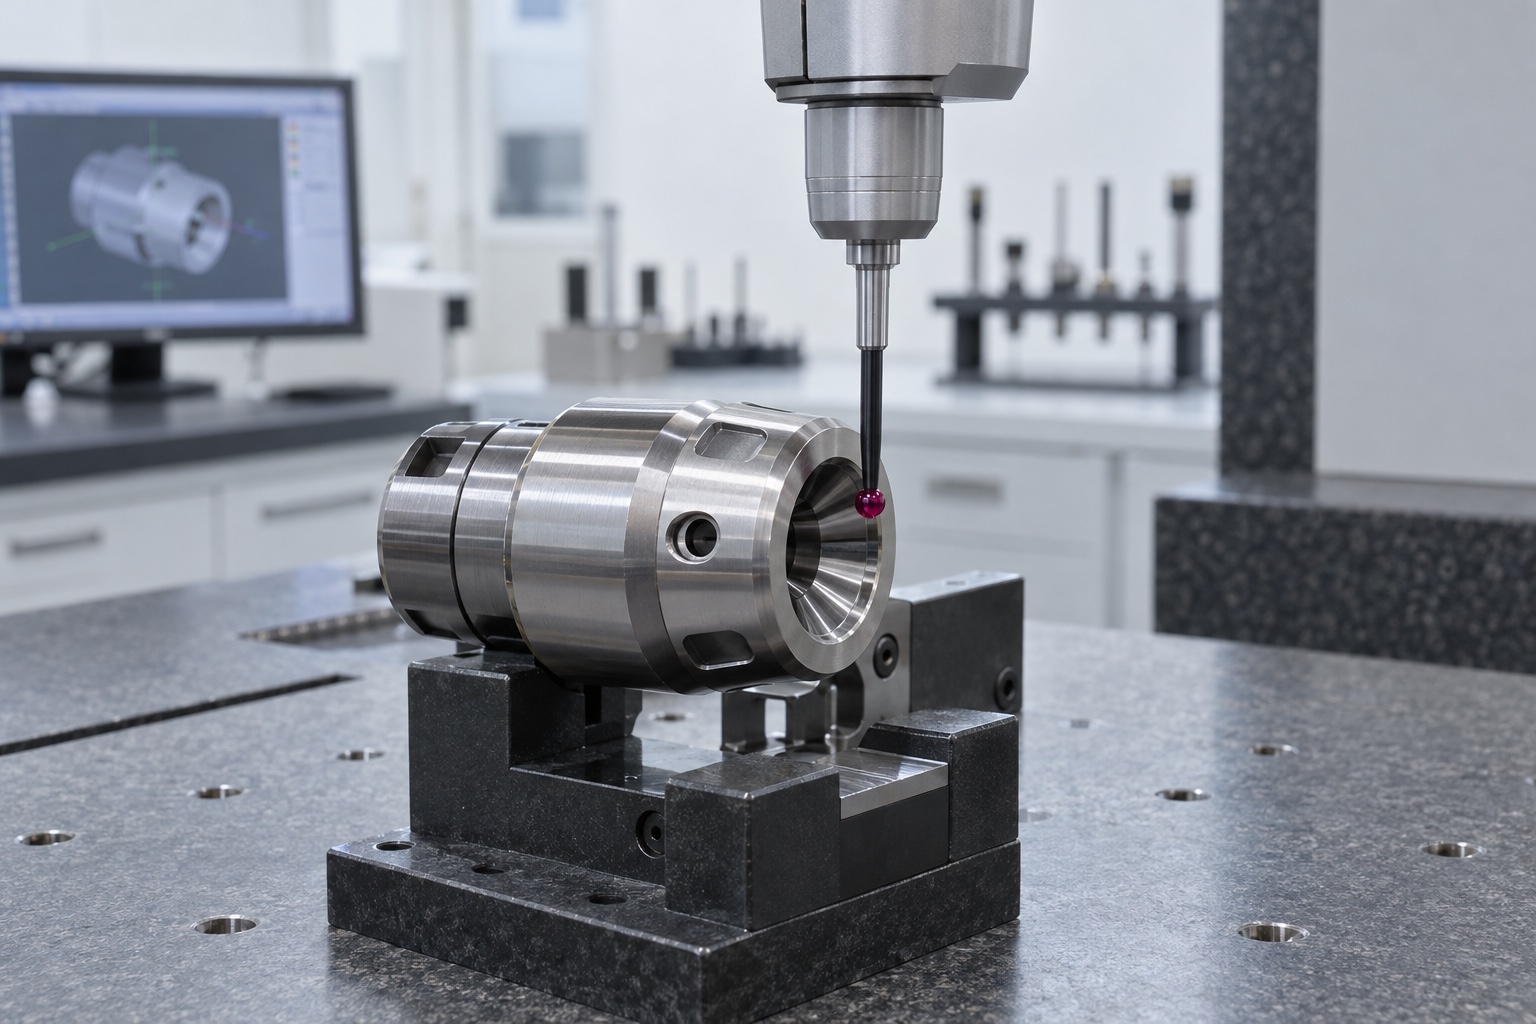
尺寸检测包括内锥、中心孔、端面跳动、锁紧孔位置和滑套配合,可结合三坐标、圆度仪及专用量规。功能检测使用标准工具杆或客户配对件,重复执行插入、锁紧和释放,记录锁紧行程、保持力、径向跳动与操作阻力。对高频使用产品还可进行循环测试,观察磨损后是否仍能稳定复位。
样件阶段应收集不同工具杆的装配反馈,区分设计公差、加工偏差和配对件差异。确认方案后固定毛坯状态、装夹基准、热处理参数、刀具寿命和检测程序。批量生产执行首件、巡检和末件确认,并使用标准化检具验证交换性,避免只能与某一根工具杆配对而无法支持临床端更换。
骨科动力钻快换夹头加工的核心,是让轴线定位、锁紧受力和释放动作在反复使用中保持一致。通过材料状态管理、同轴基准加工、内锥接触验证、锁紧孔受控去毛刺及真实配对循环检测,才能兼顾精度、耐磨和洁净要求,稳定完成从样件到小批量生产。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱