技术干货

麻醉机呼吸阀芯套加工如何控制内孔与流量窗口?

2026-10-12 技术干货

麻醉机呼吸阀芯套看起来是一件尺寸不大的套类零件,却直接影响阀芯运动、气路切换、流量稳定和密封可靠性。零件通常采用316L不锈钢,结构中同时存在长径比内孔、薄壁外圆、侧向流量窗口、交叉孔以及端面密封基准。任何一处毛刺、椭圆或位置偏差,都可能造成阀芯卡滞、泄漏或流量波动。因此,加工方案不能只关注单一尺寸,而应围绕功能基准建立完整工艺链。

一、先从装配关系确定功能基准

评审图纸时,应先确认阀芯与内孔的配合间隙、端面与密封件的关系、窗口对气路的开启面积,以及交叉孔相对基准端面的角向位置。对于既有内孔又有侧窗的结构,通常以内孔轴线和装配端面组成主要基准。首件阶段需要把同轴度、圆柱度、端面跳动和窗口位置纳入同一张检测计划,避免每个尺寸单独合格但装配后仍不顺畅。

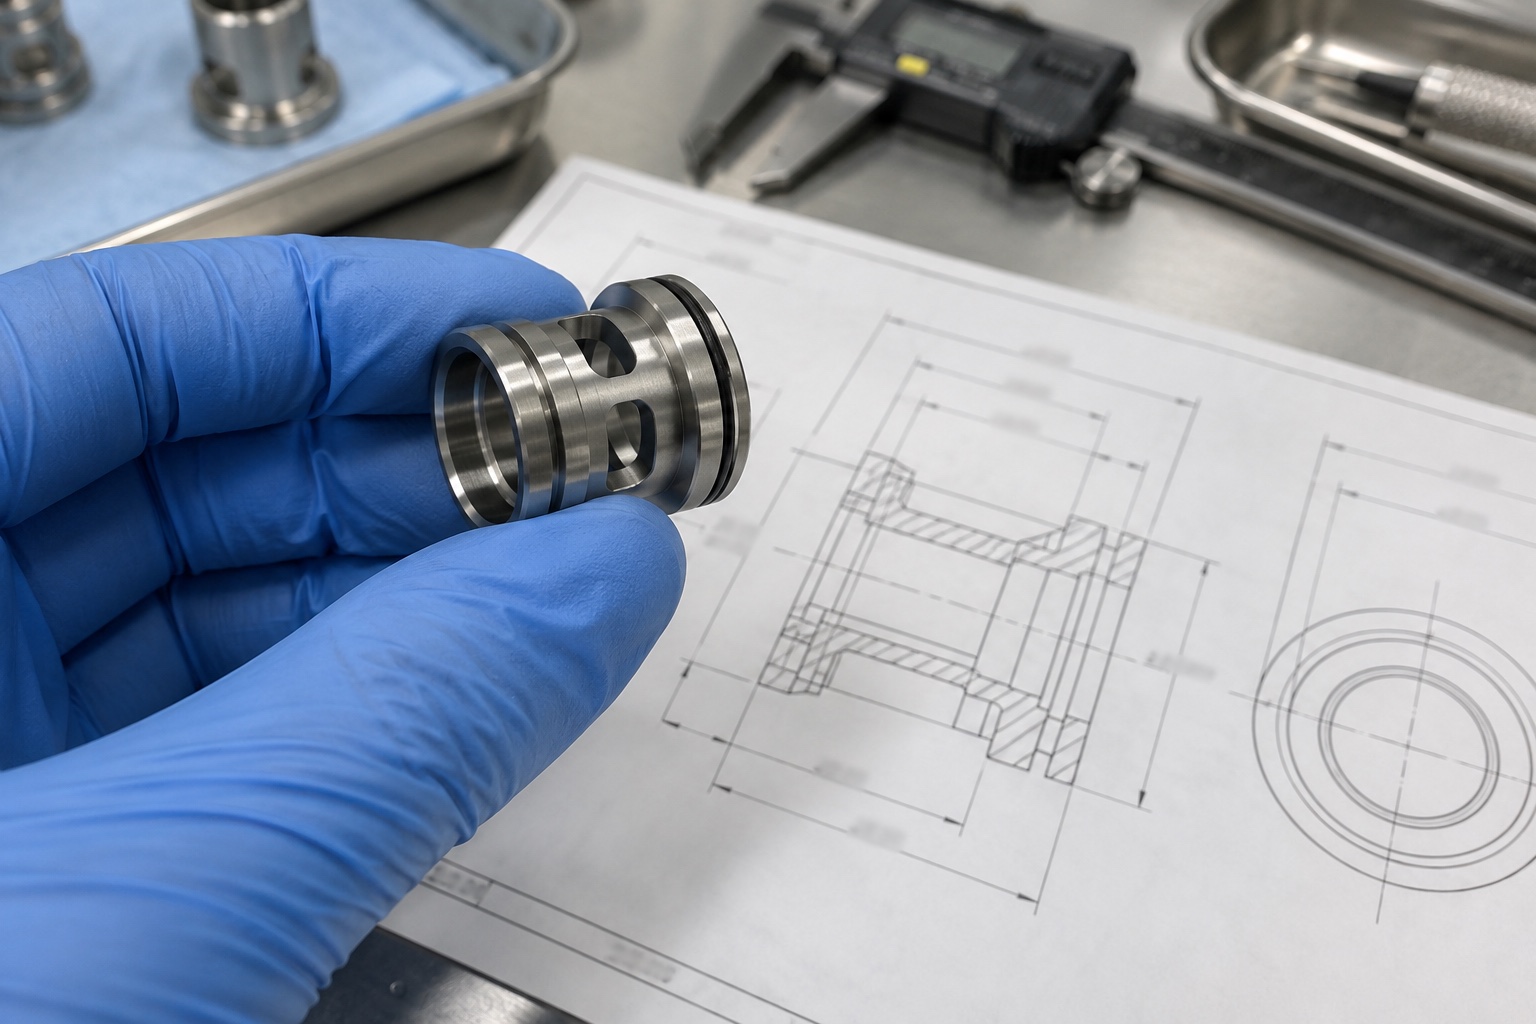
麻醉机呼吸阀芯套加工如何控制内孔与流量窗口?图纸与零件

二、316L内孔加工要控制积屑瘤与热变形

316L韧性高、导热慢,刀具容易产生积屑瘤。粗加工宜保证稳定排屑,精加工则需要锋利刃口、合适的切削速度和充分冷却。对于精密长孔,可采用钻削、粗镗、半精镗、精镗或铰削的组合,并预留均匀余量。夹持位置应避开薄壁功能区,软爪包络面积不能过小。加工后让零件温度恢复,再进行内径和圆柱度复测,能减少热态测量造成的误判。

三、流量窗口的位置和边缘质量同样关键

侧向窗口不仅是外形特征,它决定有效流通面积和阀芯开启曲线。窗口加工应与内孔基准建立可靠坐标关系,优先在同一装夹或可重复定位的工序中完成。薄壁开窗时需采用小切深和均衡刀路,避免局部受力造成孔壁失圆。刀具穿透内孔后容易在交界处形成翻边,必须安排专用去毛刺工序,并在放大条件下检查边缘连续性。

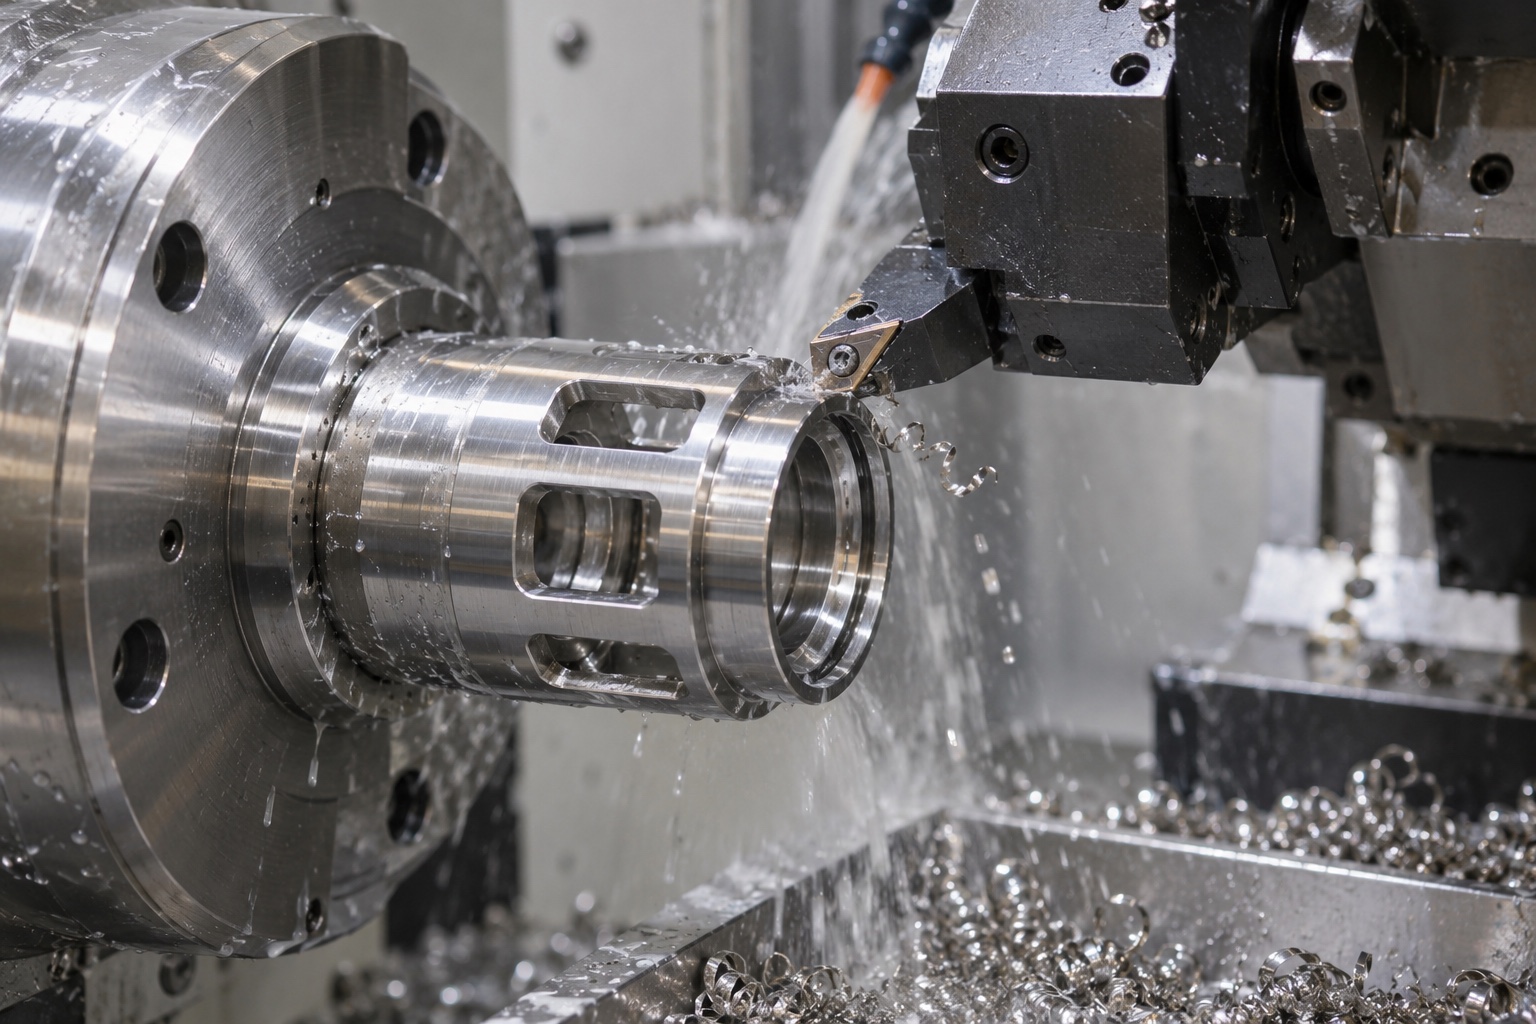
麻醉机呼吸阀芯套加工如何控制内孔与流量窗口?加工场景

四、交叉孔去毛刺不能只靠目视

呼吸阀零件的隐蔽毛刺可能脱落进入气路。对于肉眼难以直接观察的位置,可组合使用内窥镜、放大镜、针规和清洁白布检查。去毛刺方法要根据孔径、交角和表面要求选择,可采用定向刮削、柔性磨刷或磨粒流,但不能破坏孔口尺寸和密封边。完成后应进行超声清洗、漂洗和干燥,并防止周转过程再次污染。

五、表面处理与洁净度要提前纳入尺寸链

316L医疗零件常需要钝化或特定清洗。处理前应确认药液对表面的影响以及是否会改变关键配合。零件加工过程中要避免与碳钢工装混放,防止铁污染。清洗用介质、漂洗水质、干燥方式和包装材料应与客户要求一致。若项目对颗粒、残油或生物相容性有明确要求,还需提前确认检测责任和第三方验证边界。

六、检测应覆盖尺寸、形位和功能

内孔可使用气动量仪、内径表或专用塞规进行快速判断,三坐标用于验证窗口位置、孔系关系和端面基准,圆度仪或轮廓仪可补充圆柱度及表面轮廓数据。对小批打样,建议保留首件全尺寸报告,并用实际阀芯进行滑动或泄漏相关的装配验证。批量阶段则根据过程能力设置巡检频次,记录刀具寿命与尺寸趋势。

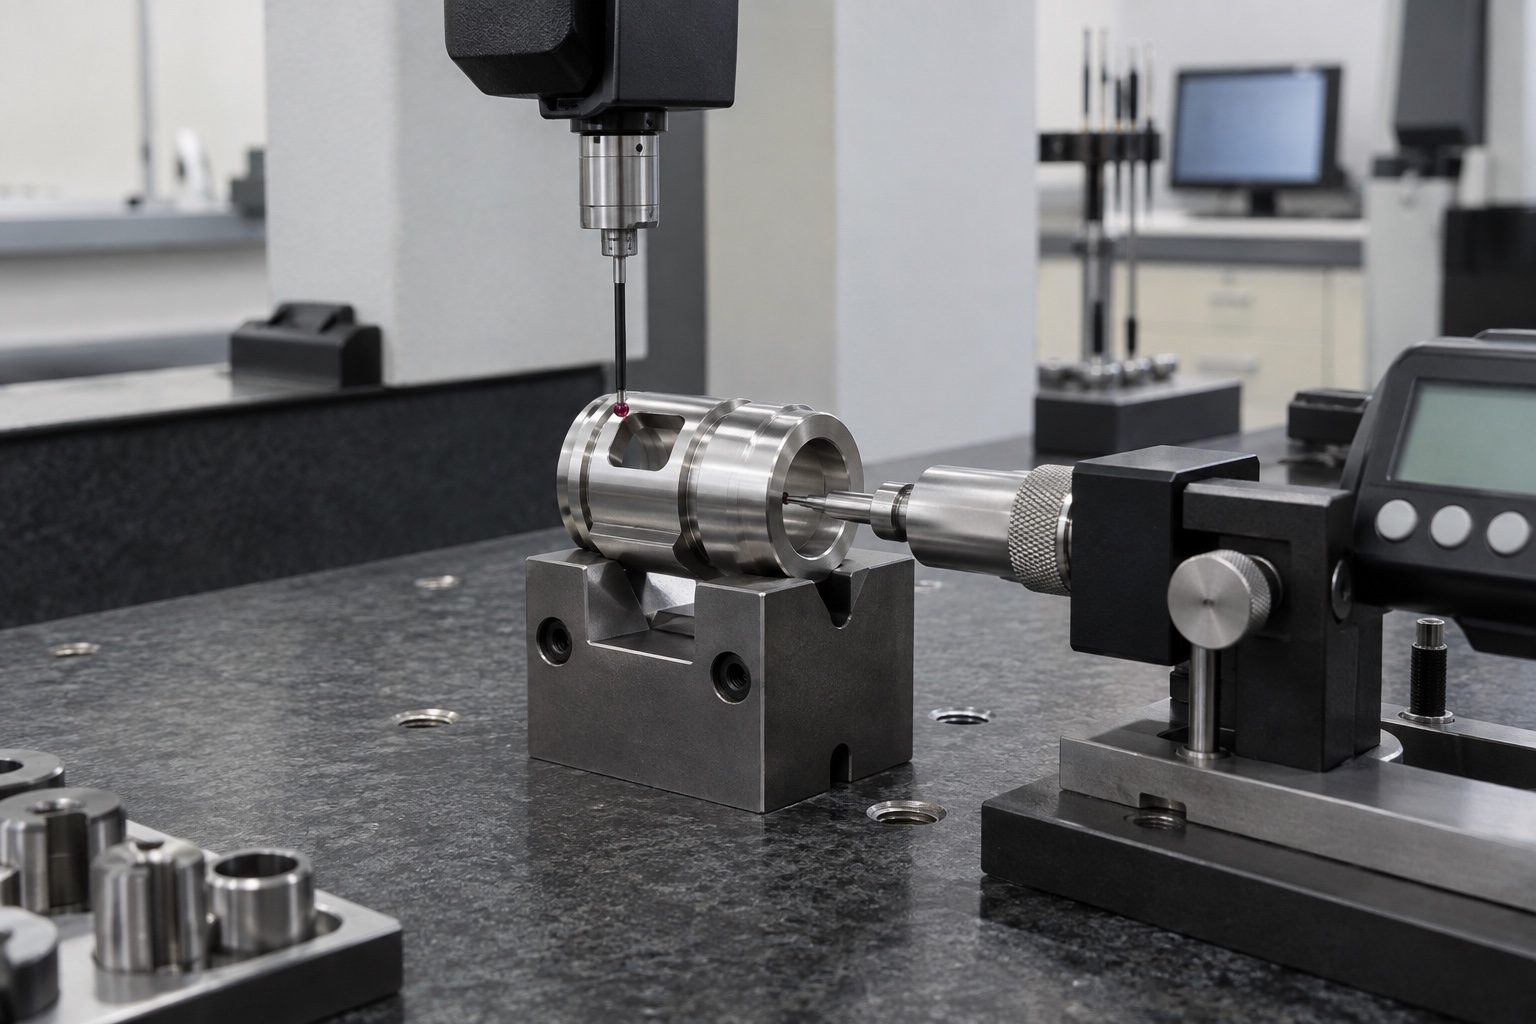
麻醉机呼吸阀芯套加工如何控制内孔与流量窗口?检测场景

七、从打样到批量的稳定方法

打样的目标不仅是做出一件合格品,还要确认工艺是否能重复。首批应记录毛坯状态、夹紧位置、刀具批次、补偿值和清洗参数。对内孔、窗口和交叉孔等关键特性建立控制计划后,再逐步扩大批量。这样可以在设计修改时快速追溯差异,也能避免依靠操作经验临时修整。

麻醉机呼吸阀芯套的加工质量,最终体现在阀芯运动顺畅、气路洁净、密封稳定和批次一致。将功能基准、低应力加工、无毛刺处理、洁净管理与可追溯检测串联起来,才能让精密尺寸真正转化为可靠的医疗设备性能。

177-5111-8438

177-5111-8438

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

tanghangyun@oemach.com

tanghangyun@oemach.com

邮箱