技术干货

内窥镜蛇骨连接节加工如何控制微小孔与铰接间隙?

2026-10-16 技术干货

柔性内窥镜的前端弯曲段由多个蛇骨连接节通过销轴串联而成。操作者拉动牵引绳时,每个连接节只转动很小角度,但多节累积后就形成平滑弯曲。因此,单个零件的孔位、孔径、槽宽、平行度和毛刺状态都会影响整个弯曲段的手感、回程差和使用寿命。

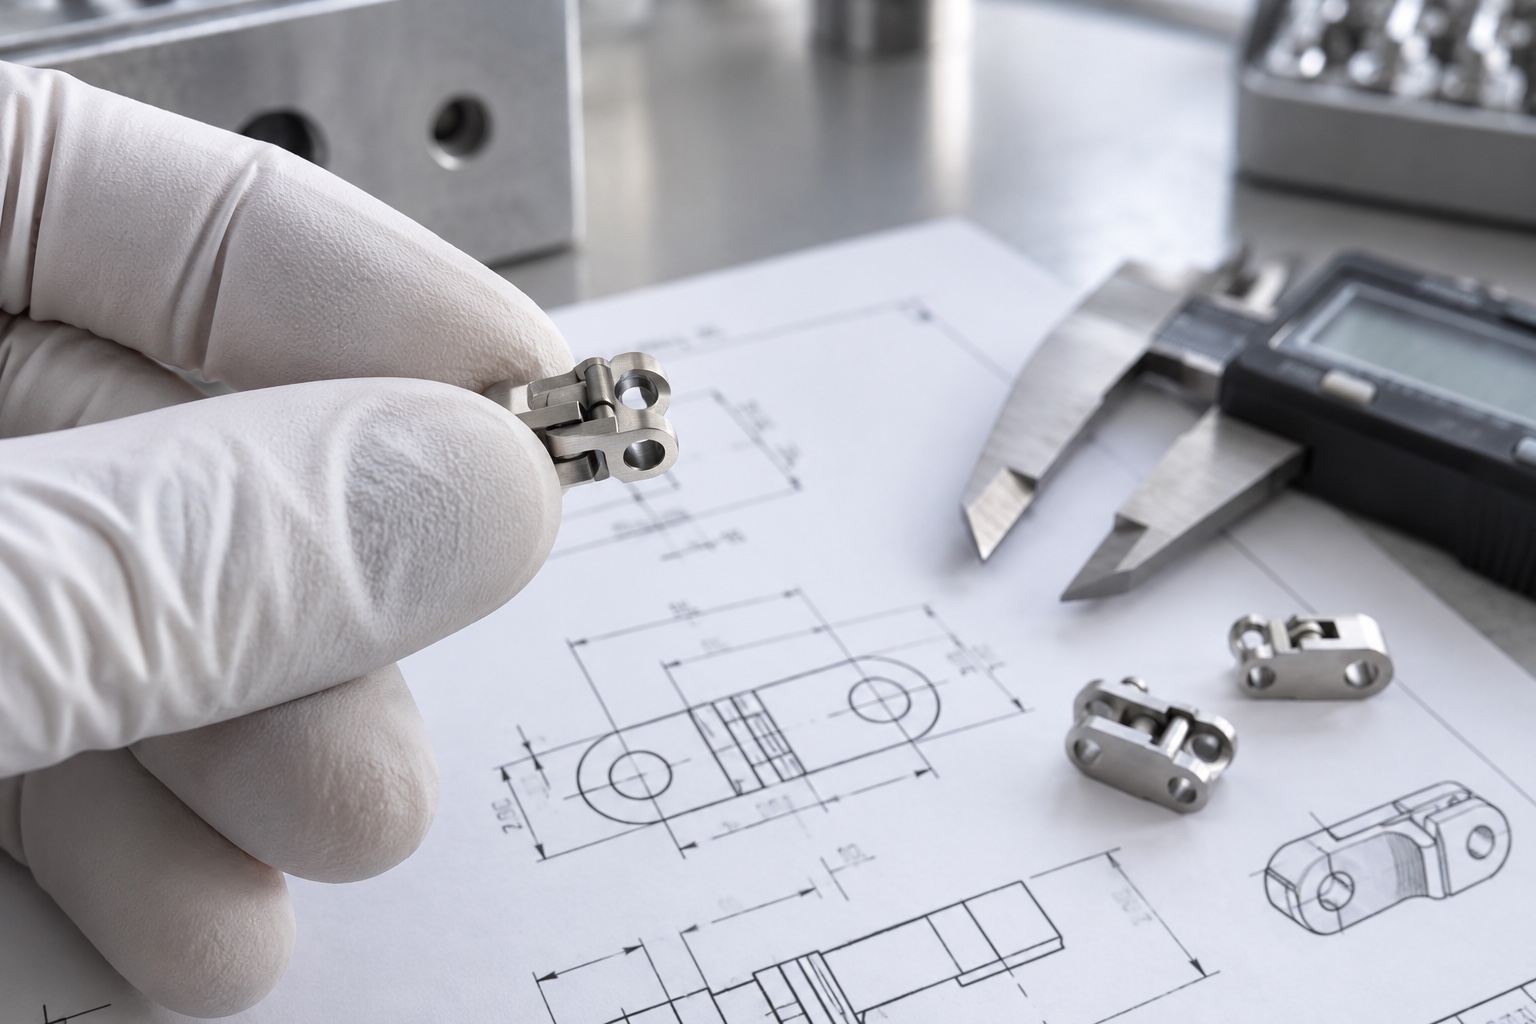
内窥镜蛇骨连接节加工如何控制微小孔与铰接间隙?图纸与零件

先把装配要求转换为可加工的尺寸链

蛇骨连接节不能只看单个孔的公差。两侧销孔与槽位基准、外形宽度、销轴直径以及相邻零件的叠加偏差共同决定铰接间隙。工艺评审时应明确转动方向、极限弯曲角度和容许间隙,再选定主基准。对成对孔建议使用同一次装夹完成精加工,避免换面后的重复定位误差。

316L的刀具和参数选择

316L韧性好、导热性较低,微切削时容易出现刀尖积屑和加工硬化。微小铣刀应保持锋利,尽量避免反复蹭切,同时用稳定的每齿进给维持真正切削。槽底和孔口附近是容易积聚毛刺的位置,需在程序中预留专门的倒角路径,不能把最终去毛刺全部交给手工。

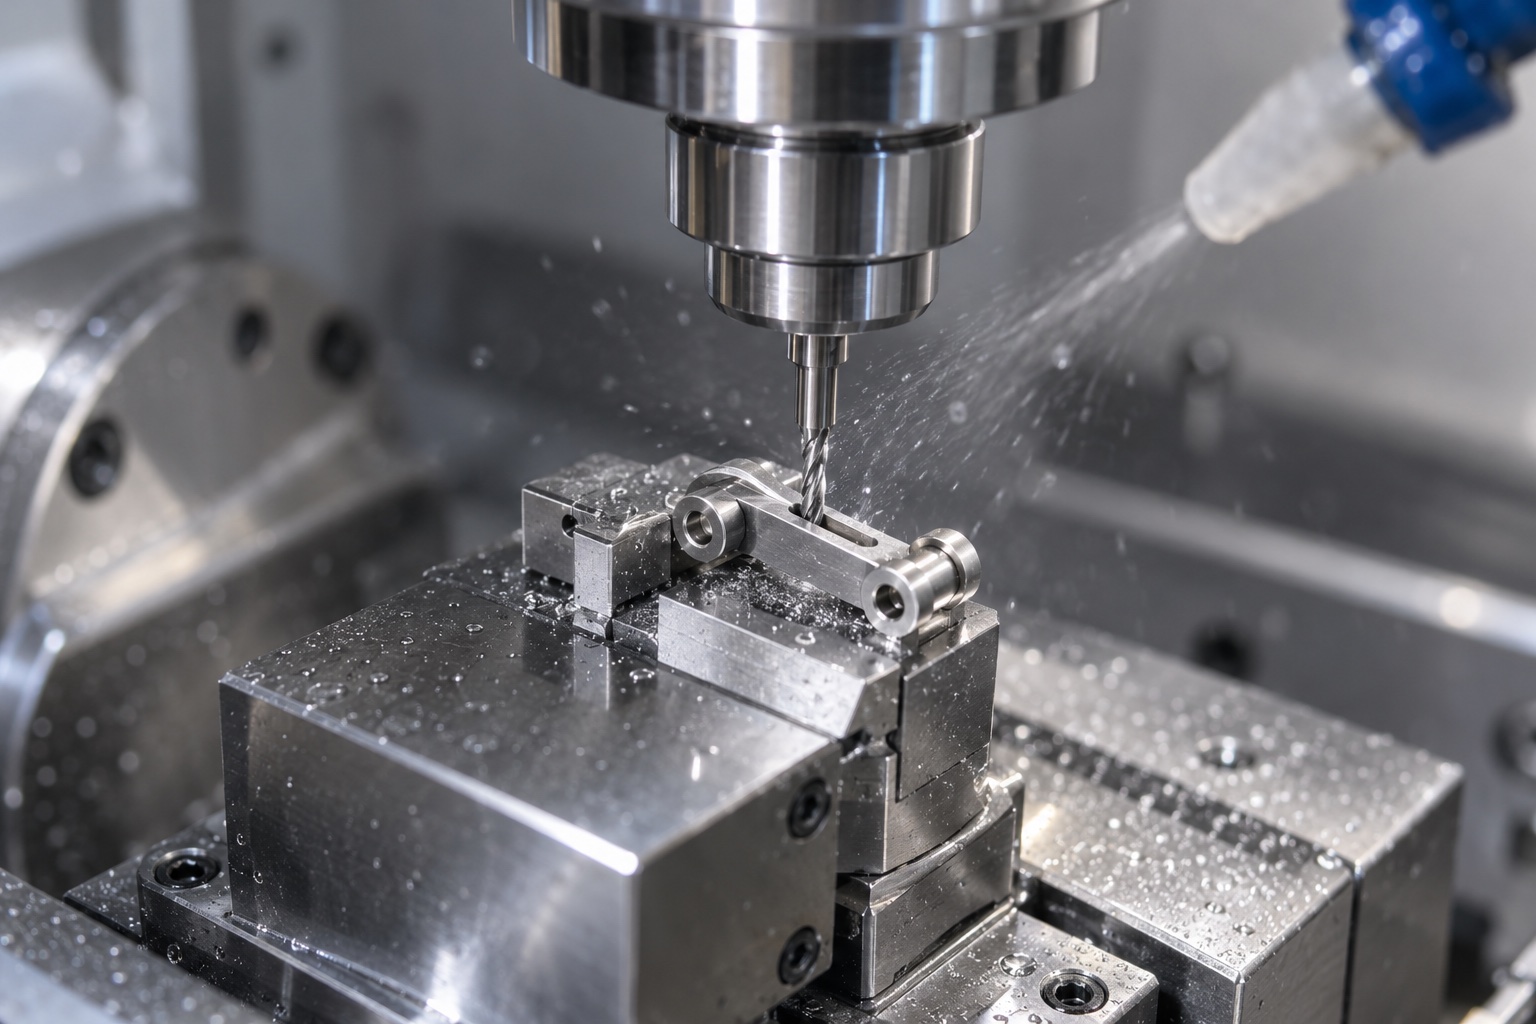
内窥镜蛇骨连接节加工如何控制微小孔与铰接间隙?加工场景

微小孔与狭槽的加工顺序

建议先建立稳定的平面和外形基准,再进行微孔、狭槽和局部减薄。孔加工可按定心、钻削、铰削或精修的顺序执行,对装配孔不宜仅依赖钻头一次成形。槽加工时需关注刀具挠度和排屑,采用分层下刀、短刃长刀具和小余量精修,能减少槽宽锥度与入口翻边。

薄壁变形和夹紧痕迹的控制

连接节的局部壁厚往往较小,若直接用平口钳对成品面施加大夹紧力,松开后孔距和槽宽可能回弹。专用夹具应增大支承面积,把定位力传递到刚性较好的区域,并使用可重复的限力方式。粗加工后适当释放夹紧再重新定位,也有助于消除材料内应力带来的微小偏移。

去毛刺和表面处理不能破坏配合

微小铰接件对孔口、槽口和交叉边的毛刺非常敏感。过度手工打磨会使孔口成为喇叭形,还可能破坏原有基准。更稳定的方法是将程序倒角、放大观察下的定点处理和清洗组合起来。如需钝化或电解抛光,还要在前期试样中确认尺寸变化,避免处理后铰接间隙失控。

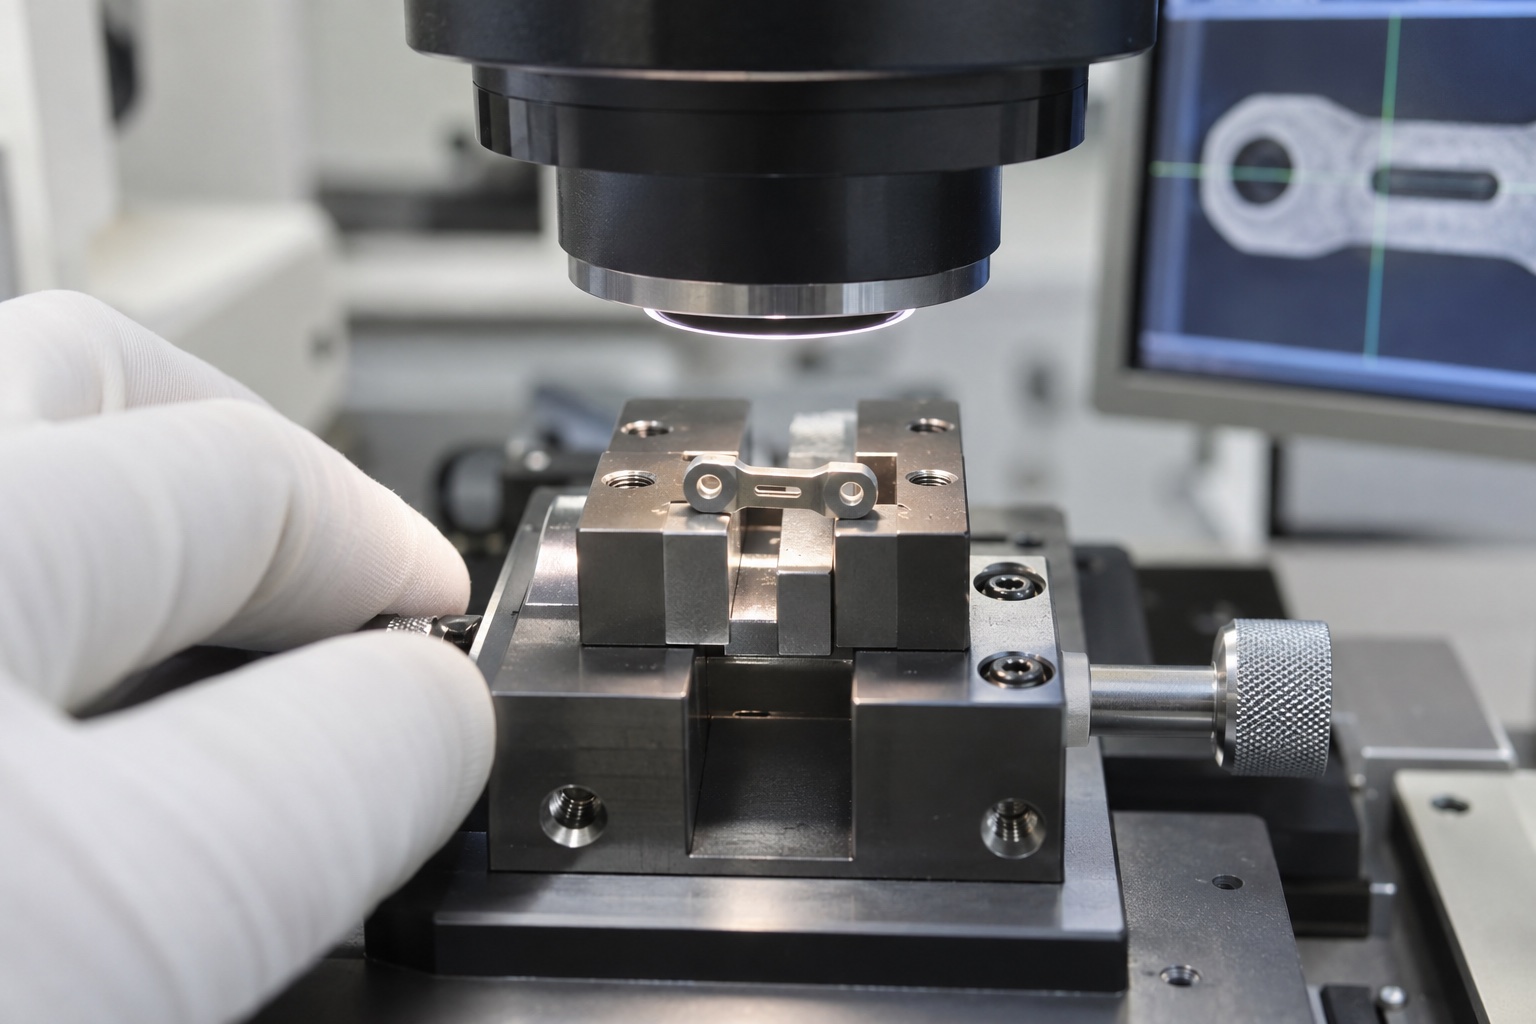
内窥镜蛇骨连接节加工如何控制微小孔与铰接间隙?检测场景

检测要从单件延伸到实际试装

微小尺寸可通过光学影像仪、工具显微镜、小直径塞规和轮廓测量完成。除了记录孔径与孔位,还应统计成对孔的平行关系、槽宽以及左右对称性。首件验证阶段可用实际销轴组装多个连接节,检查启动阻力、连续弯曲和回位情况。只有尺寸数据与功能试装同时稳定,才适合转入批量。

小批量生产的过程管理

量产中要特别关注微型刀具的逐渐磨损。建议以加工数量或累计切削路径设置强制换刀点,并对孔径、槽宽和转动阻力进行趋势监控。每批材料、刀具批次、程序版本、检测记录和清洁状态应关联到同一追溯编号。对医疗器械研发项目而言,这些过程数据比单次样品合格更能说明工艺是否可复制。

图纸与清洁要求应同步确认

为避免加工端和装配端对倒角、毛刺和清洁度的理解不一致,图纸应单独标明销孔入口、槽口以及与牵引绳接触的边缘。首批样件在尺寸检验后,还应经过放大外观、清洗和干燥验证,确认窄槽中无金属屑、研磨介质或清洗残留。这些要求在量产前固化为检验标准,可显著减少试装阶段的反复确认。

综上,内窥镜蛇骨连接节的难点不在于尺寸小本身,而在于微小孔、狭槽、薄壁、毛刺和铰接功能必须同时受控。从装配需求反推尺寸链,建立稳定基准和刀具寿命管理,再用光学检测与实际试装闭环,才能在打样和批量阶段都获得稳定的弯曲性能。

177-5111-8438

177-5111-8438

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

tanghangyun@oemach.com

tanghangyun@oemach.com

邮箱