技术干货

钴铬钼骨科关节试模定位块加工如何控制刀具磨损与轮廓精度?

2026-10-21 技术干货

骨科关节试模定位块用于手术前后的尺寸确认、关节间隙评估和器械定位,通常具有贴合骨面或植入物试模的复杂曲面,同时布置定位孔、连接槽、限位台阶和圆角过渡。CoCrMo钴铬钼合金耐磨、耐腐蚀,适合反复装配和灭菌,但它硬度较高、导热慢、加工硬化明显。若只关注最终尺寸而忽视刀具磨损,首件合格并不能保证小批量后续零件的曲面轮廓和孔系关系稳定。

先明确功能基准与验收状态

工艺评审应区分贴合曲面、器械连接面和定位孔系的功能优先级,并确认材料牌号、铸锻状态、热处理、表面处理及灭菌条件。复杂自由曲面不能只给一个总轮廓度,还应明确基准体系、约束方式和检测区域。零件在三坐标上如何定位,应与加工夹具的基准逻辑一致,避免加工按孔定位、检测却按外形拟合,造成结果不可重复。

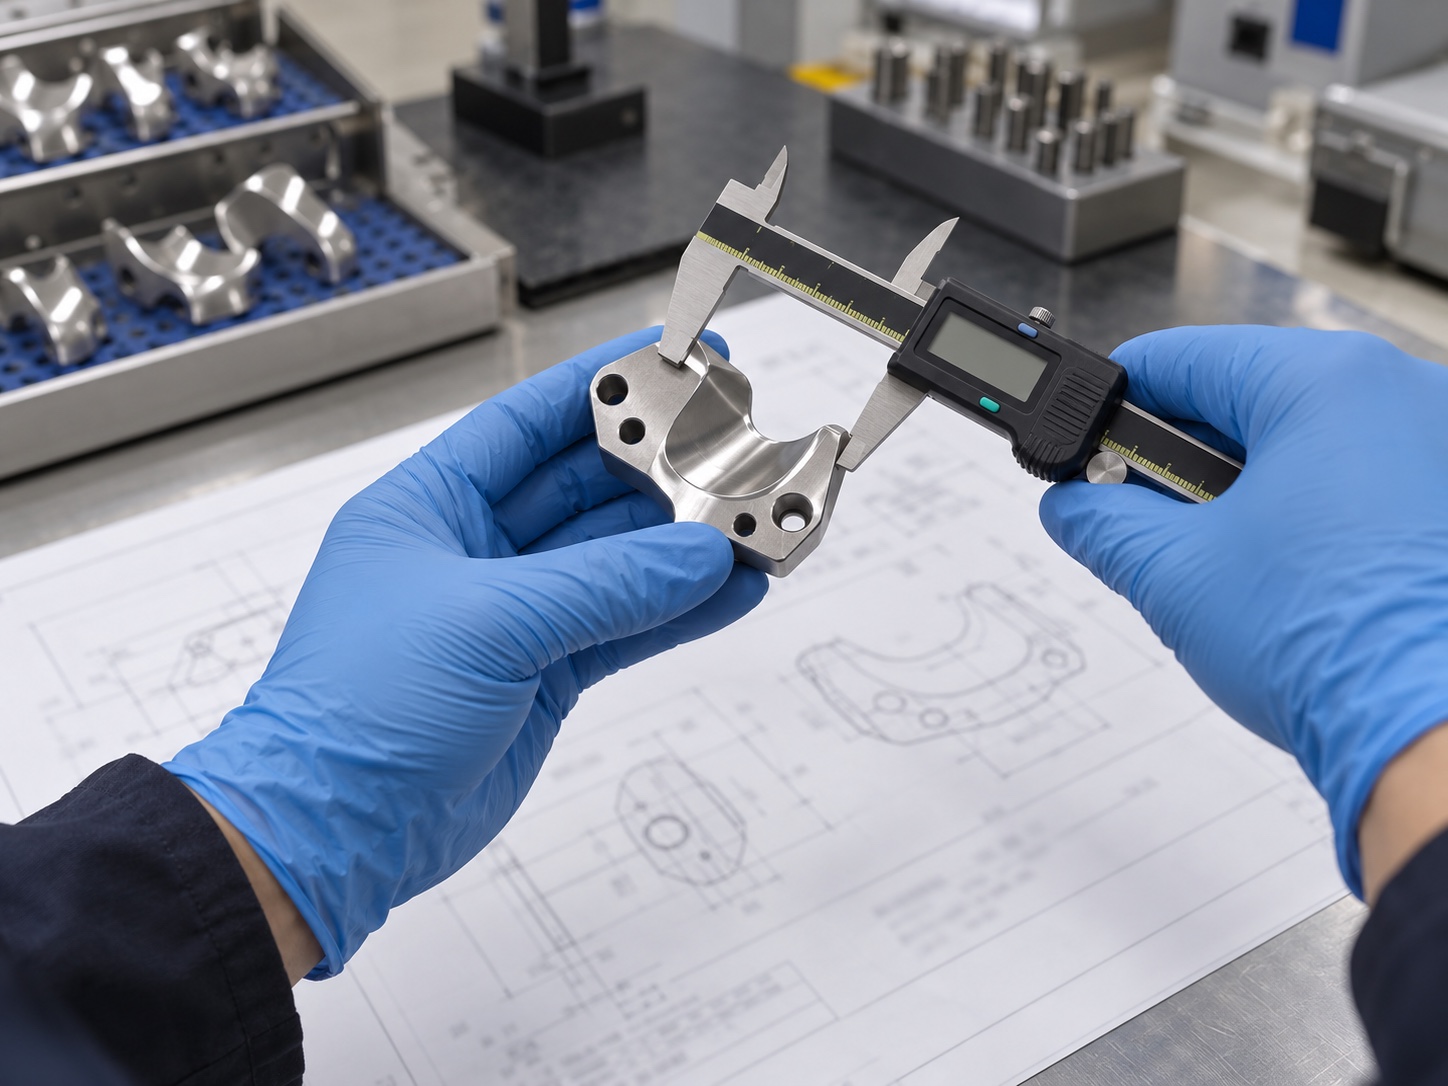
钴铬钼骨科关节试模定位块图纸评审与测量

粗精分开释放应力并保护基准

毛坯余量不均会让粗加工后的残余应力重新分布,薄壁和悬伸区域尤其容易翘曲。建议先建立稳定底面与定位孔,粗加工时保留均匀余量,经过松夹、温度平衡和必要的中间检测后再进入半精加工。关键定位孔不宜过早做到最终尺寸,以免后续曲面去量、翻面装夹或去毛刺影响孔口和孔轴线。夹具应提供足够支撑,同时避开功能曲面,夹紧力以零件不窜动且不产生可测变形为原则。

五轴刀路要让刀具负载可预测

关节试模曲面的曲率变化大,球头刀接触点随姿态不断变化。如果刀轴角度和步距设置不合理,局部切削速度会突然降低,容易形成积屑、振纹和表面拉伤。五轴编程应保持刀具接触点连续,避免在高曲率区急剧改变姿态;粗加工采用稳定负载策略,精加工使用小余量、恒定步距和顺畅进退刀。对窄槽、小圆角和深腔,应校核刀柄干涉与刀具实际伸出,必要时拆分专用刀具和独立工序。

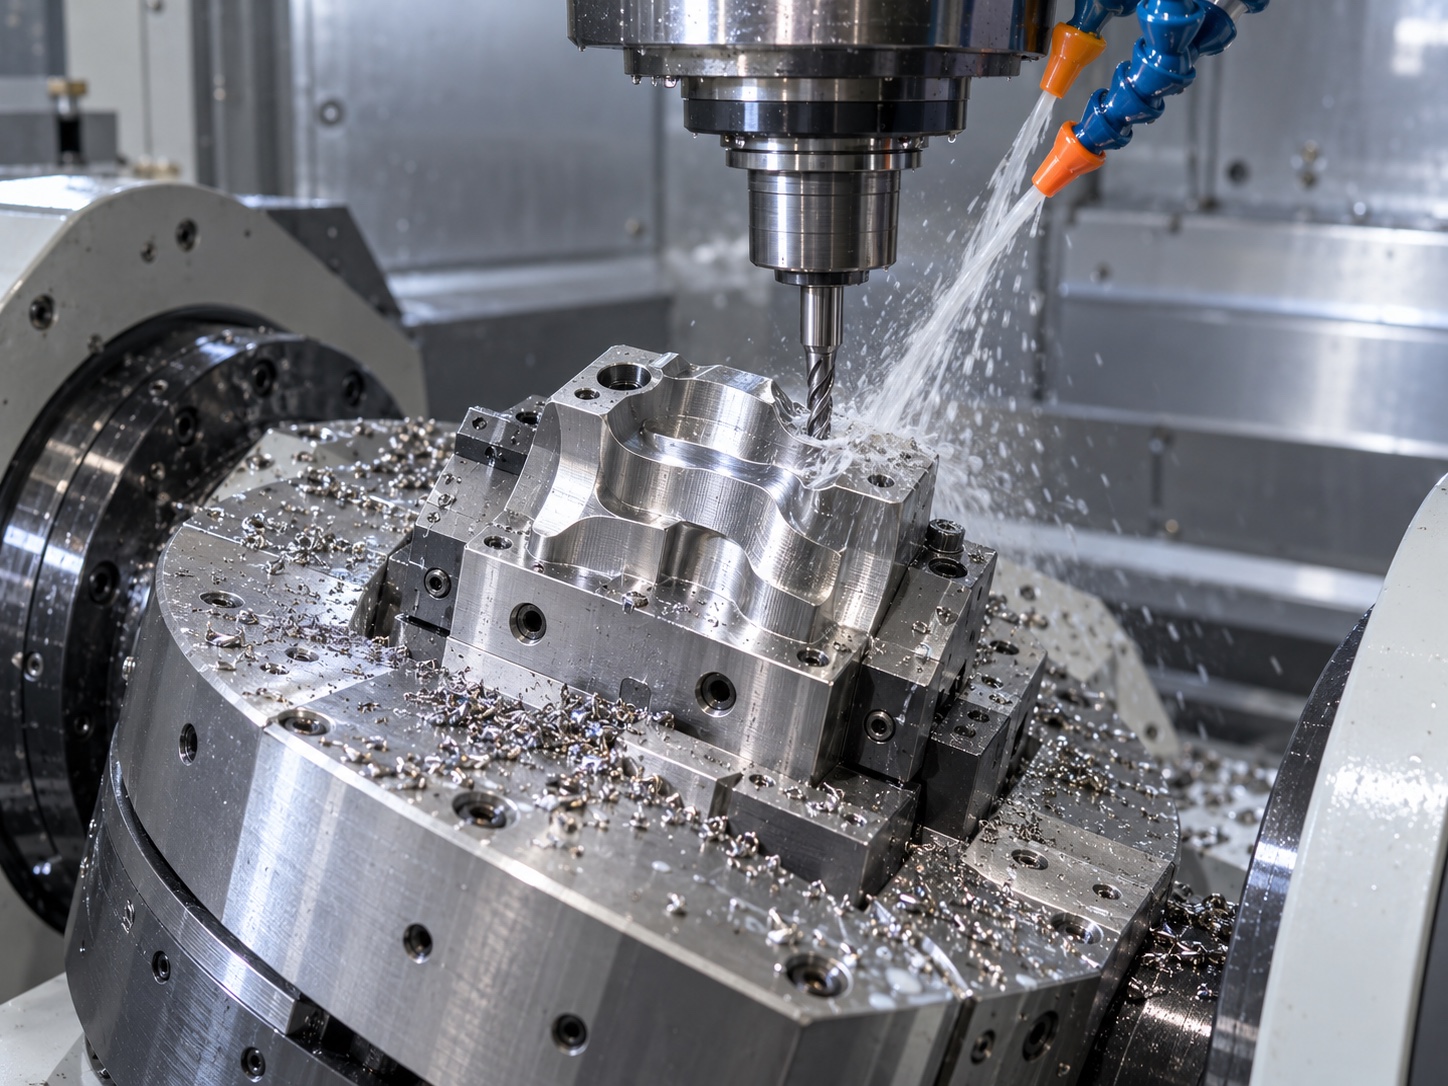
钴铬钼骨科关节试模定位块五轴精密加工

刀具寿命不能只靠操作经验

CoCrMo切削时热量集中在刀尖,刃口磨损后切削力和温度上升,曲面轮廓会逐件漂移。应记录每把精加工刀具的有效切削时间、加工件数、负载变化和对应测量结果,建立预防性换刀上限。首件完成后可在曲率变化大、刀具悬伸长和接刀区域设置监控点;批量中用轮廓抽检观察趋势。一旦出现纹理变化、毛刺增多或测点持续偏向同一方向,应先检查刀具与主轴状态,而不是直接修改程序补偿。

孔系与曲面采用同一坐标链

定位孔决定器械连接,曲面决定贴合,两者的位置关系比单独尺寸更重要。结构允许时,应在同一装夹中完成关键孔和主要曲面;需要翻面时可使用精加工孔、端面和防转特征重新定位,并在二次加工前用机内测头复核坐标。铰孔或精镗需控制刀具跳动和切削液供应,孔口倒角在最终检测前完成。对于成对使用的定位块,还应检查镜像或左右件的程序版本,防止角向特征混淆。

去毛刺与表面处理不能破坏轮廓

硬质合金零件的槽口和小孔边缘可能出现细小翻边,粗暴打磨会改变圆角和孔口几何。应在显微镜下按图纸规定的倒角或圆角进行受控修整,并使用非功能面作为持握区域。若后续需要抛光、钝化或其他表面处理,需通过样件确认材料去除量和光泽要求,关键贴合曲面不应依赖人工抛磨修正。清洗后还要检查盲孔、螺纹和交叉槽内是否残留磨料或金属屑。

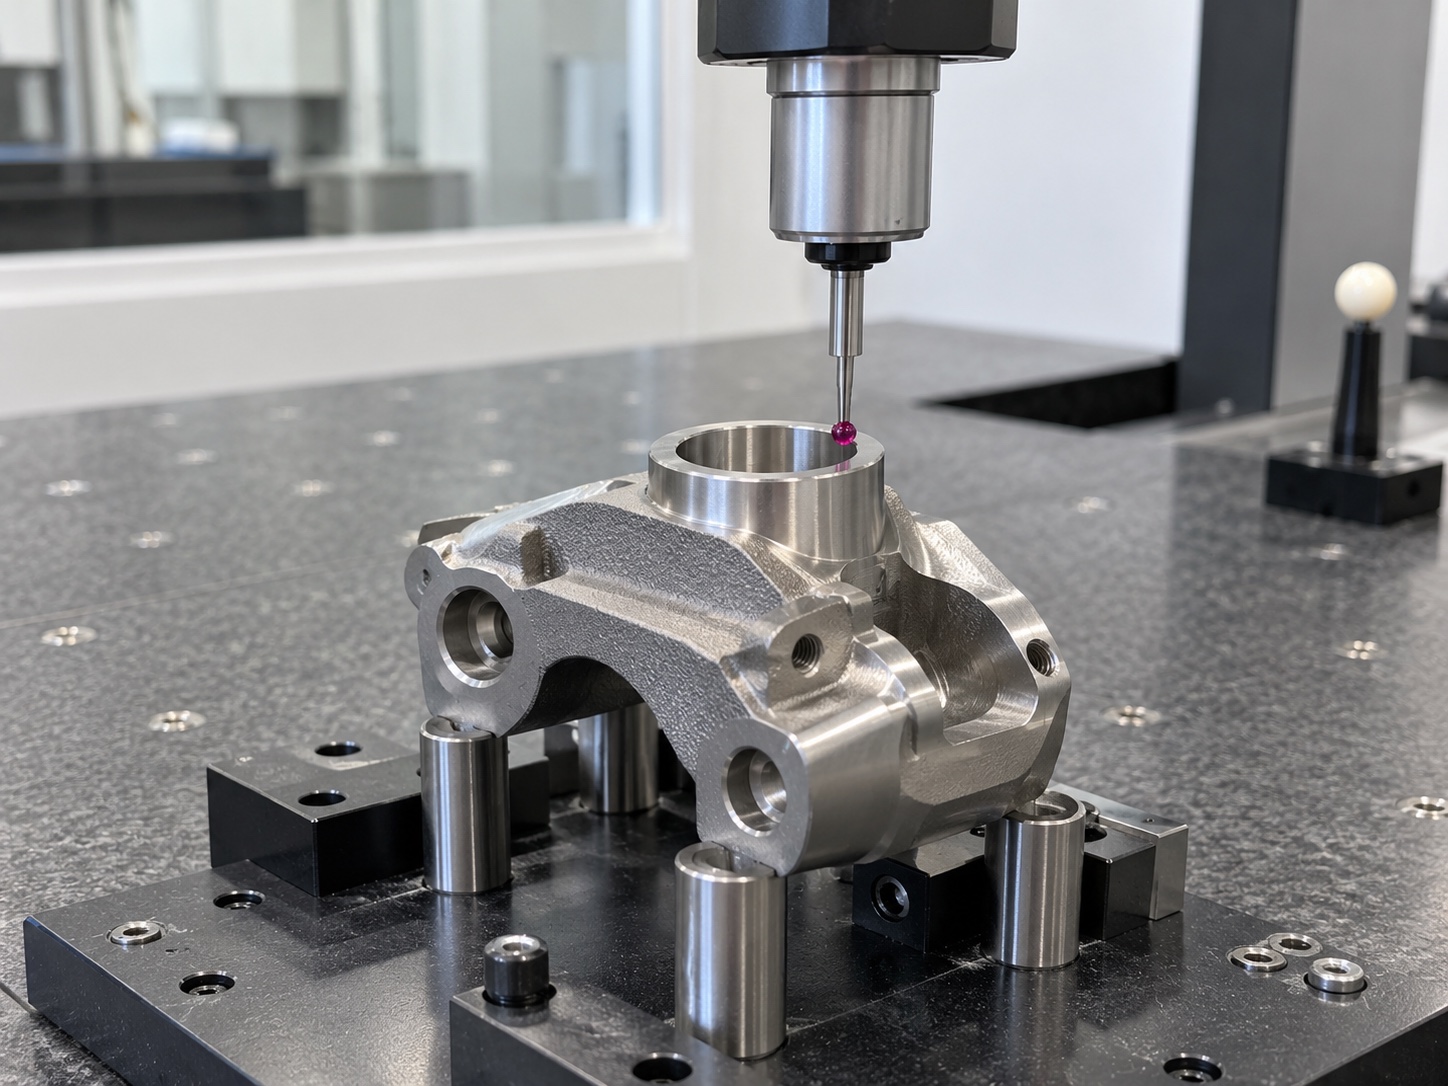
钴铬钼骨科关节试模定位块三坐标轮廓检测

三坐标扫描要关注趋势而非单点

自由曲面适合采用三坐标扫描或多点采样,将实测点云与理论模型对齐。对齐方式应遵循图纸基准,而不是使用最佳拟合掩盖孔系与曲面之间的偏移。检测报告除最大最小偏差外,可标出高曲率区、接刀区和薄壁区的偏差分布。定位孔测量需要足够深度的截面,以评价孔轴线而非只测孔口。粗糙度、平面度和装配间隙则使用相应设备或功能检具补充验证。

小批量稳定靠闭环记录

每件零件应关联材料批次、程序版本、夹具编号、精加工刀具、有效加工时间、尺寸报告和表面状态。通过比较刀具寿命段与曲面偏差,可以确定合理换刀点;通过对照装夹位置与局部误差,可以发现支撑不足或夹紧变形。若项目需要灭菌后复测,还应在完全冷却和规定环境下重新评价孔系与曲面。把材料状态、基准、刀路、刀具寿命、去毛刺和检测连成闭环,才能让CoCrMo骨科关节试模定位块既满足单件精度,也具备小批量一致性。

177-5111-8438

177-5111-8438

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

tanghangyun@oemach.com

tanghangyun@oemach.com

邮箱