技术干货

内窥镜充气阀体加工如何控制阀芯孔同轴与低泄漏?

2026-10-21 技术干货

内窥镜充气系统需要在检查或手术过程中稳定输送气体,并通过阀芯实现快速启闭和流量控制。阀体体积不大,却常集成多级阀芯孔、密封台阶、侧向接口、交叉流道、O形圈槽和器械安装面。316L不锈钢能够适应清洗、消毒和潮湿环境,但材料韧性高、容易加工硬化。若阀芯孔轴线漂移、密封面出现刀痕,或流道内部残留毛刺,装配后就可能出现卡滞、压力波动和微量泄漏。

先确认阀芯和密封的功能链

工艺评审不能只看单个孔径,应明确阀芯导向段、密封段、弹簧或限位端面之间的关系,同时确认介质、工作压力、清洗方式和允许漏率。主阀芯孔通常是第一基准,端面提供轴向定位,侧向接口决定流道方向。图纸应给出同轴、圆度、粗糙度和密封槽尺寸,并说明检测状态。若密封依靠弹性圈,还要结合压缩率和槽底圆角评价,而不是只检查槽宽。

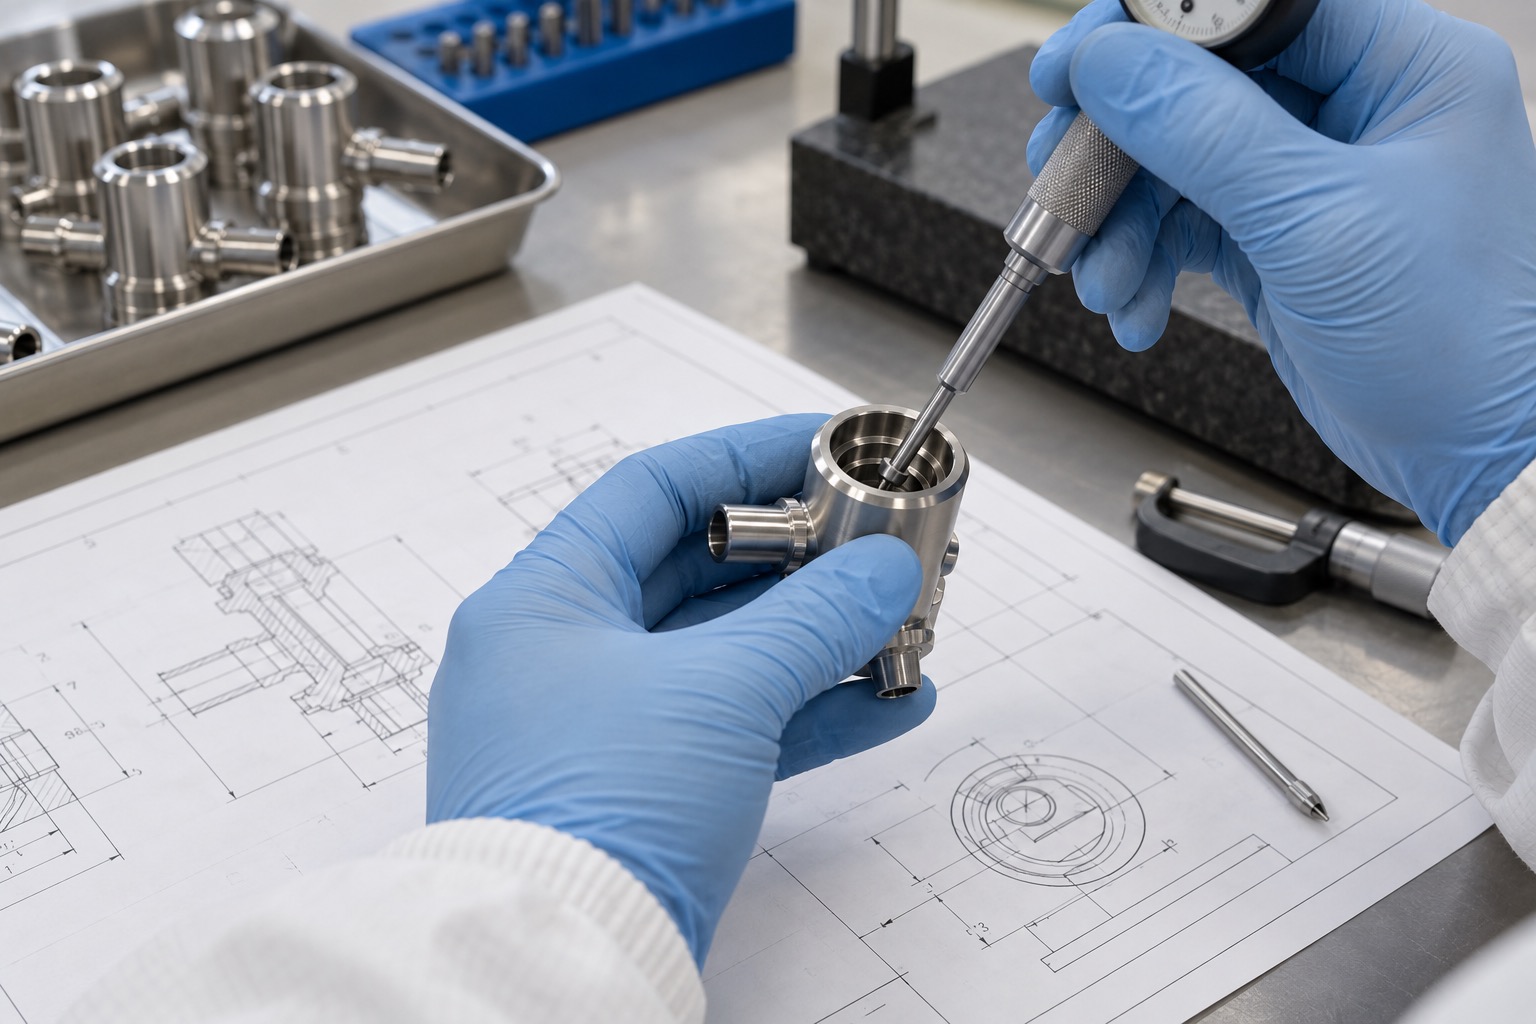
内窥镜充气阀体图纸评审与阶梯孔测量

主阀芯孔应尽量一次建立

多级孔若分散在多次装夹中加工,累积偏心会让阀芯受力不均。可先通过精密车削或镗削建立主孔和定位端面,再在相同轴线下完成阶梯孔、止口和密封台阶。需要翻面时使用已加工内孔配合精密芯轴,并检测端面和轴线跳动后再继续。精镗余量要均匀,刀杆伸出和夹紧力保持稳定;孔口倒角应在最终测量前完成,防止锋边损伤密封件。

316L切削要抑制硬化和积屑

316L导热慢,刀具在孔内停顿或轻微摩擦会形成硬化层,后续切削力上升并拉伤表面。刀具应保持锋利,选用适合不锈钢的几何和涂层,以稳定进给连续切削。深孔或盲孔要保证冷却液进入切削区并及时排屑,分段钻削的退刀位置不能反复摩擦同一区域。刀具寿命应按加工孔数和实测趋势管理,一旦粗糙度、孔径或毛刺持续变化,应提前换刀。

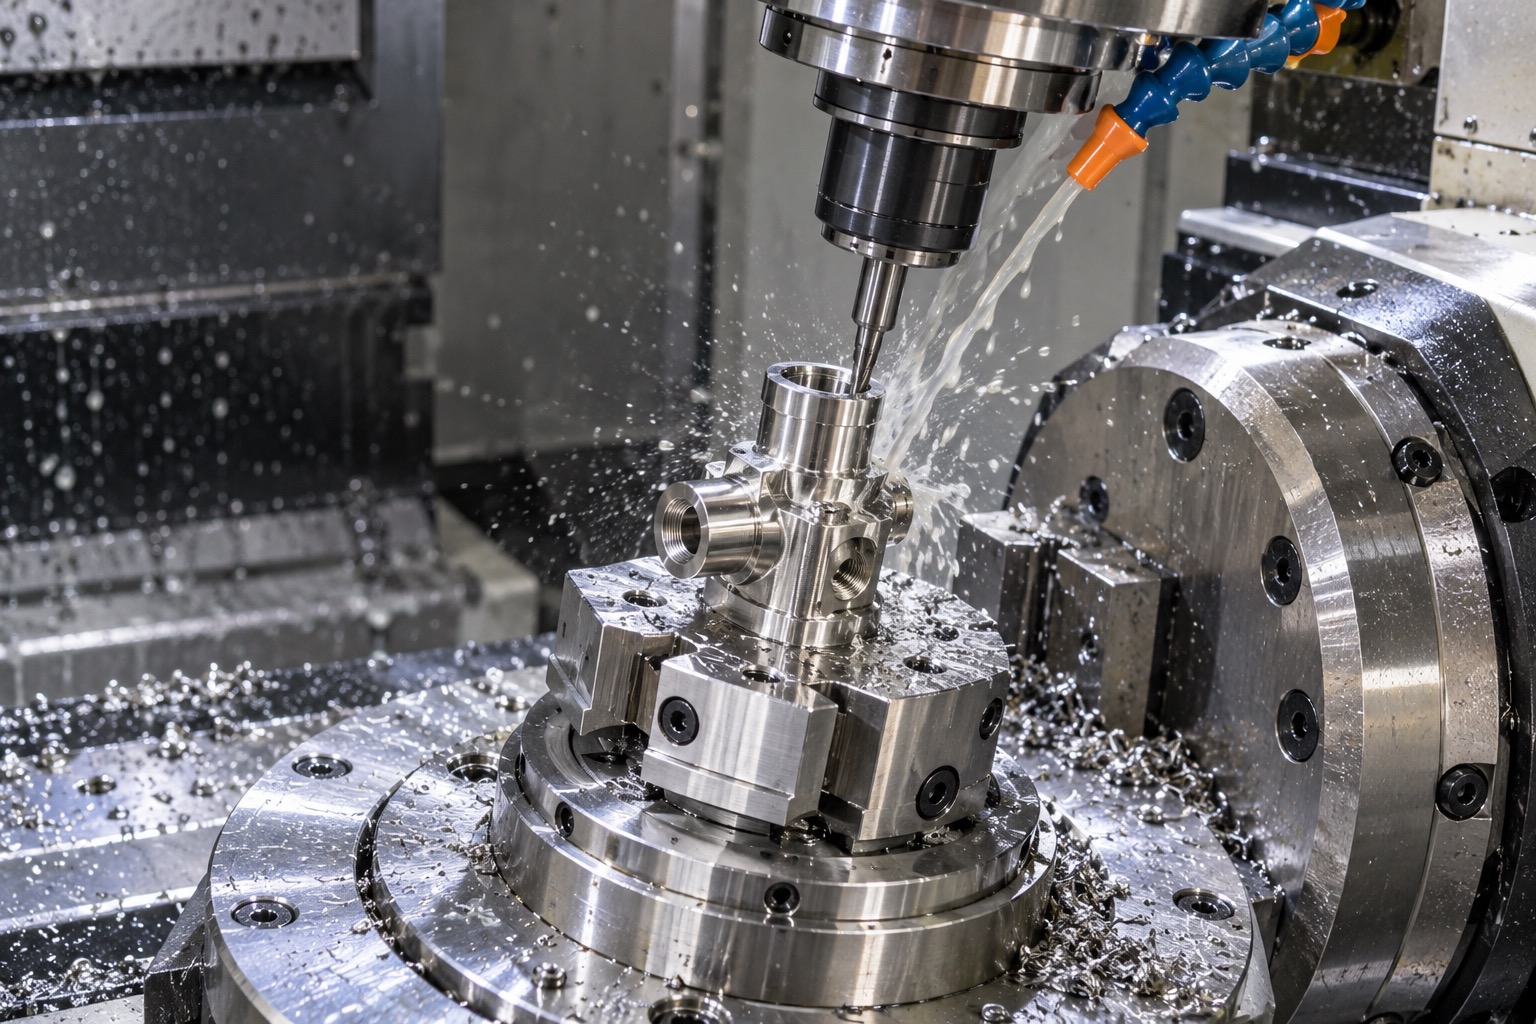
医用316L内窥镜充气阀体多轴精密加工

侧孔与交叉流道必须可清理

交叉孔贯通时容易在内部形成薄片状翻边,外部孔口光滑并不代表内壁合格。编程前应绘制流道图,标明每个交叉点、盲孔底部和堵封位置,再安排钻孔顺序与去毛刺入口。可根据结构采用反向倒角刀、柔性磨料、显微修整或经过验证的介质处理,但不能扩大计量孔或改变流阻。内窥镜检查要覆盖所有交叉点,并保存首件或关键批次影像。

密封面加工后立即保护

阀芯密封台阶、O形圈槽和接口端面完成精加工后,应立即清洁并使用适合材料保护,避免后续装夹、探针或金属屑造成划伤。槽底和密封带的粗糙度需使用合适仪器检查,不能依靠目测光泽判断。去毛刺应遵循规定倒角,过度抛磨会改变密封带宽度。若后续安排钝化或电解抛光,需要通过样件确认尺寸增长或材料去除对配合的影响。

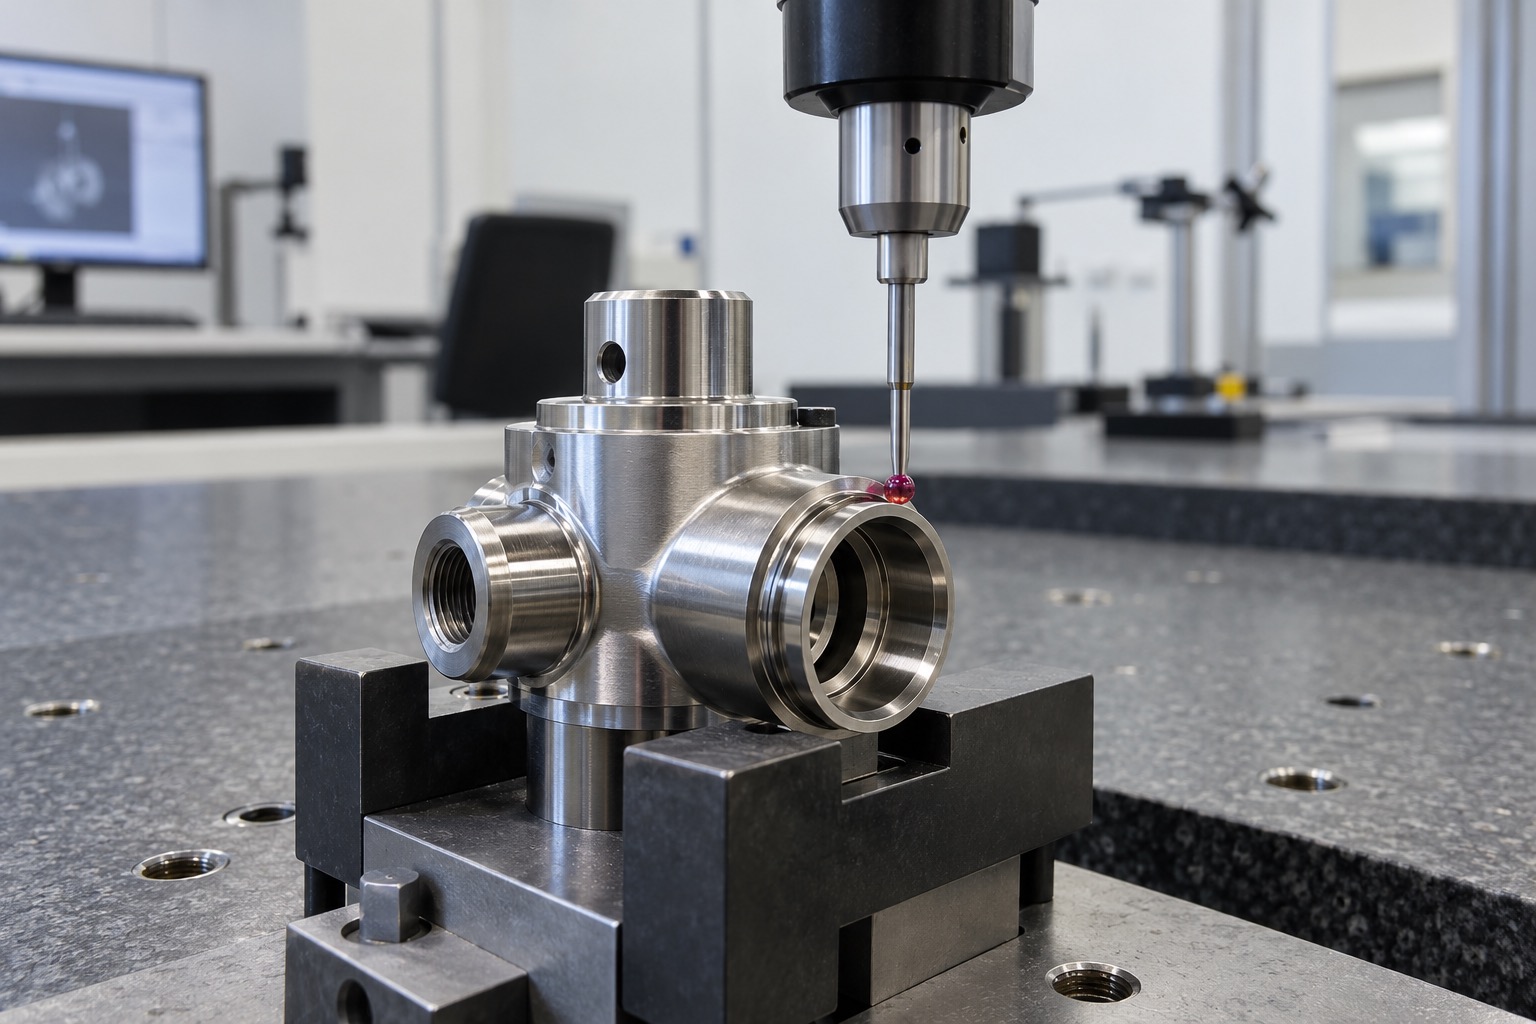
内窥镜充气阀体三坐标同轴度检测

同轴度检测要覆盖多个截面

只在孔口测直径无法判断整条阀芯孔。三坐标可在导向段和密封段的不同深度采点,分别拟合圆柱轴线,再评价同轴、圆柱度及相对端面的垂直度。小孔可结合气动量仪、内径表或功能塞规,但检具需要清洁并控制测力。检测前让零件充分恒温,在自由状态下测量,避免夹具把局部变形暂时压平。

泄漏测试需要明确边界条件

尺寸合格只是低泄漏的基础。样件阶段应按实际装配状态安装阀芯和密封件,明确测试介质、压力方向、保压时间、温度和允许漏率。复杂流道可分段封堵测试,区分阀芯泄漏、接口泄漏和材料缺陷。测试工装自身的密封能力必须先验证,结果还要与阀芯启闭力和重复循环结合判断,避免仅在静止状态合格。

清洁与追溯是医疗交付的一部分

最终清洗应覆盖内孔、侧孔、螺纹和盲槽,去除切削液、金属屑和去毛刺介质。干燥后检查水迹、纤维和颗粒,再对接口加保护并独立包装。每批记录材料炉批、程序版本、刀具寿命、内窥镜图像、尺寸和泄漏数据。把主孔基准、流道去毛刺、密封面保护、泄漏测试与洁净包装连成闭环,才能让内窥镜充气阀体在反复操作中保持顺畅和低泄漏。

177-5111-8438

177-5111-8438

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

tanghangyun@oemach.com

tanghangyun@oemach.com

邮箱