技术干货

超声手术刀换能器连接座加工如何控制螺纹同轴与振动传递?

2026-10-22 技术干货

超声手术刀依靠压电换能器把电能转换为高频机械振动,再通过变幅杆传递到刀头。连接座位于能量传递链和手柄结构之间,虽然尺寸不大,却同时承担螺纹预紧、轴向定位、同轴导向和外壳安装。TC4钛合金具有较高比强度和耐腐蚀性,但切削热集中、回弹明显。如果螺纹轴线偏斜、端面接触不均或阶梯孔不同轴,高频振动可能产生局部松动、发热和能量衰减。

先把振动功能转换为几何要求

工艺评审应确认连接座与换能器、变幅杆和外壳的装配关系,区分承载螺纹、导向孔、预紧端面和防转特征。主孔轴线通常是核心基准,端面决定轴向位置,扳手平面或径向槽确定角向。图纸除了尺寸,还应明确螺纹精度、端面跳动、接触面粗糙度和允许磕碰。若装配扭矩和工作频率已确定,也应纳入首件验证。

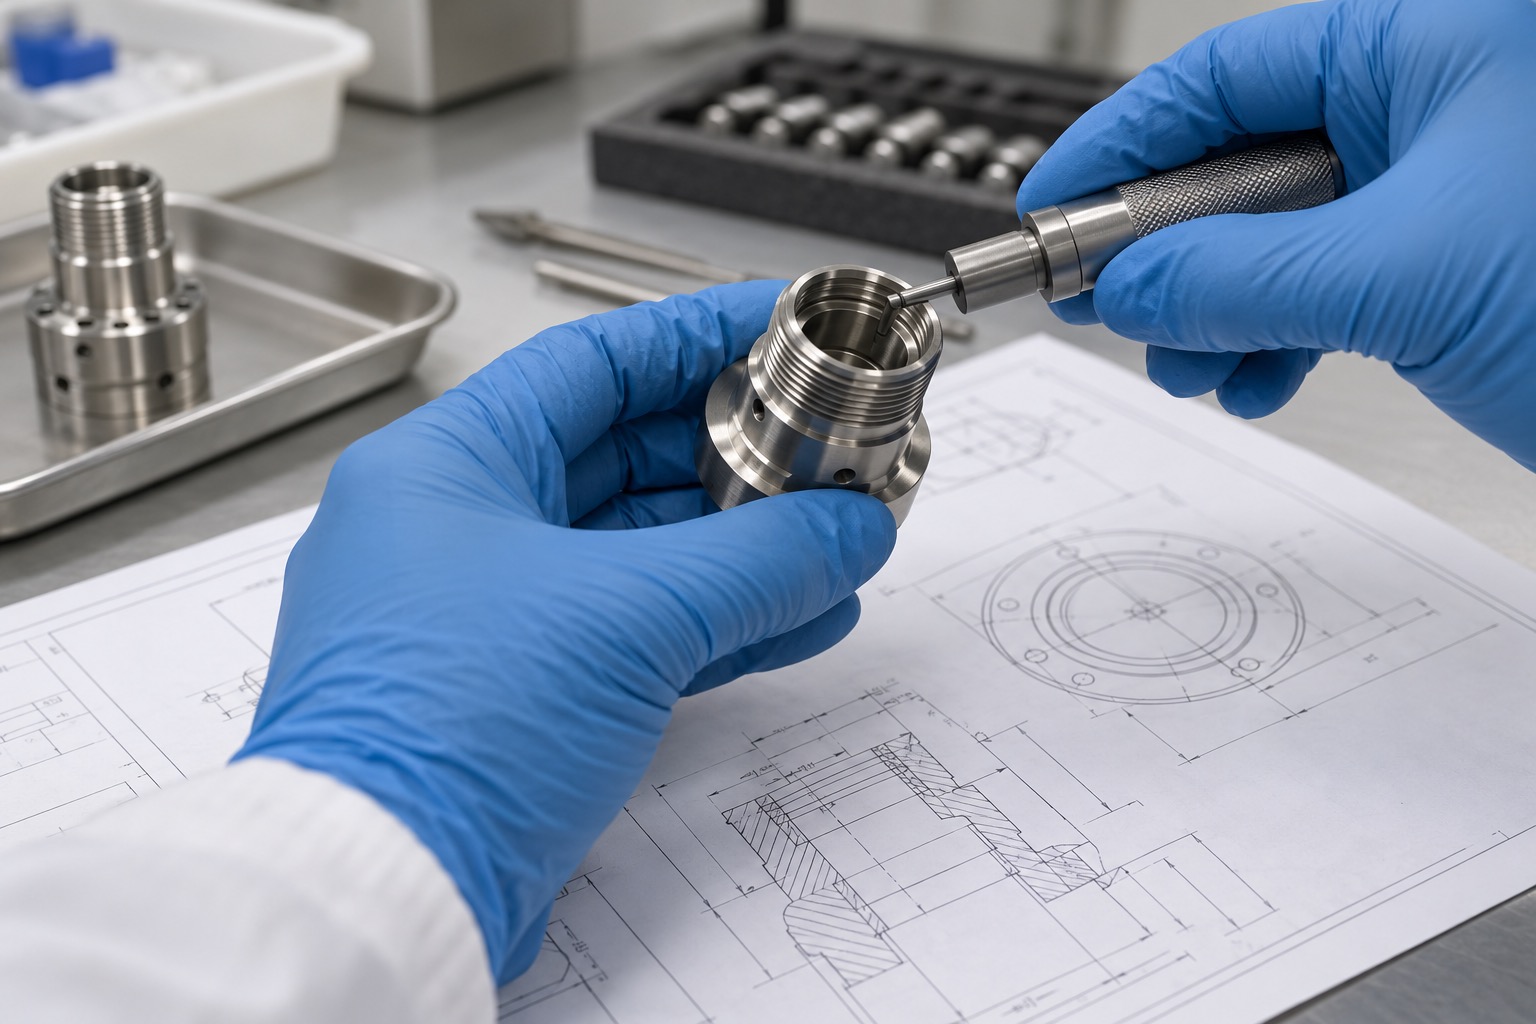
超声手术刀连接座图纸与螺纹测量

车铣复合减少轴线转换

内外螺纹、多级孔和法兰端面尽量在同一车削轴线上完成,径向槽、扳手面和安装孔再由动力刀具加工。统一装夹能减少螺纹与主孔的偏心,也避免二次找正损伤已完成端面。必须翻面时,可使用精加工内孔与端面定位,并在切削前复测跳动。软爪或夹套应提供足够包覆,夹紧力既要防止振动,又不能让薄壁区产生永久变形。

TC4切削需要控制热与刀具磨损

钛合金导热较慢,刃口温度高,刀具磨损会让孔径、螺纹牙型和表面质量逐渐漂移。应使用锋利刀具、稳定进给和充分冷却,避免刀具在表面停顿摩擦。精加工刀具按有效时间或件数管理,首件后在螺纹、孔口和接触端面设置趋势测点。切屑必须及时排出,防止回卷划伤已经加工的密封或振动接触面。

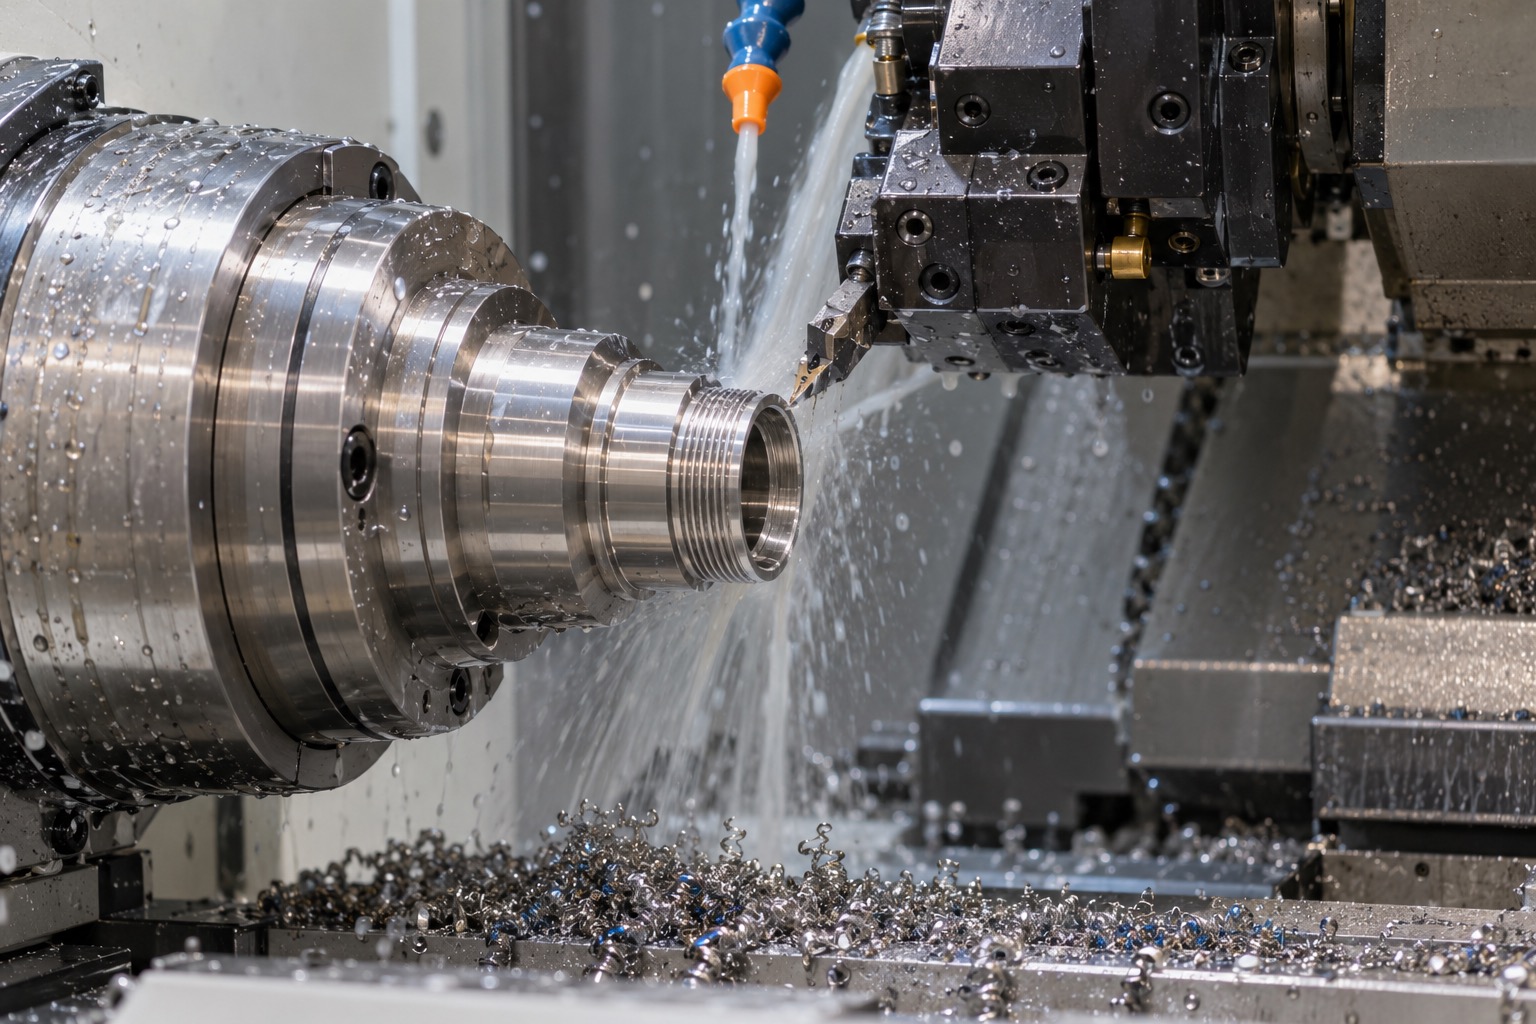
TC4超声手术刀连接座车铣复合加工

细牙螺纹同时关注中径与端面关系

螺纹通止规合格并不代表装配轴线一定正确。除牙型和中径外,还要控制螺纹相对主孔的同轴、螺纹入口倒角和有效长度。刀具补偿应根据实测中径调整,不能只依赖机床坐标。承载端面在螺纹完成后保护,避免测量、去毛刺或搬运形成凸点。必要时使用配合件或专用芯轴检查旋合手感、端面贴合和规定扭矩下的轴向位置。

径向槽和扳手面避免形成应力集中

减重槽、通风槽和扳手面通常靠近振动传递区域,槽底刀纹、尖角和毛刺可能成为疲劳起点。刀路应保持圆滑过渡,按照图纸控制圆角,去毛刺不得扩大槽宽。若后续有喷砂、钝化或其他表面处理,需要验证处理不会改变螺纹、接触端面和薄壁区域。所有处理前后都应检查磕碰和划伤。

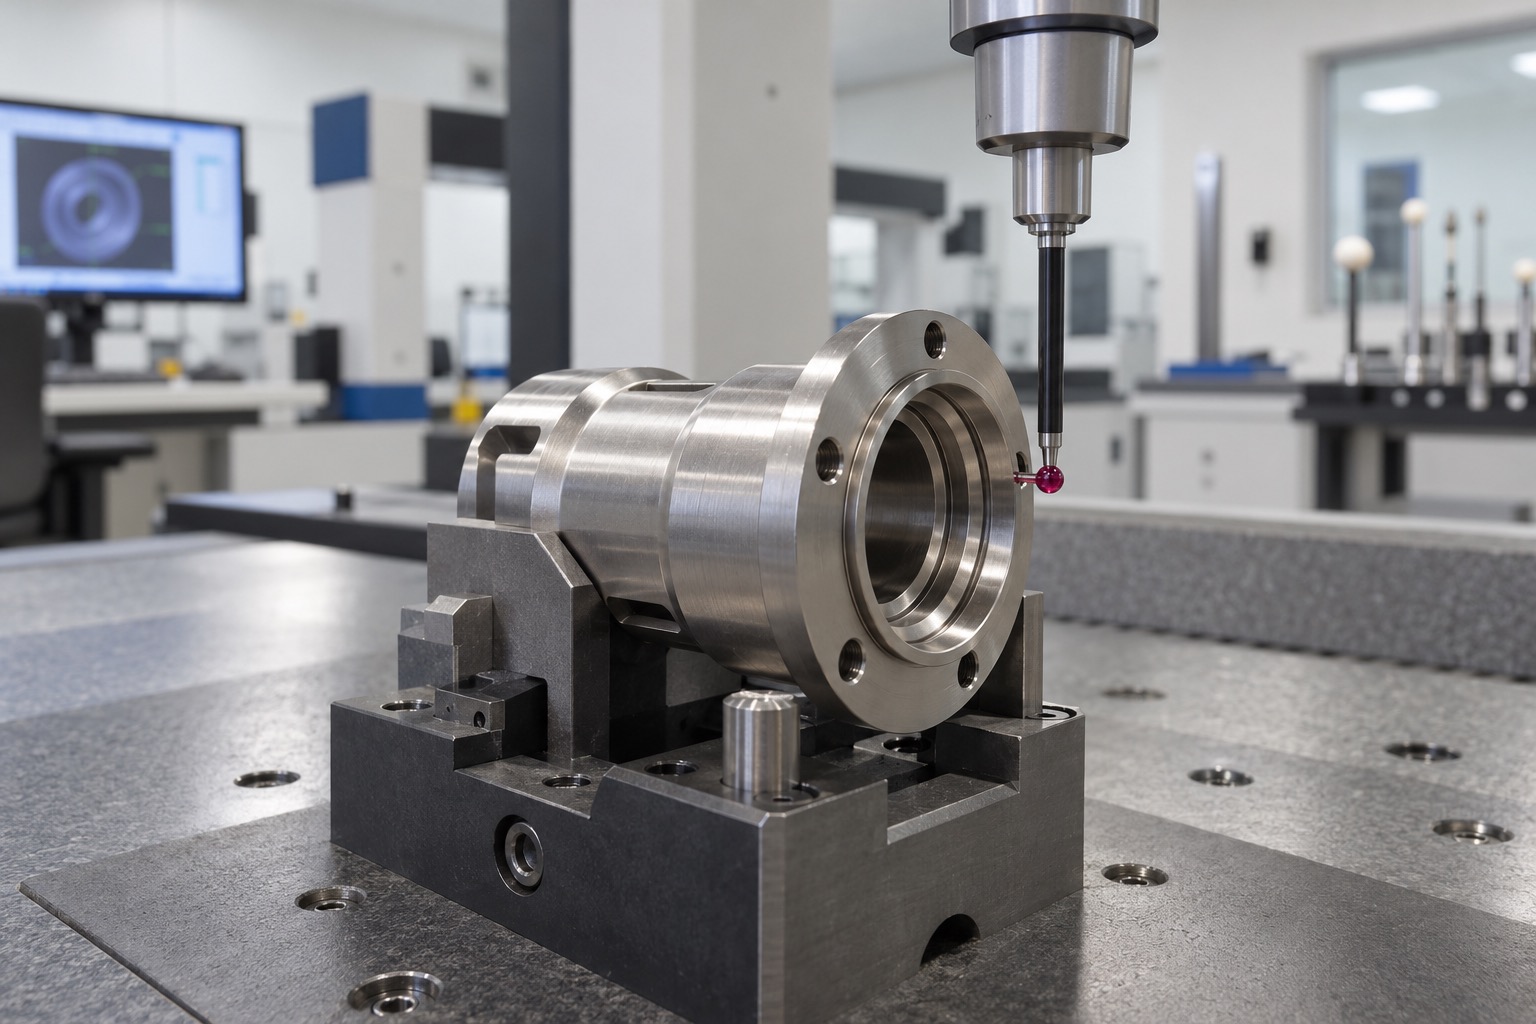
超声手术刀连接座三坐标同轴检测

检测要覆盖完整轴线和接触面

多级孔应在不同深度采点拟合轴线,评价孔与螺纹、法兰端面的关系。端面可测平面度和围绕主轴线的跳动,螺纹结合量规、三针或专用测量。零件检测前充分恒温,避免刚下机的热状态误导补偿。表面粗糙度测量方向应与功能接触一致,接触面还要在合适光照下检查压伤、接刀痕和颗粒。

用装配与动态数据闭环验证

首件可按规定扭矩装配换能器或等效芯轴,检查贴合、轴向位置和拆装重复性。具备条件时记录工作频率、振幅或温升,与尺寸数据建立关联。每批追溯材料、程序、刀具、螺纹检测和装配结果。只有把统一轴线、TC4刀具管理、细牙螺纹、接触端面与动态验证连成闭环,才能稳定保证连接座的振动传递效率和使用可靠性。

177-5111-8438

177-5111-8438

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

tanghangyun@oemach.com

tanghangyun@oemach.com

邮箱