微信同号扫码咨询
骨科摆锯夹持座位于动力器械输出端,既要把电机产生的摆动可靠传递给锯片,又要允许医护人员快速装拆。零件尺寸虽小,却同时包含中心驱动齿形、端面定位、锁紧槽、弹性或凸轮机构。若端面跳动偏大,锯片运行时可能产生额外摆差;若锁紧间隙过大,会出现回差和异响;间隙过小则可能导致装拆困难。稳定加工的核心,是让传动轴线、定位端面和锁紧结构围绕同一功能基准工作。
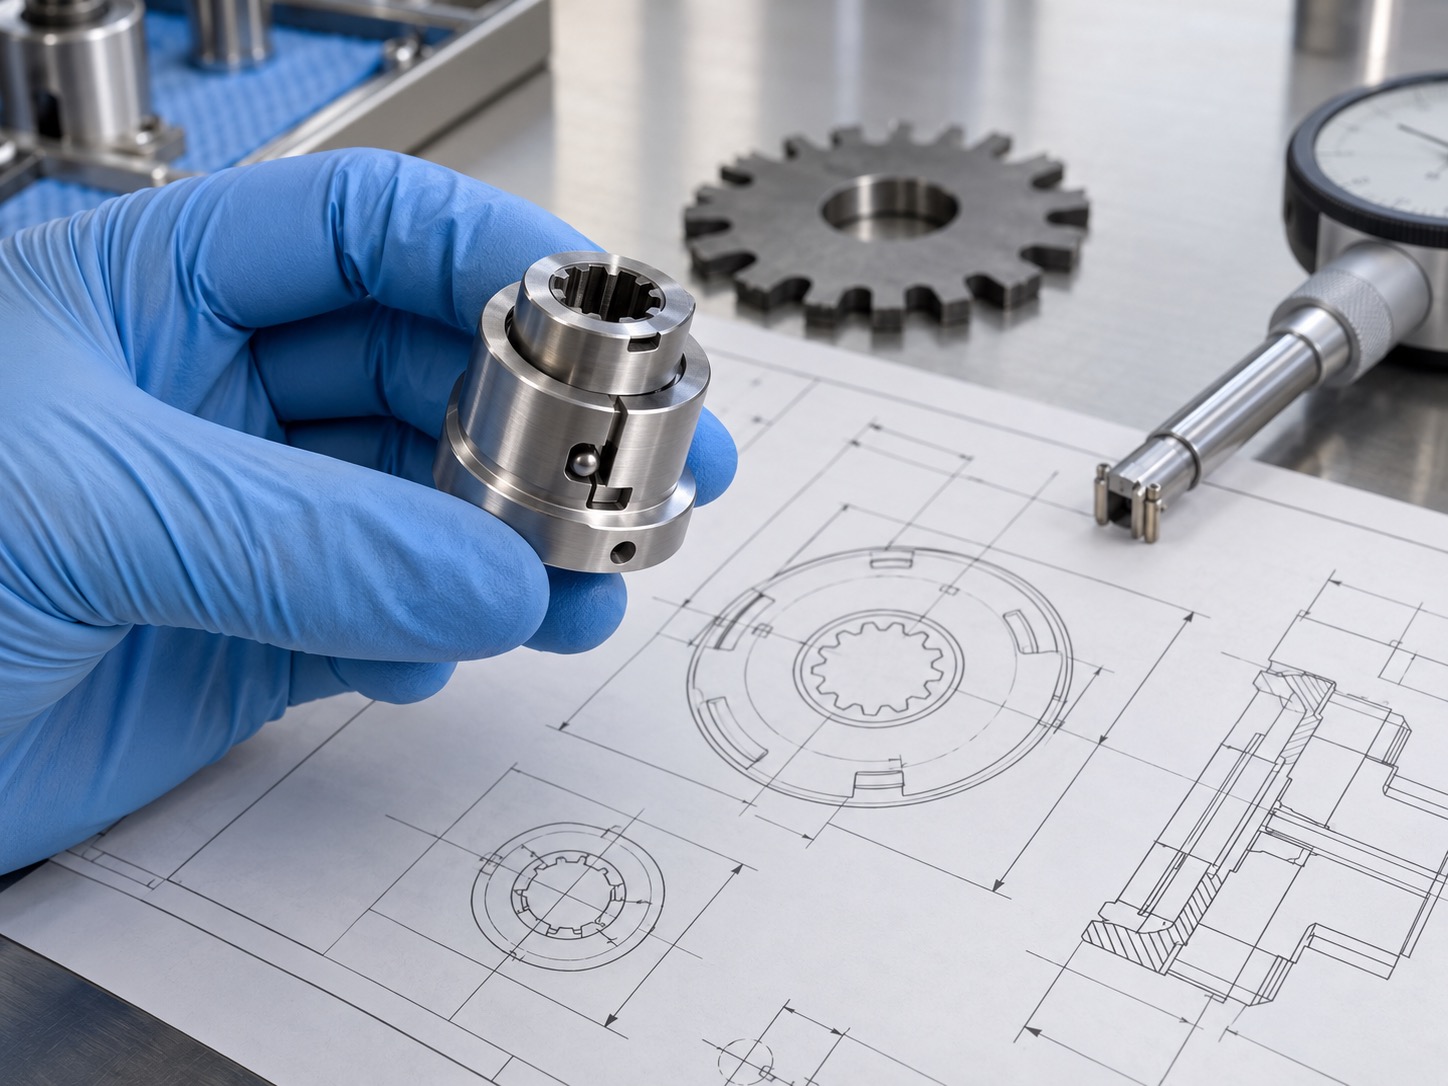
图纸上的外圆、端面和中心孔不一定同等重要。通常中心驱动孔或定位外圆决定旋转轴线,前端面决定锯片轴向位置,锁紧槽决定夹紧行程。工艺评审时应确认端面跳动相对于哪一轴线、齿形是否参与定位、锁紧间隙是在自由状态还是装配状态测量。基准定义不清,即使尺寸分别合格,装配后仍可能出现偏摆。
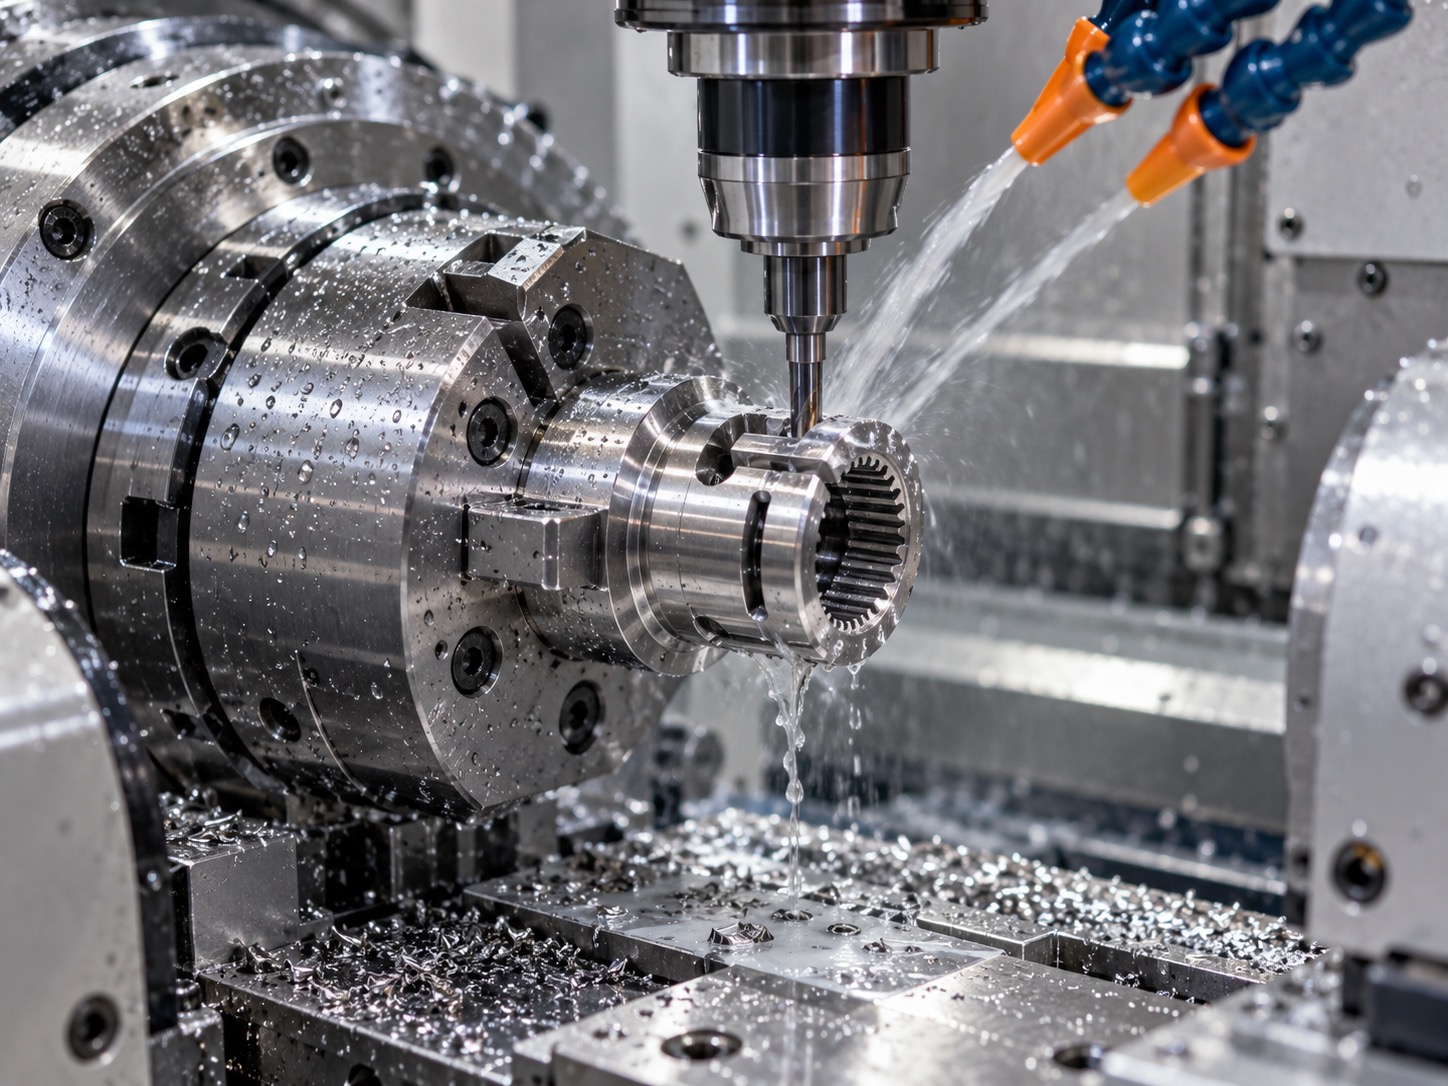
17-4PH常通过固溶和时效获得强度。热处理可能带来轻微变形,细小槽口和薄壁区域更敏感。较稳妥的做法是粗加工释放大部分余量,热处理后重新确认基准,再完成中心孔、定位端面、齿形和锁紧槽精加工。若必须在热处理前完成某些狭窄特征,需要根据试制结果建立补偿,而不能直接套用普通不锈钢参数。
端面跳动由端面平面度、轴线偏心和装夹重复误差共同构成。中心孔或外圆精加工与前端面最好在同一次装夹中完成,减少基准转换。夹紧位置应避开薄壁和开槽区域,防止松夹后回弹。刀具伸出、刀尖磨损和切削振动会在端面留下周期纹,应通过稳定刀具和轻量精加工获得均匀表面。
锁紧槽尺寸、凸轮轮廓、定位齿和配合件厚度共同决定夹紧行程。仅使用卡尺测槽宽不足以判断功能,应通过轮廓测量确认槽形,再用标准锯片或模拟件检查锁紧力、释放力和重复装夹。装配件存在公差叠加时,可建立分组尺寸或调整垫片,避免为了兼容极端尺寸而把单一零件公差压得过紧。
中心齿形既传递扭矩又影响定位,齿顶或齿根毛刺会导致锯片无法完全贴合。加工后应使用不会破坏轮廓的专用工具去毛刺,并在放大条件下检查。锁紧槽入口可按图纸做微小倒角,但不能任意抛圆,否则有效接触面积和锁紧行程会发生变化。清洗前还需确认深槽内没有残屑。
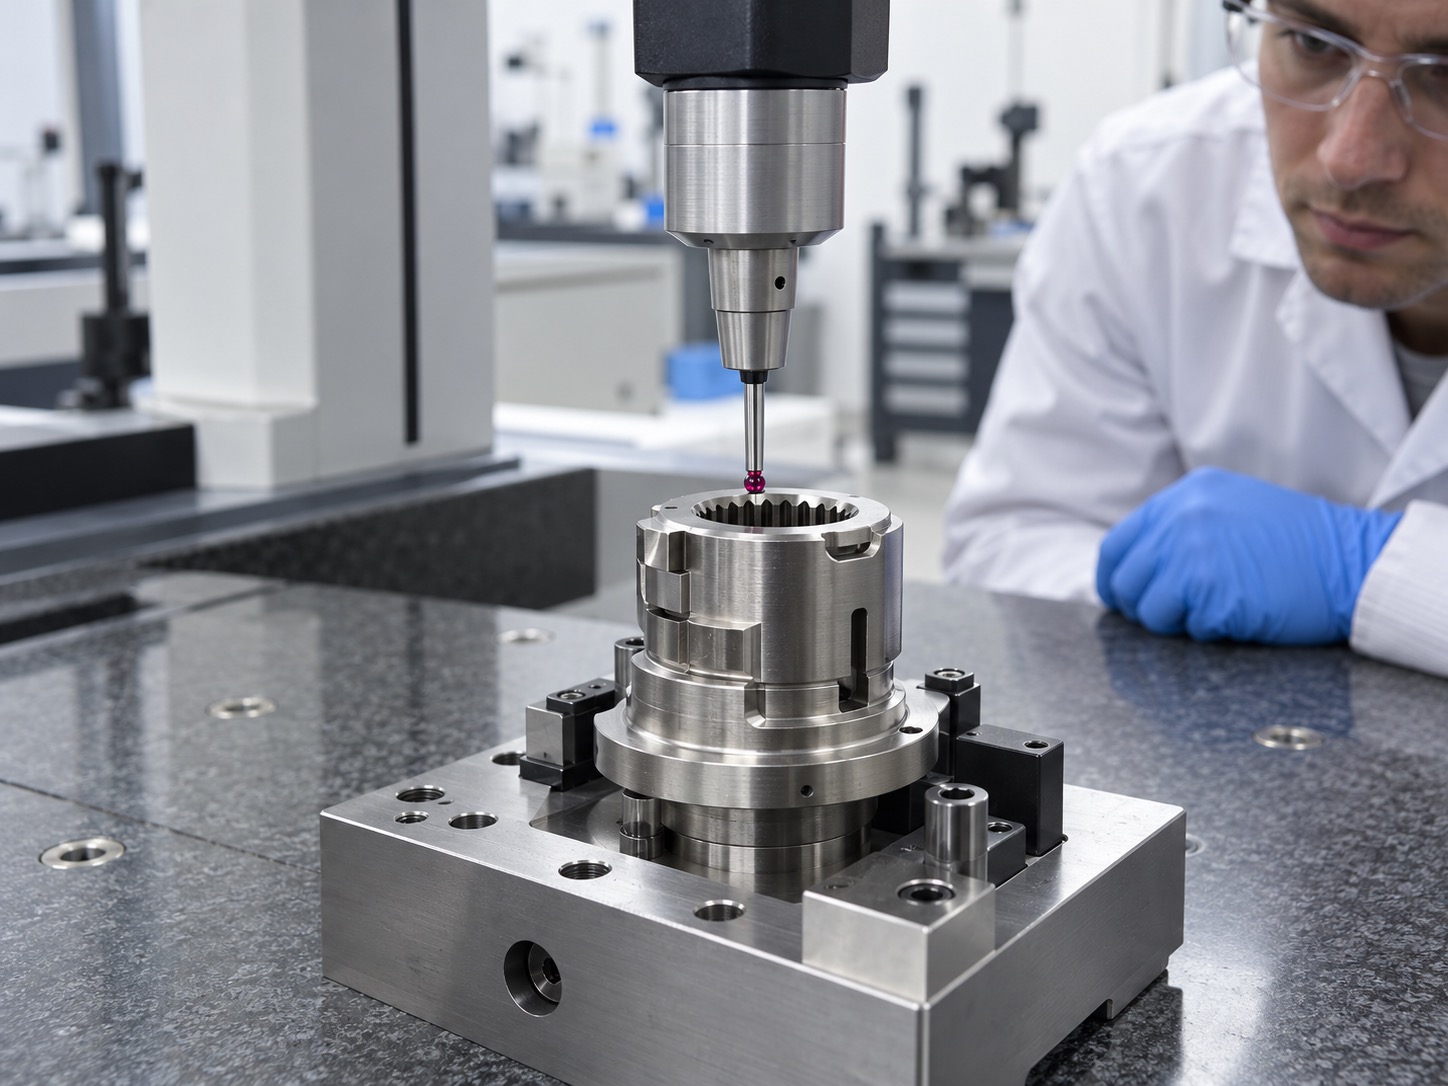
三坐标可确认孔轴、端面、槽位和孔位关系,圆度仪或跳动仪适合复核旋转特征,投影或轮廓仪用于齿形和凸轮槽。功能验证至少应进行多次锁紧与释放,观察同一模拟锯片重复装夹后的端面位置。批量阶段记录首件、巡检和末件数据,可及时发现刀具磨损造成的间隙漂移。
细槽和内齿容易滞留切削液或金属屑。零件完成后应进行兼容材料的清洗、干燥和放大外观检查,并使用独立容器转运。材料批次、热处理批次、图纸版本、关键刀具和检测报告需要对应,便于研发迭代和后续补单。
骨科摆锯夹持座的可靠性来自统一基准、稳定材料状态、受控锁紧轮廓和重复功能验证。把端面跳动与锁紧间隙放在同一装配链中管理,才能在小批量研发和批量交付之间保持一致。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱