微信同号扫码咨询
腔镜吻合器击发推杆需要在狭长器械通道内把手柄端的作用力稳定传递到钉仓机构。零件通常采用316L不锈钢,长径比大,同时集成阶梯轴肩、叉形驱动端、销孔和局部导向面。它的制造难点不仅是单个直径尺寸,而是整根直线度、端部位置和滑动摩擦能否共同满足装配要求。
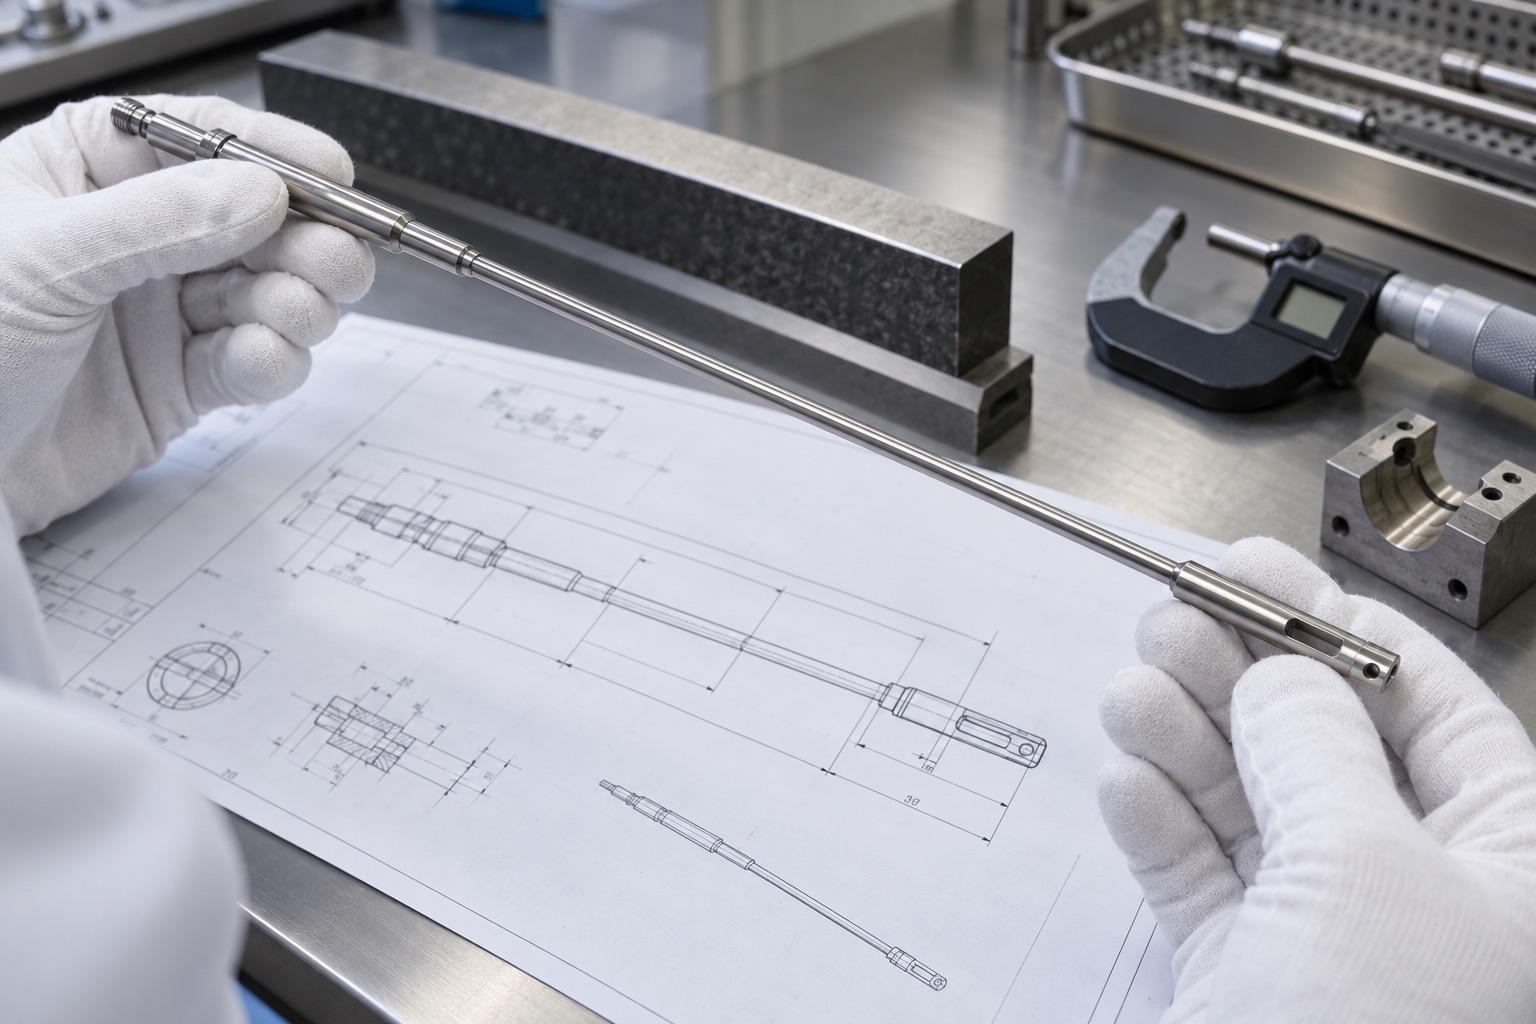
图纸评审应明确推杆在哪些位置受到套管导向、哪一端承担驱动以及哪些表面参与限位。主轴线应贯穿车削、铣削和检测过程,叉口、销孔与阶梯肩尽量相对同一轴线定位。若不同工序反复用外观面找正,累积偏差会在长距离上放大。
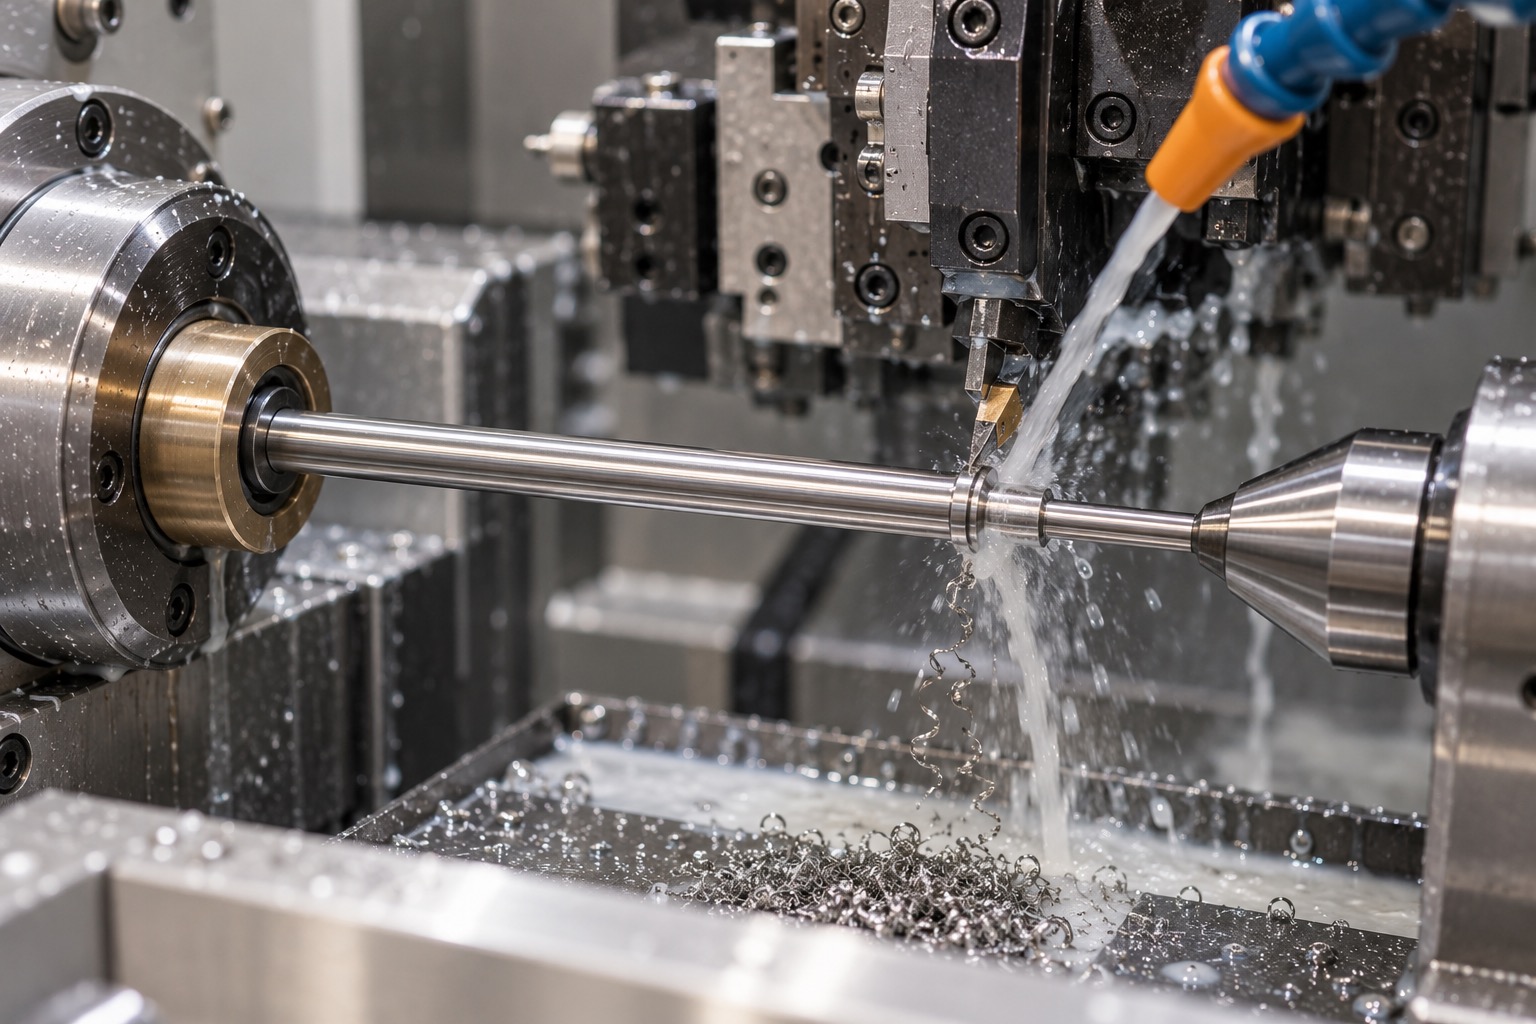
细长杆在切削力作用下容易发生弹性挠曲和振动。走心机可让材料在导套附近切削,减少悬伸;采用普通车铣设备时,则需要跟刀架、尾座或专用支撑。工艺参数应保持锋利刀具、稳定进给和较小径向切深,避免在同一位置停留发热。
316L加工硬化倾向明显,单侧切削或连续重切可能使残余应力重新分布。毛坯应均匀去除余量,先形成稳定基准和主要外径,再经充分冷却、松夹复位后完成精加工。对于特别细长的结构,可留出校直与终磨余量,但校直方法必须可记录、可复现。
叉形端部刚性低,铣槽、钻孔和去毛刺都会改变局部受力。建议在杆身仍有足够支撑时完成端部特征,使用专用软爪或定位套控制夹持。槽底和孔口应形成连续过渡,既要清除锐边,也不能依靠过度抛磨扩大叉口或改变销孔位置。
推杆在套管内往复运动,局部刀纹、毛刺、弯曲和清洗残留都会增加阻力。加工后要检查导向段粗糙度与接刀痕,并根据要求进行钝化或电化学处理。表面处理前后需要复核配合尺寸,防止处理层或抛光使关键台阶失去定位作用。
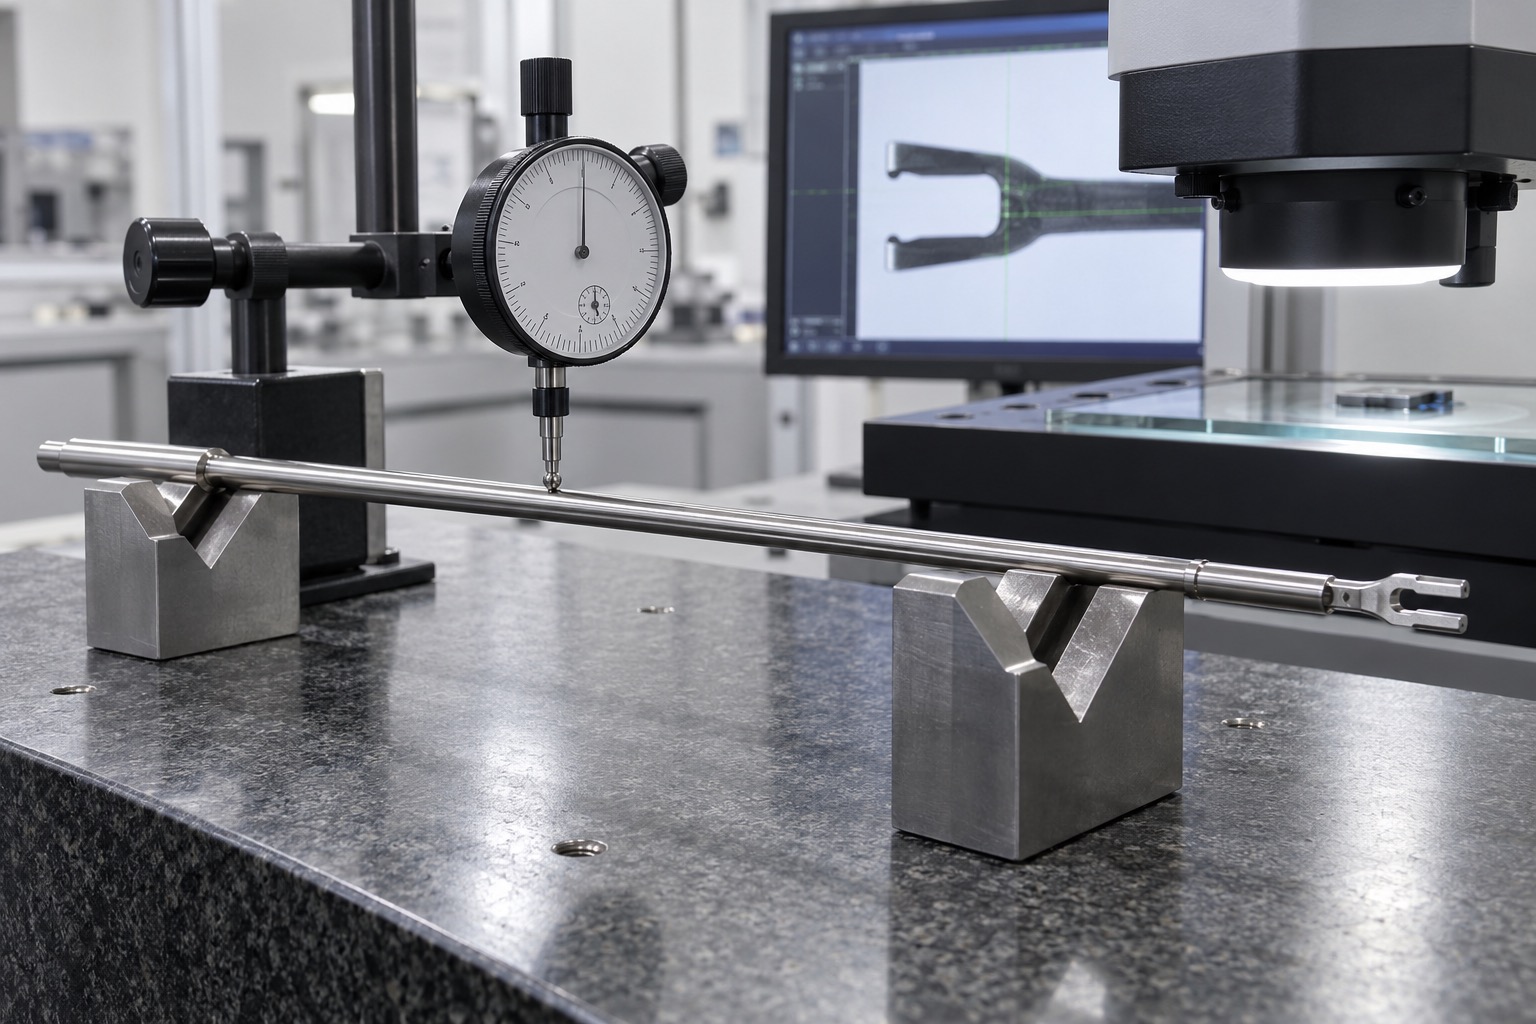
将推杆放在精密V形块或专用支撑上旋转扫描,可以观察不同位置的跳动;光学测量适合检查叉口轮廓,三坐标可验证孔位和基准关系。测量时应规定支撑间距与方向,否则细长件自重挠度会造成不同人员得出不同结果。
首件可放入模拟套管执行全行程滑动,记录起动力、稳定推力和回程阻力,并检查叉口与驱动件的配合间隙。若尺寸合格但推力波动明显,应继续排查直线度、局部粗糙度、套管同轴和端部毛刺,而不是简单放宽配合。
细孔、叉槽和台阶容易滞留金属屑与抛光介质。成品应定向冲洗、超声清洗并使用无纤维材料包装,材料批次、关键尺寸、表面处理和功能测试结果与订单关联。研发样件还应记录支撑方式和测量条件,为设计调整提供可靠依据。
细长推杆在不同支撑方式下会表现出不同测量结果,采购图纸应注明直线度的测量长度、支撑点和温度条件,并约定功能推力的测试套管与行程。首件确认时同步保存自由状态尺寸和装配状态数据,能减少后续批次因检验口径不同产生的争议。
稳定制造腔镜吻合器击发推杆,需要把细长件变形控制、端部精度、表面摩擦和功能行程纳入同一工艺链。只有几何精度和动态推力同时受控,才能实现顺畅、重复且可追溯的击发性能。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱